
精密数控冲压工艺解析
精密数控冲压技术的核心在于将传统冲压的机械冲击力转化为高精度的数字控制运动,通过高刚性机架与高精度导向机构,确保模具在闭合过程中的平行度与对位精度。这一工艺不再依赖经验判断,而是依托数控系统对滑块行程、下死点位置以及冲压速度的精确计算与执行,从而在微观尺度上实现材料变形的可控性。在实际生产环境中,这种控制精度直接决定了零件的断面质量与尺寸稳定性,使得薄壁件、复杂曲面件以及高精度连接件的生产成为可能。
工艺过程中的应力分布与材料流动是决定成品合格率的关键变量。数控冲压通过优化冲压曲线,能够有效抑制材料在成形过程中的起皱、撕裂或回弹现象。特别是在处理高强度钢或铝合金等难变形材料时,工艺参数的微调(如压边力、润滑条件、模具间隙)需严格遵循材料力学特性,通过有限元分析模拟成形过程,预先识别潜在缺陷区域,进而调整模具结构或冲压参数,确保每一冲压步进的稳定性与可重复性。
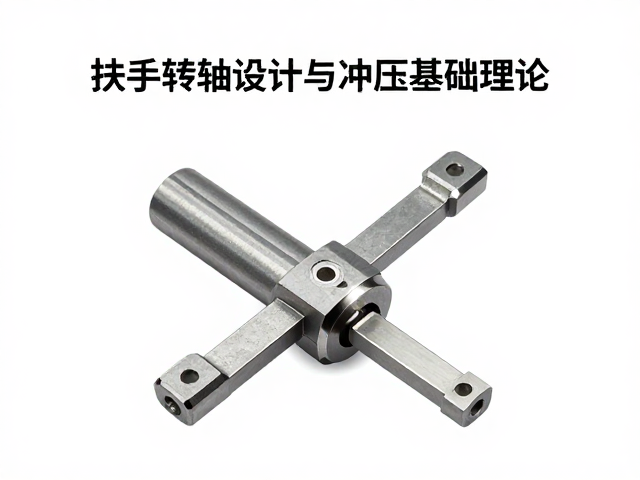
扶手转轴设计与冲压基础理论
扶手转轴作为汽车内饰或家具五金中的核心连接部件,其设计需兼顾转动灵活性、结构强度及装配便利性。在冲压成形阶段,转轴通常由片材或棒材经过多工位级进模或单冲压模成型,其几何特征包括轴颈、法兰盘、卡扣位等复杂结构。设计过程中需重点考虑冲压成型时的材料延展极限,确保轴颈部分在弯曲成形时不发生断裂,同时法兰盘区域的厚度变化需控制在允许范围内,以避免因减薄过度导致强度不足。
冲压基础理论在扶手转轴制造中主要体现在板料成形的基本原理应用。根据塑性变形理论,材料在模具作用下发生弹性变形后进入塑性变形阶段,最终形成所需形状。对于转轴类零件,拉深、弯曲、冲裁等基本工序的组合应用至关重要。例如,轴体的成型常采用拉深工艺,通过凸模与凹模的相对运动使板料贴合模具型面;而连接部位的成型则可能涉及弯曲与翻边工序。合理设计模具的分型面、脱模斜度以及圆角半径,是保证冲压件表面质量与尺寸精度的理论基础。
模具结构与材料选择
模具是冲压工艺实现精密成形的物理载体,其结构设计直接影响零件的成型精度与生产效率。扶手转轴冲压模具通常包含定位系统、成形系统、卸料系统及导向系统。定位系统确保坯料在模具中的准确位置,防止偏移;成形系统由凸模和凹模组成,直接对材料施加压力使其变形;卸料系统负责将成型后的零件从模具中剥离,避免卡模;导向系统则保证上下模在闭合过程中的准确对中,减少模具磨损。
材料选择需根据扶手转轴的使用场景与性能要求确定。常用材料包括低碳钢(如SPCC、DC01)、不锈钢(如SUS304)以及铝合金(如5052、6061)。低碳钢具有良好的成形性与成本优势,适用于一般强度的转轴;不锈钢具有优异的耐腐蚀性,适用于潮湿环境;铝合金则具备轻量化优势,适用于对重量敏感的应用场景。材料的厚度、宽度、表面状态及力学性能(如屈服强度、延伸率)需与模具设计及冲压工艺参数相匹配,以确保成形过程的顺利进行与成品质量的稳定性。