
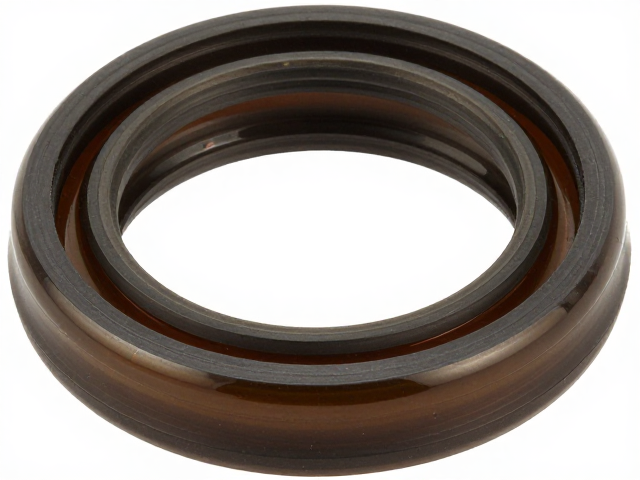
多层油封工艺的核心结构解析
多层油封通常由金属骨架、弹性密封体及防尘唇口组合而成,其核心在于不同材质界面的复合技术。金属骨架提供整体支撑与安装定位,常见采用冷轧钢板或不锈钢冲压成型,确保在机械应力下不发生变形。弹性密封体多选用氟橡胶(FKM)或氢化丁腈橡胶(HNBR),这两种材料在高温、强腐蚀介质中表现出优异的稳定性。通过精密模具将橡胶硫化于金属骨架上,界面结合强度直接决定了油封在高压环境下是否会出现窜动或泄漏。
工艺难点主要集中在橡胶与金属的粘接界面处理。传统工艺中,界面脱粘是主要失效模式,现代多层油封采用预成型骨架涂胶技术,通过等离子体表面处理或专用粘合剂提升界面附着力。部分高端产品引入双唇口设计,主唇口负责密封,副唇口负责防尘及二次密封,两唇口之间的腔室可储存润滑脂,形成动态油膜,降低摩擦系数。这种结构设计使得油封在低速重载工况下仍能保持稳定的密封性能,避免干摩擦导致的快速磨损。
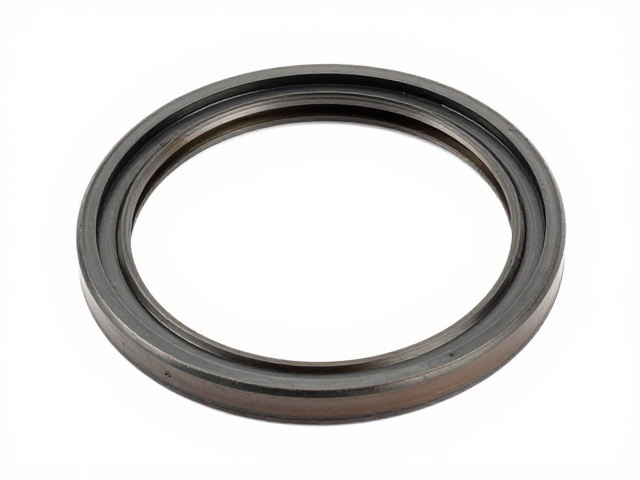
高精度O型圈的制造与公差控制
O型圈作为基础密封元件,其精度直接依赖于挤出与硫化工艺的稳定性。高精度O型圈通常采用等线径挤出技术,确保截面直径的一致性,公差范围控制在±0.5%以内。原材料配方中,填料分散均匀性是关键,纳米级炭黑或白炭黑需通过高速密炼机均匀分散,避免局部硬度不均导致压缩永久变形率超标。硫化过程中,温度曲线需精确控制,过高的硫化温度会导致橡胶分子交联过度,降低弹性回复能力,而温度不足则会引起欠硫,影响密封寿命。
尺寸精度与表面质量是高精度O型圈的另一大特征。高精度O型圈表面需达到镜面级光滑,粗糙度Ra值通常低于0.4μm,以减少安装时的割伤风险并降低摩擦阻力。在制造过程中,采用无模硫化或等温硫化技术,消除传统模具硫化带来的飞边和尺寸波动。对于特殊工况,O型圈截面形状可能经过优化,如采用方形或椭圆形截面以承受更高的侧向压力,但标准圆形截面仍占据主流,其计算模型基于Hertz接触理论,通过调整线径和压缩率来匹配不同沟槽尺寸。
高温高压环境下的材料选型逻辑
在高温高压环境下,材料的热稳定性与抗压缩永久变形能力成为选型首要指标。氟橡胶(FKM)因分子结构中含有氟原子,C-F键能高,耐热性优异,长期使用温度可达200℃以上,短期耐受250℃,是高温工况的首选。然而,氟橡胶在低温环境下弹性较差,因此在兼顾低温启动的场景中,需评估其玻璃化转变温度(Tg),常见FKM的Tg约为-20℃至-30℃,若环境温度低于此范围,需考虑全氟醚橡胶(FFKM)或特种硅橡胶。
高压环境对材料的抗挤出性提出更高要求。在高压差作用下,橡胶材料可能发生挤出失效,即材料被压入配合件间隙中。为解决此问题,通常采用高硬度橡胶(如邵氏硬度70-80A)或添加抗挤出背衬环。背衬环材质多为聚四氟乙烯(PTFE)或增强型尼龙,其硬度远高于橡胶,能有效阻挡橡胶材料进入间隙。此外,压力等级会显著影响密封面的接触应力,根据Pascal原理,内部压力通过橡胶传递至密封唇口,接触应力随压力升高而增大,需确保材料在高压下的抗撕裂强度,防止唇口撕裂导致的突发性泄漏。
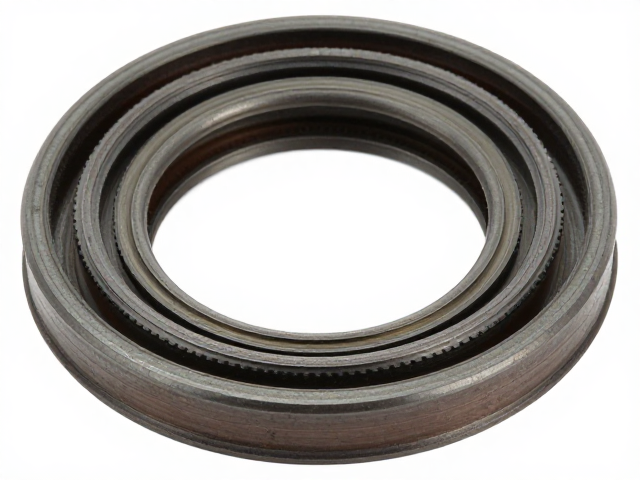
复合密封系统的适配方案设计
单一密封元件难以应对极端工况,复合密封系统通过多种元件协同工作提升可靠性。在高压高温场景下,常采用O型圈与旋转轴唇形密封组合的结构。O型圈提供初始预紧力和径向支撑,唇形密封负责动态密封,两者配合可应对轴向窜动和径向偏移。安装沟槽设计需严格遵循ISO 3601或GB/T 3452.2标准,确保O型圈压缩率在15%-30%之间,以平衡密封性与摩擦损耗。沟槽表面粗糙度通常控制在Ra0.4-0.8μm,避免损伤密封件。
动态工况下的热管理是适配方案的关键环节。高温高压环境会加速橡胶老化,产生热量积聚。通过优化密封唇口的线型设计,如采用螺旋槽或微孔结构,促进润滑剂分布和热量散发。在极端高温下,需考虑金属骨架的热膨胀系数匹配问题,若骨架与橡胶膨胀系数差异过大,会导致界面应力集中,引发脱粘。因此,选材时需计算热膨胀差异,必要时采用柔性过渡层或特殊粘接工艺,确保在温度剧烈变化下密封结构的完整性。此外,润滑介质的兼容性测试不可或缺,需验证密封材料在特定油品或化学介质中不发生溶胀或硬化,确保长期运行的稳定性。