
精密数控冲压工艺中的材料排样策略
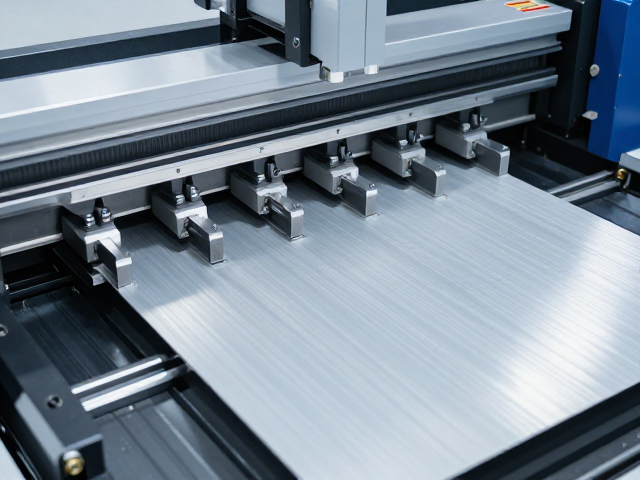
材料利用率的核心在于优化零件在板材上的布局方式,传统的直排或错排方式难以应对复杂曲面零件的生产需求,现代精密冲压通常采用套裁技术,将多个不同尺寸的零件通过几何嵌套的方式排列,最大限度减少废料区的面积。例如,在汽车覆盖件冲压中,通过引入自动套裁软件,可以在保证冲压稳定性和模具强度的前提下,将板材利用率从常规的60%-70%提升至85%以上,这种优化直接减少了边角料的产生。
排样设计还需结合材料的力学性能进行动态调整,不同批次、不同厚度的板材在拉伸过程中表现出口径变化,工艺工程师需要根据材料延展性数据设定合理的搭边值和步距。对于高强度钢或铝合金等难变形材料,排样时需预留更大的变形补偿空间,避免因材料回弹或破裂导致的次品率上升,从而间接提升有效材料利用率。通过CAD/CAE联合仿真,可以在冲压前预测材料流动轨迹,优化零件形状与排样位置的匹配度。
模具夹具定位精度对材料稳定性的影响
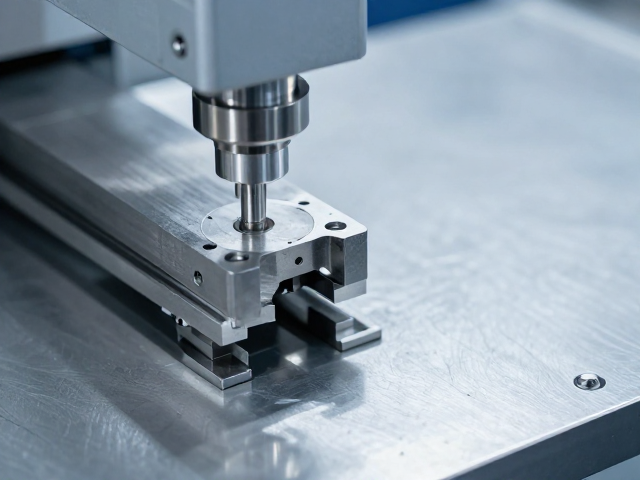
模具夹具的精度直接决定了冲压过程中板材与模具型面的贴合状态,高精度定位销和浮动压边块能够消除板材在冲压初期的位移,防止因偏移导致的冲切偏差或材料撕裂。在实际生产中,采用千分尺级精度的导向机构,可使模具闭合高度的一致性控制在0.01mm以内,这不仅保证了零件尺寸的一致性,更避免了因定位不准造成的材料局部过薄或开裂报废。
夹具系统的刚性设计也是关键因素,当冲压压力超过临界值时,夹具微变形会导致模具间隙不均,进而引发材料撕裂或毛刺,增加后续修整工序的材料损耗。通过有限元分析优化夹具支撑点分布,确保在最大冲裁力下夹具变形量最小化,能够维持恒定的模具间隙,使材料在剪切过程中保持稳定的断裂机理,减少因模具磨损或变形导致的废品率。
数控冲压参数与材料流动控制
数控冲压设备通过伺服电机驱动滑块,能够精确控制冲压速度和行程,优化冲压参数可以显著改善材料流动状态,避免局部变薄或起皱。在深拉延工序中,采用多点渐进成形技术,通过分阶段、小行程的冲压过程,使材料均匀变形,减少因一次性大变形导致的材料破裂风险。这种工艺特别适用于高合金钢等对变形速率敏感的材料,可有效降低废品率。
冲压润滑剂的选用与喷涂策略也会影响材料利用率,合适的润滑剂能降低摩擦系数,减少材料流动阻力,防止模具与材料之间产生干摩擦导致的划伤或粘连。通过自动化喷涂系统精确控制润滑剂用量和分布,既保证了冲压过程的顺利进行,又避免了过量润滑导致的环境污染和后续清洗成本,从整体工艺链条上提升了材料的有效利用效率。
废料回收与边角料再利用体系
精密冲压产生的边角料和冲切废料并非毫无价值,通过建立严密的废料分类与回收体系,可将高价值废料重新投入生产流程。对于同种材质、同厚度的废料,经过严格的质量检测和表面处理后,可作为次级原料用于对表面要求较低的非关键零部件的生产。这种闭环回收机制减少了原材料采购成本,降低了整体制造成本。
此外,针对冲压过程中产生的条料废料,可通过二次冲裁工艺将其转化为标准尺寸的坯料,用于小型标准件的生产。通过优化模具结构,如在模具边缘设置废料冲切工位,将原本作为废料排出的条料直接冲切成所需的小零件,实现了废料的最小化处理和资源的最大化利用。这种工艺改进需要结合零件设计阶段的协同优化,确保废料形态符合二次加工的要求。