
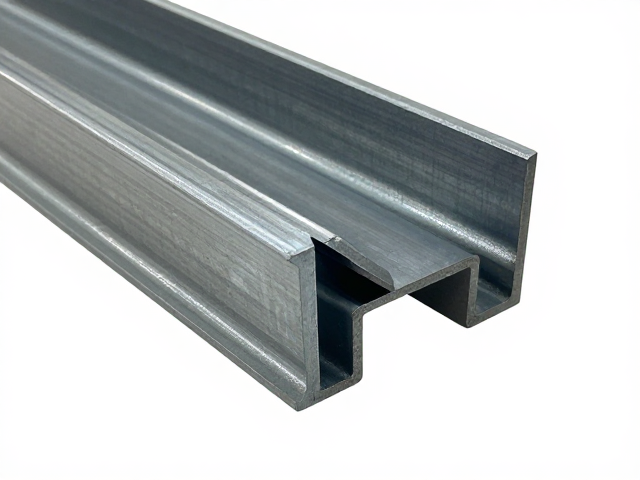
一体钢架折弯工艺的核心控制要素
一体钢架折弯并非简单的金属形变过程,其核心在于对材料回弹特性的精准计算与模具设计的深度耦合。在冷轧钢板或不锈钢加工中,回弹现象会导致成品角度与模具角度产生偏差,这种偏差通常需要通过经验公式或有限元分析软件进行预补偿。工程师通常会根据板材厚度、屈服强度以及折弯半径,设定合理的折弯系数,确保每一道工序后的角度精度落在既定范围内。现代数控折弯机配备的Angle Compensation功能,能够通过实时传感器反馈,动态调整滑块行程,从而抵消因材料批次差异或温度变化引起的微小波动,这是保证大批量生产一致性的技术基石。
模具的选型与维护直接决定了折弯件的几何精度和表面质量。V型下模开口宽度的选择需严格遵循板材厚度的比例关系,一般建议V口宽度为板厚的6至8倍,过窄会导致折弯力过大并增加模具磨损,过宽则难以形成清晰的折弯线。在实际作业中,模具刃口的锋利程度至关重要,钝化的刃口不仅会压伤板材表面,还会改变应力分布,进而影响最终尺寸。定期使用高精度量角器或光学检测仪对模具角度进行校准,确保上下模配合间隙均匀,是维持工艺稳定性的必要手段。
工程塑料合金的公差配合设计逻辑
工程塑料合金如PC/ABS、PBT或PA6+GF等,因其优异的机械性能和加工便利性,常被用于替代金属结构件。然而,塑料材料具有显著的吸湿性和热膨胀系数,这使得其公差配合设计远比金属复杂。在设计阶段,必须考虑环境温湿度对尺寸稳定性的影响,例如聚酰胺(PA)材料在高湿环境下吸水后会发生膨胀,导致配合间隙变小甚至卡死。因此,设计师需预留足够的装配间隙,通常对于精密配合部位,建议间隙控制在0.05mm至0.2mm之间,具体数值需依据材料的热膨胀系数计算得出,以确保产品在极端温度范围内仍能正常运作。
注塑成型过程中的收缩率是决定最终尺寸精度的关键变量。不同品牌、不同批次甚至不同填充物含量的工程塑料,其收缩率可能存在显著差异。例如,玻纤增强的尼龙6在纵向和横向的收缩率可能相差达30%以上,这种各向异性收缩会导致零件翘曲或尺寸超差。为了控制公差,模具设计时需设置严密的模温控制系统,并采用多段注射压力曲线,以减少内应力。此外,后处理工艺如退火处理可以消除内应力,稳定尺寸,是提升工程塑料零件尺寸稳定性的重要环节。
钢塑结合处的装配与公差传递
当一体钢架与工程塑料部件结合时,两种不同材料的物理特性差异会在装配界面形成复杂的应力集中区。钢的弹性模量约为200GPa,而工程塑料通常在1-3GPa之间,这种巨大的刚度差异使得塑料部件在承受载荷时会发生较大变形,而钢架保持刚性。在设计配合面时,常采用定位销或卡扣结构来传递剪切力,同时利用橡胶垫圈或硅胶条作为缓冲层,以吸收振动并补偿因公差累积导致的尺寸偏差。这种复合连接方式能够有效避免塑料部件因局部应力过大而开裂,同时也保证了整体结构的稳固性。
公差传递的计算在钢塑装配中尤为关键,需采用极值法或统计法分析累积误差。在极值法下,所有零件公差叠加后的最大值必须小于装配间隙的最小允许值,这要求每个参与件都具有极高的加工精度,成本较高。而在统计法(如六西格玛设计)中,考虑到实际生产中尺寸分布的正态性,允许部分零件公差放宽,通过大量数据的统计分析来确定合格率。工程实践中,常通过优化配合面的形状设计,如设置倒角或引导斜面,来容忍一定的装配偏差,从而降低对单一零件精度的依赖,提高生产效率和良品率。