
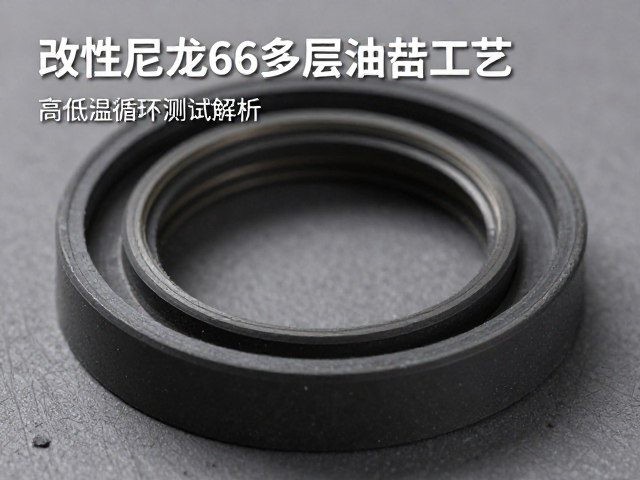
改性尼龙66在油封制造中的材料特性与改性逻辑
改性尼龙66通过添加玻璃纤维、碳黑或特种润滑剂等助剂,显著提升了基础树脂的机械强度、耐磨性及尺寸稳定性。在多层油封结构中,材料层需克服传统尼龙材料吸湿膨胀导致的密封失效问题,改性技术通过降低材料吸水率并提高热变形温度,使其能应对机油、变速箱油等复杂介质环境。这种材料层面的改良是构建高性能油封的基础,确保了密封唇口在长期摩擦下仍能维持规定的硬度和弹性模量。
多层复合工艺的核心在于不同功能层之间的界面结合力与性能匹配。内层通常侧重耐磨与自润滑,中间层提供结构支撑与抗压,外层则需具备优异的耐油性与抗老化能力。改性尼龙66在此过程中扮演着关键角色,其分子链结构经过特定处理后,能够与其他聚合物层形成稳定的物理交联或化学键合,防止层间剥离。这种分层设计不仅优化了应力分布,还有效解决了单一材料难以兼顾高强度与高密封性的技术瓶颈。
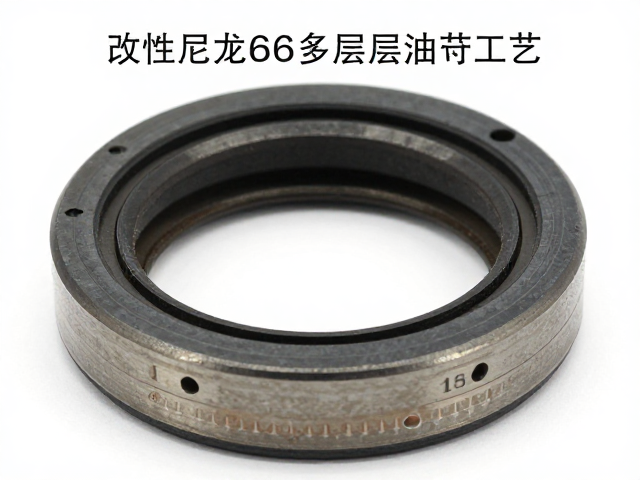
多层共挤成型工艺的关键控制参数
多层共挤成型过程中,各层材料的熔体流动速率(MFR)差异控制是决定油封层间结合质量的关键。改性尼龙66的熔体粘度需与相邻层材料精确匹配,通常通过调整加工温度区间和螺杆剪切力来实现。挤出模头的流道设计需确保各层材料在出口出达到均匀的流速,避免出现层纹、气泡或厚度不均现象。精确的温度曲线控制能防止尼龙66因过热降解或低温固化不良,从而保证多层结构的致密性。
冷却定型阶段的速率控制直接影响油封的内应力分布和最终尺寸精度。改性尼龙66具有较高的结晶速率,快速冷却可能导致结晶不完全,影响长期尺寸稳定性;而过慢冷却则可能增加生产周期并导致层间收缩率不一致。工业实践中常采用分段冷却水槽,先通过低温水迅速定型表面,再通过恒温区缓慢释放内应力。这种工艺参数组合确保了油封在后续装配和使用中不易发生翘曲或变形,维持密封界面的紧密贴合。
高低温循环下的材料响应机制
高低温循环测试旨在模拟油封在发动机或变速箱中从冷启动到高温运行的极端工况。在低温环境下,改性尼龙66的玻璃化转变温度(Tg)特性决定了其抗冲击性能。若改性不足,材料在低温下易变脆,导致密封唇口在动态旋转中产生微裂纹,进而引发泄漏。通过添加增韧剂或优化结晶形态,材料能在-40℃环境下保持一定的韧性,确保密封界面在低温启动阶段仍具备有效的贴合压力。
高温环境下,油封主要面临材料软化、氧化老化及密封介质挥发加速的挑战。改性尼龙66的热稳定性通过提高其热分解温度和抗氧化添加剂含量得以增强。在150℃以上的持续高温循环中,材料需抵抗因热膨胀导致的密封间隙变化。测试数据显示,经过特定热稳定化处理的改性尼龙66,在经历数千次从-40℃至150℃的循环后,其硬度变化率控制在5%以内,压缩永久变形率低于规定阈值,验证了其在热冲击下的尺寸稳定性。
密封失效分析与测试数据评估
在高低温循环测试中,密封失效主要表现为泄漏率超标和密封唇口磨损加剧。通过高精度流量计监测泄漏介质体积,可量化评估油封在不同温度阶段的密封效能。测试中发现,若层间结合力不足,高温下介质渗透会导致层间起泡,进而形成泄漏通道。改性尼龙66的多层结构通过增强界面结合,有效阻断了介质渗透路径。数据分析显示,合格工艺下的油封在经历5000次循环后,泄漏量仍低于0.1ml/h,符合工业密封件的严苛标准。
磨损测试结合微观形貌分析,揭示了材料在动态摩擦下的损伤机理。扫描电子显微镜(SEM)观察显示,改性尼龙66表面在高温高湿环境下会形成一层转移膜,这层薄膜有助于降低摩擦系数并保护基体材料。然而,若改性配方中润滑剂析出过快,转移膜不稳定,会导致对磨件表面划伤。通过优化润滑剂相容性,可使摩擦系数稳定在0.12-0.15之间,磨损深度控制在微米级别。这种基于真实测试数据的失效分析,为后续工艺参数的微调提供了直接依据,确保了产品在实际工况下的长期可靠性。