
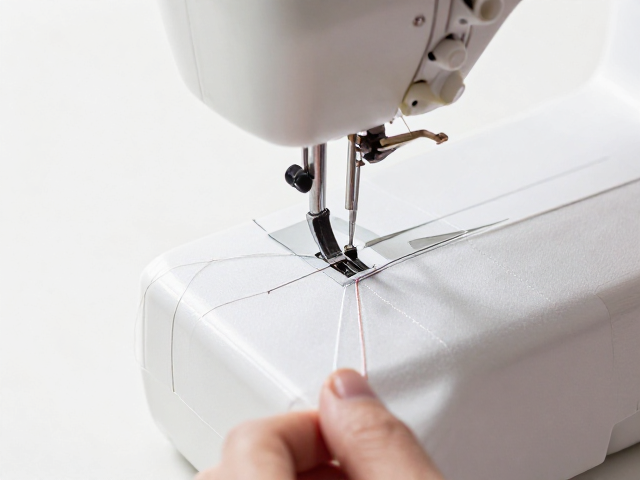
曲线缝纫的核心难点与张力控制
精密车缝工艺在处理曲线面料时,最大的技术壁垒在于面料在针脚推进过程中的自然拉伸与回缩。当缝纫机压脚向前移动,针尖刺入布料,面料受到垂直压力与水平推力的双重作用,极易产生波浪状变形或局部扭曲。若完全依赖操作者的手感强行引导,很难保证内外弧线的等距与平整,特别是在处理高弹针织物或轻薄真丝时,这种张力失衡会导致线迹断裂或面料起皱。
解决这一问题的底层逻辑在于对缝纫张力的精准计算与动态调整。操作者需要根据面料的厚度、弹性系数以及缝线的材质,微调送布牙的高度与压脚压力。对于曲线部位,通常采用“微调送布”策略,即在转弯处降低缝纫速度,通过手指轻微辅助面料的旋转角度,而非强行拉扯。这种手法的核心在于让送布牙与压脚协同工作,像齿轮一样平稳咬合面料,确保每一针的长度和间距在曲线上保持绝对一致,从而形成视觉上流畅且均匀的线迹。
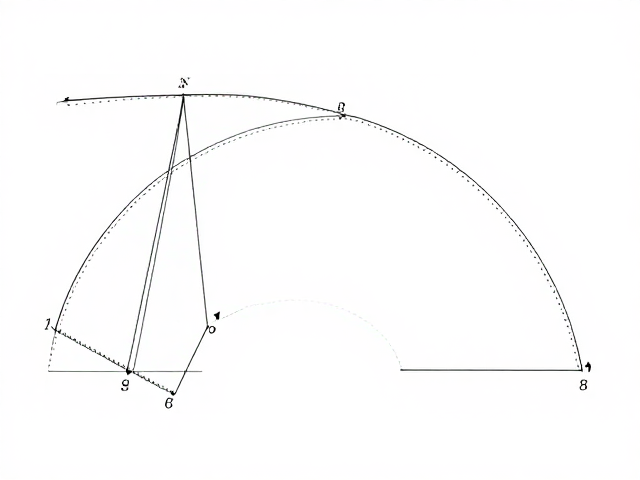
内弧与外弧的差异化处理手法
内弧(凹曲线)与外弧(凸曲线)在缝纫过程中面临着截然不同的物理挑战,需要采用截然不同的应对策略。内弧缝纫时,面料边缘的路径短,而内侧路径长,若直接缝合,外侧面料会堆积形成褶皱。正确的操作是在车缝前进行“剪口处理”或“归拔�烫”,通过在缝份边缘剪去小三角口,释放面料张力,或者利用熨斗将内弧面料微微拉伸定型,使其在缝纫时能自然贴合内侧路径,避免布料堆积。
相反,外弧缝纫时,外侧路径长,内侧路径短,面料容易向内收缩导致线迹紧绷甚至断裂。针对外弧,关键在于“拉伸与引导”。在缝纫过程中,操作者的手指应轻轻拉住外侧缝份,使其处于轻微受拉状态,同时保持内侧缝份松弛。缝纫时,针迹应落在曲线的外侧边缘附近,利用缝线的弹性弥补长度差。对于极软的面料,甚至需要在缝线下方垫一层薄纸或使用可溶性水溶纸作为支撑,待缝纫完成后将其撕去或洗去,以彻底消除外弧处的波浪纹。
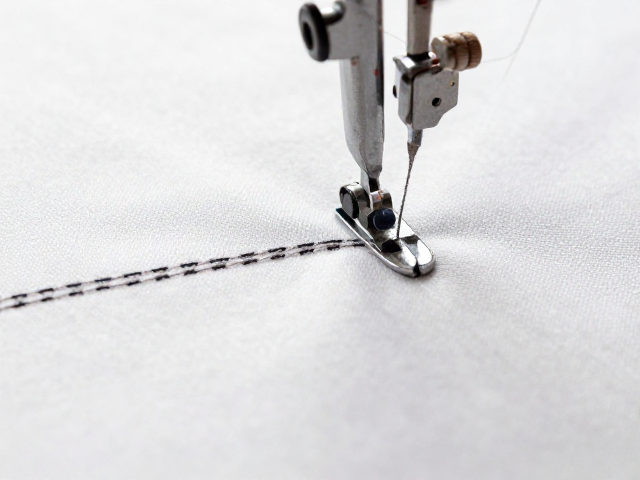
线迹细节的完美呈现与针距选择
线迹的视觉美感直接取决于针距(Stitch Length)与针尖角度(Needle Point)的匹配度。在精密车缝中,标准针距往往难以应对复杂曲线,通常建议采用更短的针距,例如2.0毫米至2.5毫米之间,以增加单位长度内的固定点,从而更好地控制面料形状。同时,针尖的选择至关重要,球头针(Ball Point)适用于针织物,能推开纤维而非切断它们,防止勾丝;而尖头针(Sharp Point)则适用于 woven 面料,能形成锐利、清晰的线迹穿透点,提升整体工艺的精致感。
除了针具与针距,缝线的材质与张力平衡也是决定线迹是否“完美”的关键因素。高光泽度的涤纶长丝线能提升视觉上的精致感,但需配合较低的针线张力,避免线迹凹陷。在实际操作中,可通过“张力测试布”进行预演,观察线迹在面料正反面的表现。理想的线迹应呈螺旋状均匀分布,无浮线、无跳针,且在面料表面无明显的拉扯痕迹。对于高难度曲线,可尝试使用双针或同步压脚附件,通过双针同步送布或减少压脚与送布牙之间的摩擦,进一步提升线迹的稳定性与一致性。