
静电粉末喷涂VOC排放标准的政策演进与核心指标
中国生态环境部发布的《涂装工序大气污染物排放标准》(GB 37824-2020)对包括静电粉末喷涂在内的涂装行业提出了严密的监管要求。虽然粉末涂料本身不含挥发性有机化合物(VOCs),但在喷涂过程中,若涉及底漆固化、清理作业或辅助材料的使用,仍可能产生微量VOCs排放。标准明确规定,重点地区现有企业自2021年1月1日起,新建项目自2020年1月1日起,需执行特别排放限值。对于粉末喷涂工艺,核心控制指标主要集中在非甲烷总烃(NMHC)的排放浓度,一般行业厂区内无组织排放监控点浓度限值通常为10mg/m³,而重点地区或执行特别排放限值的区域,这一数值往往被压缩至更低水平,要求企业必须建立严密的收集与处理系统。
实际生产环境中,静电粉末喷涂设备的喷房需配备高效的除尘与废气处理装置,以确保排放达标。根据《排污许可证申请与核发技术规范 涂装行业》(HJ 1177-2021),企业需对废气收集效率、处理设施去除效率进行定期监测。数据显示,采用文丘里喷粉房配合布袋除尘器,配合活性炭吸附或催化燃烧(RCO)等末端治理技术,可将非甲烷总烃去除率稳定在90%以上。企业需安装在线监测设备或与生态环境部门联网,实时传输排放数据,任何超标排放行为将面临严格的行政处罚及停产整改措施,这迫使涂装企业必须对喷房密封性及过滤系统进行高频次维护。
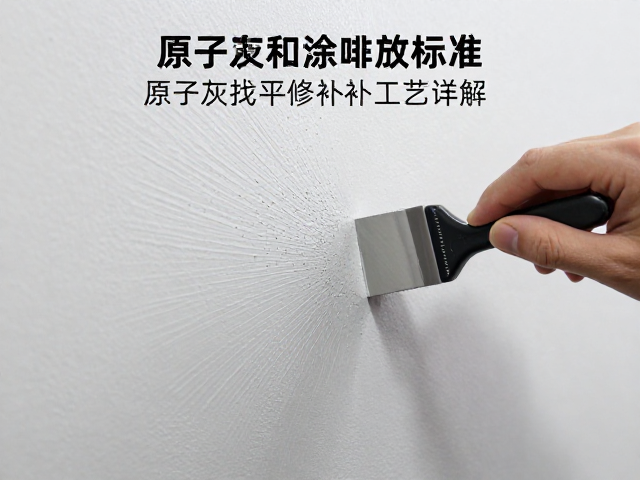
原子灰找平修补前的基材处理与表面状态评估
原子灰(不饱和聚酯腻子)在静电粉末喷涂前的应用,主要集中于金属基材存在砂眼、焊缝不平或轻微变形等缺陷的修补。施工前必须对基材进行彻底的除油、除锈及除尘处理,这是决定修补层附着力的关键。若基材表面残留油污或水分,原子灰中的苯乙烯溶剂无法有效渗透,会导致层间剥离。通常采用喷砂或抛丸处理,使金属表面达到Sa2.5级清洁度,并通过无水乙醇擦拭去除浮尘。对于经过前处理(如磷化或钝化)的工件,需确认涂层表面无粉化、起泡现象,若前处理涂层完整,可直接在涂层表面进行局部修补;若前处理涂层受损,需先打磨至裸金属区,重新进行局部防腐处理。
基材温度的控制对原子灰的固化反应具有显著影响。环境温度过低会导致原子灰固化缓慢,影响后续打磨效率,甚至造成表面发粘;环境温度过高则会导致固化过快,产生气泡或开裂。一般建议施工环境温度控制在15℃至35℃之间,相对湿度低于80%。在冬季施工时,需对修补区域进行预热,但需避免局部过热导致基材变形。此外,原子灰具有收缩特性,修补面积较大时,应分层刮涂,每层厚度控制在2-3mm,待上一层表干(指触不粘)后再进行下一层施工,以减少内应力,防止修补层脱落或开裂。
原子灰刮涂技巧与层间结合力的控制
原子灰与固化剂的比例必须精确控制,通常比例为2%至3%(重量比),具体需参照产品说明书。比例过低会导致固化不完全,表面硬度不足,打磨困难;比例过高则固化过快,操作时间缩短,易产生气泡。调和时应使用刮刀充分搅拌,确保颜色均匀一致,无条纹状色差。刮涂时,刮刀与基材应保持40-60度夹角,以适中力度均匀施压,避免用力过猛导致腻子被“挤”入砂眼或划痕深处,形成空腔。对于焊缝或凹陷处,应采用“填补后刮平”的手法,先填充凹陷,再刮去多余部分,确保修补面略高于周边基材,为后续打磨预留余量。
层间结合的紧密性直接影响最终涂膜的平整度。若原子灰未完全固化即进行打磨,会产生“啃刀”现象,导致修补边缘塌陷。因此,必须等待原子灰达到规定的表干时间,通常通过观察表面光泽变化判断,哑光表面表示已具备打磨条件。在刮涂第二层或修补较大面积时,需对第一层进行打磨处理,增加表面粗糙度,以增强层间附着力。打磨时使用细砂纸(如P80-P120目)轻轻打磨,去除浮层和凸起,再用无尘布擦拭干净。严禁在未清洁表面直接覆盖新层,否则会形成隔离层,导致分层脱落。
打磨修整与喷涂前表面质量检验
原子灰固化后需进行精细打磨,以恢复基材的几何形状并提供平滑的涂装界面。打磨过程分为粗磨和细磨两个阶段。粗磨使用P80-P120目砂纸,快速去除多余腻子,修整轮廓,注意保持打磨面的均匀过渡,避免出现台阶或凹陷。细磨使用P180-P240目砂纸,消除粗磨痕迹,使表面光滑。对于静电粉末喷涂,表面粗糙度需适中,过平可能导致涂层附着力下降,过粗则影响外观平整度。打磨时应采用“干磨”方式,配合吸尘设备,确保粉尘被彻底清除,避免粉尘残留影响涂层质量。
喷涂前的表面质量检验是确保最终产品合格率的关键环节。需检查修补区域是否存在砂眼、气泡、裂纹或凹陷,使用手电筒侧光照射,观察表面反光是否均匀连续。若发现缺陷,需重新打磨修补。同时,需确认修补区域与周边基材的过渡是否自然,无明显的接痕。对于大面积修补,建议采用“羽状边”打磨法,即修补区域边缘呈斜坡状过渡到原始基材,以分散应力,防止涂层开裂。检验合格后,需使用专用清洁剂再次擦拭表面,去除残留油脂和粉尘,确保表面洁净、干燥、无油污,方可进行静电粉末喷涂作业。
静电粉末喷涂工艺参数对修补区域的适配性
静电粉末喷涂过程中,高压静电场的作用对粉末的吸附效果至关重要。在原子灰修补区域,由于基材表面性质与原始金属或涂层不同,导电性可能存在差异,需调整喷涂电压和电流,以防止粉末吸附不均或出现“浮粉”现象。一般建议,对于非金属或低导电性表面,适当降低喷涂电压,增加粉末流量,以确保足够的覆盖率和附着力。喷枪与工件的距离应保持在10-15cm,移动速度均匀,避免局部过厚或过薄。对于修补区域,可采用“重叠喷涂”法,即喷枪移动轨迹相互重叠50%,以确保涂层均匀。
粉末的固化条件对修补层的最终性能具有决定性影响。原子灰中的树脂需在一定温度下发生交联反应,形成坚硬的保护层。根据粉末涂料的特性,固化温度通常控制在180-200℃,固化时间10-15分钟。需确保烘烤炉内温度均匀,修补区域受热充分,避免因温度不足导致涂层未完全固化,出现硬度低、耐冲击性差等问题。若修补面积较大,需延长固化时间或提高温度,但需监控基材温度,防止过热导致原子灰变形或开裂。固化后,需自然冷却,避免急冷导致内应力集中,影响涂层附着力。