
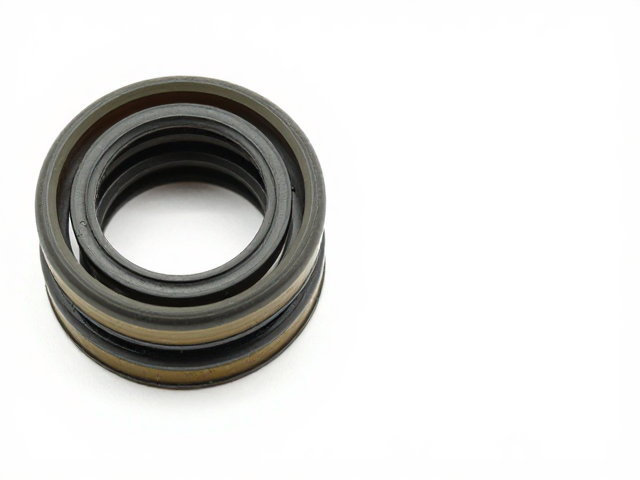
多层油封密封工艺的核心逻辑与结构解析
多层油封通常由金属骨架、弹性密封唇口、防尘唇以及内部弹簧等组件复合而成,其设计初衷是为了应对高压、高速及极端温度下的严苛工况。与传统的单唇或双唇结构相比,多层结构通过各功能层的协同作用,实现了密封与防护的双重优化。金属骨架提供严密的支撑与定位,确保油封在动态运行中不发生扭曲或脱落;弹性体唇口则利用材料的回弹特性,在轴表面形成周向连续的微观密封线,有效阻断润滑油的泄漏路径。
工艺层面的关键在于各层材料的界面结合与唇口几何形状的精密控制。常见的多层油封在制造过程中,需解决橡胶与金属的热膨胀系数差异问题,以防止因温度变化导致的界面剥离。此外,密封唇口的表面通常经过特殊的抛光或涂层处理,以降低摩擦系数并减少对配合轴的磨损。这种精密的多层复合结构,使得油封能够在较低的装配压力下建立有效的密封屏障,同时保持长期的运行稳定性,是重型机械和汽车发动机中不可或缺的密封解决方案。
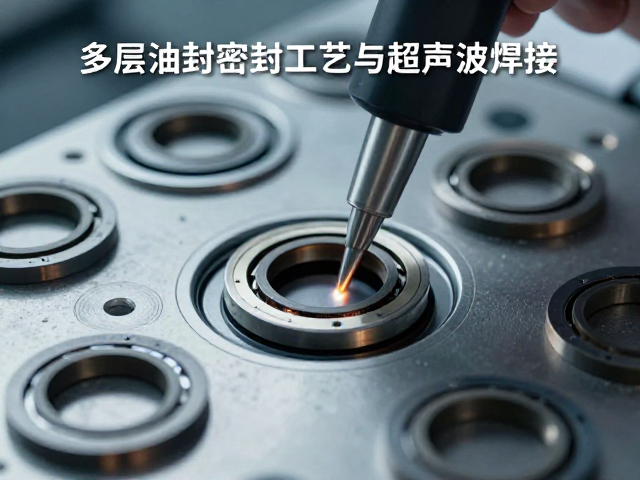
超声波焊接在密封组件组装中的应用优势
超声波焊接技术利用高频机械振动产生的摩擦热,使塑料或复合材料在接触面迅速熔融并结合,这一过程无需添加任何溶剂或粘合剂,特别适用于对清洁度要求极高的密封件组装。在多层油封或高精度O型圈相关组件的生产中,超声波焊接能够实现分子级别的结合,形成均匀且致密的焊接界面,从而避免传统热板焊接可能出现的材料降解或变形问题。这种非接触式的加热方式,热量集中且作用时间极短,有效控制了热影响区,保护了密封材料原有的物理性能。
该技术显著提升了密封组件的整体性与可靠性。由于焊接过程中没有引入外来介质,焊接界面具有极佳的耐化学腐蚀能力和密封性能,这对于防止外部污染物侵入或内部介质渗漏至关重要。在实际应用中,超声波焊接常被用于将金属骨架与橡胶唇口进行一体化成型,或者用于密封盖板的封装。这种工艺不仅简化了生产流程,提高了生产效率,更重要的是,它消除了传统机械紧固可能带来的应力集中点,使得密封件在动态负载下具有更优异的抗疲劳性能。
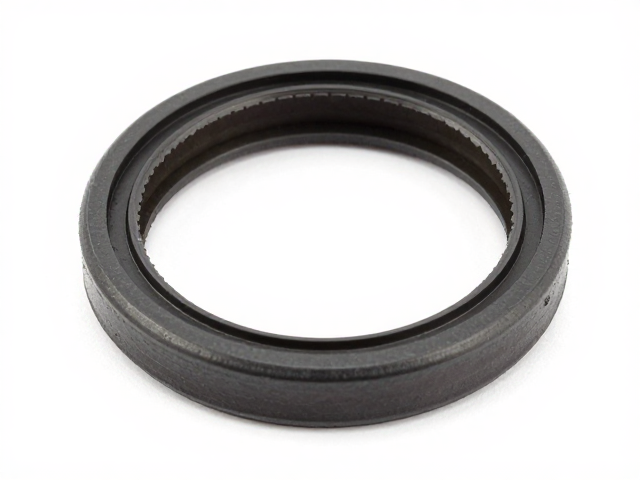
高精度O型圈选型中的材料化学特性考量
高精度O型圈的选型首要依据是工作介质的化学属性,材料必须具备与之匹配的耐受性。丁腈橡胶(NBR)因其优异的耐油性,成为石油基液压油和燃油系统的首选,其丙烯腈含量越高,耐油性越强,但低温弹性会有所下降。氟橡胶(FKM)则凭借卓越的耐高温和耐化学腐蚀性能,广泛应用于航空航天及化工领域的极端工况,能承受高达200°C以上的温度及强酸强碱环境。硅橡胶(VMQ)虽然耐油性一般,但其极佳的耐高低温性能和生理惰性,使其在医疗设备及食品饮料行业备受青睐。
除了介质兼容性,工作环境的温度范围和压力条件也是决定材料选择的关键因素。不同橡胶材料的玻璃化转变温度(Tg)差异巨大,选型时需确保材料在工作温度范围内保持弹性,避免硬化失效。例如,三元乙丙橡胶(EPDM)对耐候性和耐臭氧性表现优异,常用于户外设备或冷却水系统,但不适用于油性介质。此外,材料的压缩永久变形率是衡量密封长期保持能力的核心指标,高精度场景通常要求选用低压缩永久变形率的特种配方橡胶,以确保在长期压缩状态下仍能维持严密的密封接触应力,防止因材料松弛导致的泄漏。
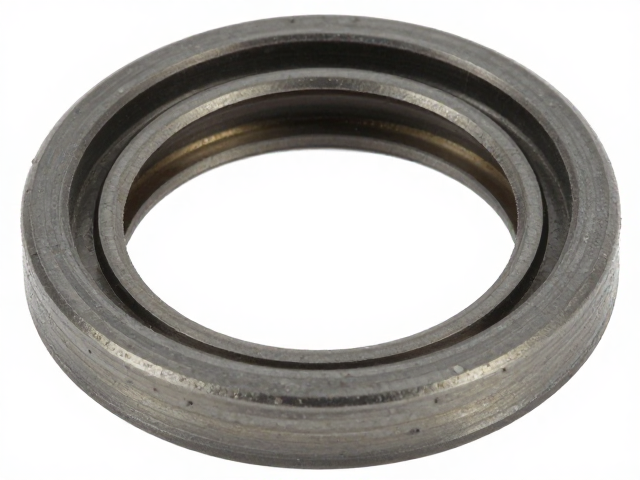
几何公差与表面粗糙度对密封性能的影响
O型圈的密封效果高度依赖于安装界面的几何精度与表面状态。标准O型圈的截面直径公差需符合ISO 3601或GB/T 3452.2等规范,但在高精度应用中,更需关注安装沟槽的尺寸公差。沟槽的宽度、深度以及直径偏差直接影响O型圈的压缩率和拉伸率,过大的压缩率会导致材料应力过大而加速老化,过小的压缩率则无法形成有效的密封接触压力。因此,精密加工的设备密封槽通常要求配合公差控制在微米级别,以确保O型圈在装配后能获得均匀且稳定的预紧力。
配合轴或孔的表面粗糙度对摩擦磨损和密封寿命有着决定性影响。过粗糙的表面会像锉刀一样切割O型圈表面,导致密封唇口快速磨损并产生泄漏通道;而过光滑的表面则可能因润滑膜过厚导致摩擦力不足,引起密封唇口抖动或滑移。通常,密封界面的表面粗糙度Ra值建议控制在0.1-0.4微米之间,并需完全去除毛刺、划痕及氧化皮。对于高精度动态密封,还需考虑配合件的圆度和圆柱度,几何偏差过大会导致O型圈受力不均,造成局部过度挤压或接触不良,从而引发早期失效。