
表面处理与基材预处理
静电粉末喷涂工艺在呈现碳纤维纹理时,对底层原子灰的平整度有着极高的要求,任何微小的起伏都会在最终清漆层下被放大,导致纹理视觉上的断裂或模糊。在进行原子灰找平之前,必须彻底清除基材表面的油污、氧化层以及旧漆膜的残留,通常采用溶剂擦拭配合细目砂纸打磨的方式,确保原子灰能与基材形成牢固的物理结合。对于碳纤维复合材料部件,还需特别注意边缘和转角处的密封处理,防止后续喷涂过程中出现渗油或附着力不良导致的起泡现象。
打磨过程中需严格控制砂纸的目数变化,建议从800目开始逐步过渡至1200目,每道工序后需清理粉尘并检查表面状态。原子灰的调配比例需严格遵循材料说明书,避免因固化剂过量导致后期收缩变形,或因固化剂不足导致硬度不够影响后续打磨。涂抹时应采用刮板分层施工,每层厚度控制在合理范围内,避免一次性涂抹过厚引发内部应力释放不均,进而产生肉眼难以察觉的微裂纹。
原子灰找平与精细打磨
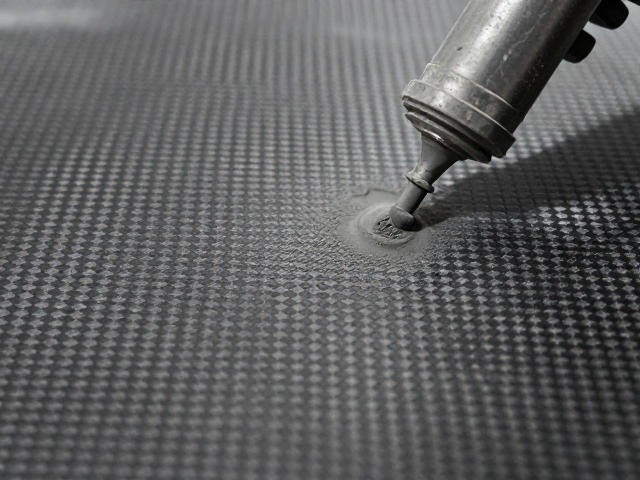
原子灰干燥定型后,需使用不同硬度的打磨块进行找平,硬质块用于快速去除高点,软质块则用于处理曲面和细节部位,确保表面过渡自然。在找平过程中,应定期使用手触摸表面感受平滑度,并结合目视检查反光情况,细微的划痕或砂眼会在光线折射下显现为暗斑。对于大面积平面区域,可采用带吸尘功能的打磨机配合细砂纸进行干磨,既能提高效率又能减少粉尘堆积对后续工序的影响。
精细打磨阶段需使用2000目以上的水砂纸进行湿磨,这一步骤旨在消除之前打磨留下的痕迹,为原子灰表面提供类似镜面般的初始平滑度。湿磨时需保持水流充足,避免砂纸堵塞,同时注意水温不宜过高,以免改变原子灰的物理性能。打磨完成后,需彻底清洗并烘干表面,确保无水分残留,因为水分会影响原子灰与后续涂层之间的附着力,甚至导致涂层脱落。
涂层过渡与纹理呈现
原子灰找平后需喷涂专用的封闭底漆,以隔离原子灰中的溶剂并提供均匀的附着基底。底漆的喷涂厚度需适中,过厚可能导致流挂,过薄则无法完全封闭原子灰表面的微孔。在底漆干燥后,需再次进行极细的打磨,使用3000-4000目砂纸进行轻柔打磨,使表面达到理想的微观平滑状态,这是确保碳纤维纹理清晰、连贯的关键步骤。
在喷涂透明清漆以展现碳纤维纹理前,需确保环境无尘、温湿度适宜,避免灰尘颗粒附着在涂层表面形成瑕疵。清漆的喷涂需采用薄喷多遍的方式,每遍之间留出足够的流平时间,使涂层能够自然展开并消除橘皮效应。对于高光泽度的碳纤维纹理,清漆的折射率需与原子灰表面高度匹配,以最大化展现碳纤维的深邃感和立体层次。
质量控制与缺陷规避
在喷涂过程中,需实时监控涂层的流平情况和光泽度,发现异常需立即调整喷涂参数。常见的缺陷如针孔、气泡、流挂等,大多源于底层处理不当或喷涂手法不均。针孔和气泡通常由原子灰未完全固化或表面未彻底清洁导致,需在后续工序中通过精细打磨后重新喷涂解决。流挂则多因单次喷涂过厚或喷枪移动速度过慢引起,需严格控制喷涂距离和移动节奏。
对于碳纤维纹理的特殊要求,还需特别注意清漆层的透明度和厚度控制,过厚的清漆层可能导致纹理细节模糊,失去碳纤维特有的通透感。在完成所有喷涂工序后,需进行严格的外观检查,使用标准光源下观察纹理的连贯性和光泽的一致性。任何细微的瑕疵都需在抛光阶段前进行修补,确保最终成品达到高标准的视觉效果。