
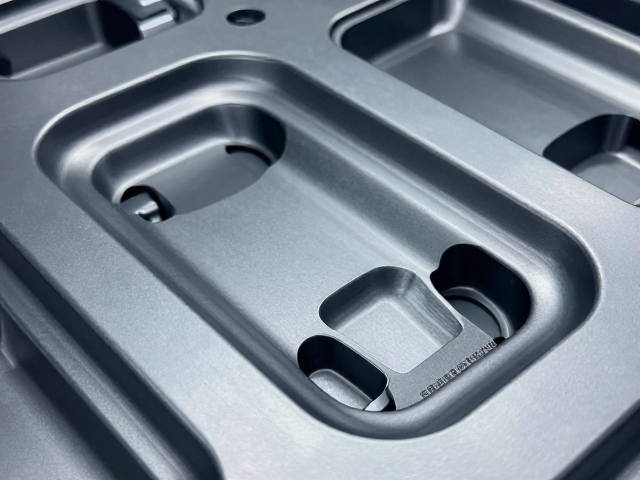
冲压工艺在内饰件制造中的核心地位与流程解析
汽车内饰件作为车内环境的主要组成部分,其表面质量与结构精度直接影响驾乘体验。精密数控冲压工艺通过高精度的模具设计与自动化控制系统,实现了从板材到复杂三维曲面零件的成型。这一过程依赖于高刚性的冲压设备与严密的模具定位系统,确保每一次冲压动作的重复精度控制在微米级别。对于仪表盘骨架、门板内衬等关键部件,冲压不仅是减材制造的关键环节,更是决定零件最终几何形状的基础步骤。
在实际生产线上,数控冲压通常包括送料、定位、冲压成型、切边及废料清理等连续工序。现代生产线多采用伺服冲压技术,通过调整滑块行程与速度曲线,优化材料流动路径,减少回弹现象。这种工艺特性使得内饰件能够保持极高的尺寸稳定性,满足整车装配对公差带的严苛要求。材料在模具型腔内的流动状态直接影响零件表面的均匀性,因此工艺参数的设定需结合材料特性进行严密的计算与模拟。
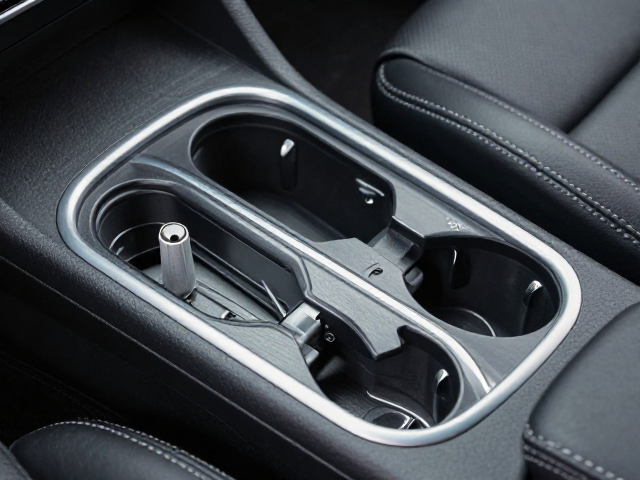
内饰件常用材料的物理特性与成型难点
内饰件选材需兼顾轻量化、环保性及机械性能,冷轧钢板、高强钢以及各类工程塑料是主要应用对象。冷轧钢板具有良好的延伸率和成型性,广泛应用于结构支撑部件。高强钢则在保证轻量化的同时提升了抗冲击能力,但其较高的屈服强度导致成型难度增加,容易在拐角处出现开裂或起皱。材料内部的晶体结构、晶粒大小以及表面氧化层状态,均会显著影响其在冲压过程中的变形行为。
工程塑料如ABS、PP及PC/ABS合金,因其优异的注塑成型特性,常与冲压工艺结合使用。对于金属薄板而言,屈服强度与抗拉强度的比值(Rm/Re)是评估成型性的关键指标。比值越低,材料越容易发生塑性变形而不破裂。不同批次的材料在化学成分上的微小差异,可能导致成型极限的动态变化,因此原材料的一致性是保证批量生产质量稳定的前提。材料表面的润滑状态也会改变摩擦系数,进而影响成形过程中的应力分布。
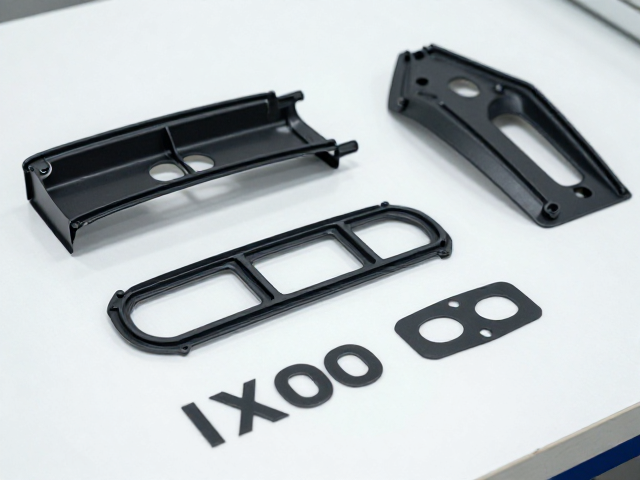
成型性分析中的关键控制要素
材料成型性分析的核心在于预测和控制成形过程中的失效模式,主要包括破裂、起皱和回弹。破裂通常发生在拉伸变形剧烈的区域,如深冲件的侧壁或转角处。通过分析应变路径图,可以识别出最大主应变超过材料极限应变的危险区域。起皱则多发生在压缩应力作用下,如法兰部位的材料堆积。优化压边力分布与模具间隙,是抑制起皱的有效手段,需确保压边力足以克服材料流动阻力,同时不过度限制材料补充。
回弹是影响内饰件最终尺寸精度的主要因素,尤其在高强钢应用中表现显著。材料在卸载后,弹性应变恢复导致零件形状与模具型面产生偏差。为了控制回弹,需精确计算材料的弹性模量与硬化指数,并在模具设计阶段引入反变形补偿。工艺上可采用拉延筋调整材料流动,增加塑性变形比例,从而降低弹性恢复量。此外,成型后的时效处理或局部整形工序,也有助于稳定零件的最终几何形态。
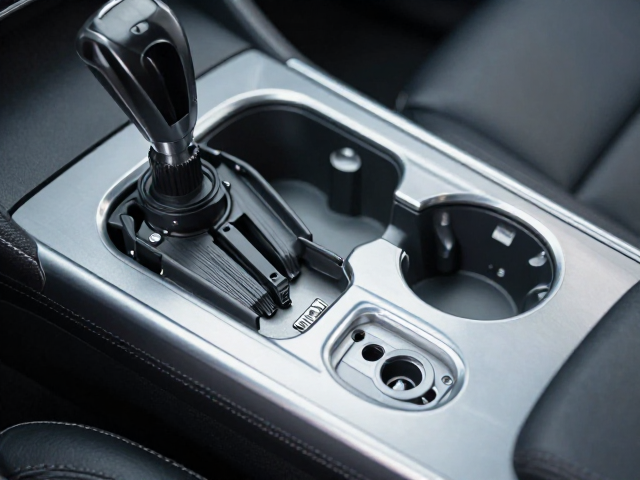
工艺优化与质量控制体系构建
基于数值模拟技术的工艺优化已成为行业标准,通过有限元分析软件对冲压过程进行虚拟试模,可提前发现潜在缺陷。模拟结果能直观展示材料厚度变化、等效塑性应变分布及主应变状态,为模具修模提供数据支持。实际生产中,需建立严密的首件检验与过程监控机制,利用三坐标测量机检测关键尺寸,确保零件符合设计公差。传感器实时采集冲压载荷曲线,通过载荷波动判断模具状态,实现预测性维护。
质量控制体系还需涵盖原材料入库检验、过程巡检及成品终检的全流程管理。光谱分析用于验证材料化学成分,拉伸试验评估力学性能,确保每批次材料符合工艺要求。在线视觉检测系统可快速识别表面缺陷,如划痕、凹坑或色差,防止不良品流入下道工序。通过统计过程控制(SPC)技术,对关键质量特性进行趋势分析,及时调整工艺参数,维持生产过程的稳定性。这种数据驱动的质量管理模式,有效提升了内饰件的一致性与可靠性。