
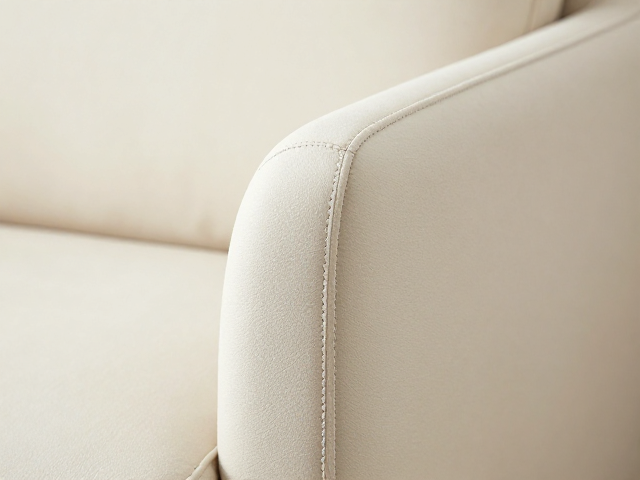
双线精密车缝工艺的核心逻辑与视觉呈现
双线精密车缝并非简单的两道线条叠加,而是通过针距、线迹张力与面料厚度的精准计算,实现结构加固与美学装饰的双重功能。在扶手软垫的制作中,这种工艺常用于边缘包边或面板拼接处,利用平行排列的缝线分散受力,防止长期使用后接缝处开裂或变形。视觉上,双线形成的平行纹理能增加产品的立体感,打破单一面料的单调,是提升家居软装质感的关键细节。
工艺实现的核心在于缝纫机的针距调节与压脚压力控制。标准的双线间距通常保持在3-5毫米之间,这一距离既能保证视觉上的整洁利落,又能确保线迹之间的面料有足够的支撑力。缝线材料多选用高强度的涤纶长丝或尼龙线,其耐磨性和抗拉强度远高于普通棉线,能应对扶手部位频繁的摩擦与挤压。操作时需保持针距均匀,避免因速度过快导致线迹扭曲或跳针,确保每一针都落在预定的轨迹上。
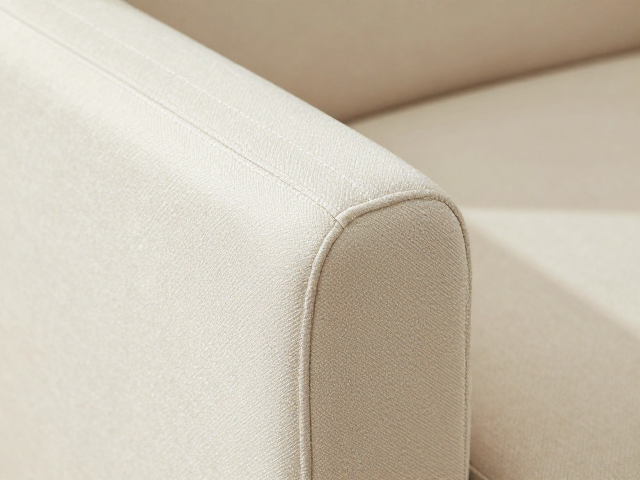
扶手软垫缝合中的结构稳固技巧
扶手软垫内部填充物与外部面料的结合处是受力最复杂的区域,缝合时需特别注意“容位”与“缩率”的处理。在裁剪面料时,需预留适当的缝份,通常建议在3-5厘米,以便后续进行翻折和固定。缝合前,内部填充棉或海绵需经过定型处理,确保厚度均匀,避免缝合后因填充物移位导致表面凹凸不平。对于高密度海绵,需使用粗针头穿透,防止针尖折断或面料破损。
实际缝合过程中,采用“分段固定法”能有效提升成品率。先在扶手两端及中间关键点进行定位缝合,确认线条平直且无扭曲后,再进行整体连续车缝。遇到转角或弧形部位,需放慢手轮转动速度,手动微调面料角度,保持缝线与边缘平行。对于较厚的多层结构,可使用双针缝纫机,上针与下针同步落下,形成整齐的双排线迹,同时利用机器的自动剪线功能减少线头残留,提升整体做工的精细度。
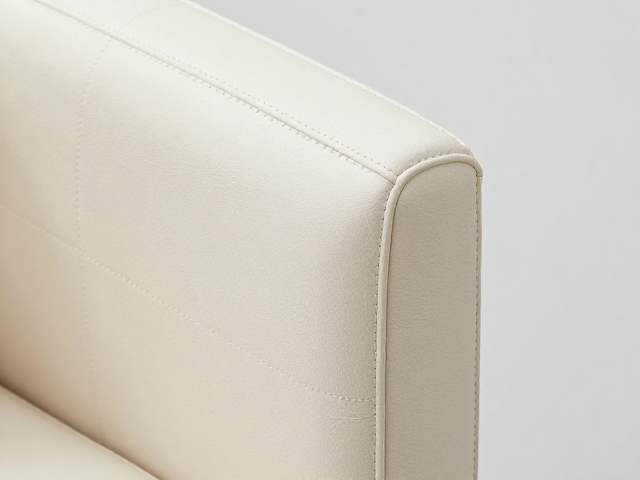
高弹线在中高端方案中的应用优势
高弹线,通常指含有氨纶成分的高弹性缝纫线,其断裂伸长率可达20%-40%,远高于普通缝纫线。在中价位的家居软包方案中,使用高弹线能显著提升产品的舒适度与耐用性。当扶手受到挤压或拉伸时,高弹线能随面料同步延伸,避免线迹因受力过大而崩断,从而延长产品使用寿命。这种材料特性使得软垫在频繁使用下仍能保持形态饱满,不易出现线迹紧绷导致的面料起皱或变形。
在成本可控的前提下,高弹线的选用需结合面料特性进行匹配。对于弹性较大的针织面料或弹力布,高弹线能减少缝合处的束缚感,提升包裹性;而对于纯棉或亚麻等低弹面料,则需适当降低线迹张力,防止线迹收缩导致面料变形。市场上常见的高弹线规格多为40S/2或60S/2,线径适中,既保证了强度,又具有良好的柔韧性。通过合理选用高弹线,可在不显著增加材料成本的基础上,大幅提升产品的整体档次与用户体验。
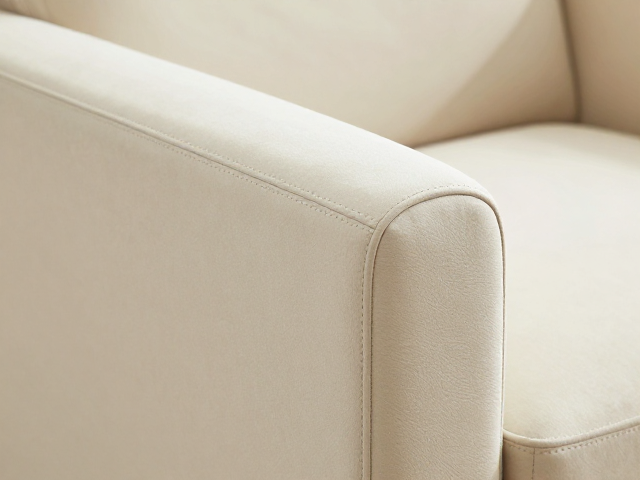
工艺落地与质量控制要点
实际生产中,双线精密车缝的质量控制需建立明确的检验标准。首件检验时需重点检查线迹的均匀度、间距一致性以及有无跳针、断线现象。使用标准光源下观察,双线应平行无交叉,线迹饱满无凹陷。对于批量生产,需设置定时抽检机制,每批次抽取一定比例的产品进行拉力测试,验证线迹在受力状态下的稳定性。同时,需记录不同面料厚度下的针距与张力参数,形成标准化作业指导书,确保不同批次产品的一致性。
维护缝纫设备也是保证工艺稳定性的关键环节。双针缝纫机的针杆、送布牙及压脚需定期清洁与润滑,防止因线屑堆积导致运行不畅。针头需根据面料材质及时更换,钝针会导致线迹不匀或面料损伤。操作人员需经过专业培训,掌握不同面料的进布速度与手扶力度,确保在高速运转下仍能保持线迹平稳。通过规范化操作与设备维护,可有效降低次品率,提升生产效率,使双线精密车缝工艺在扶手软垫制作中发挥最大效能。