
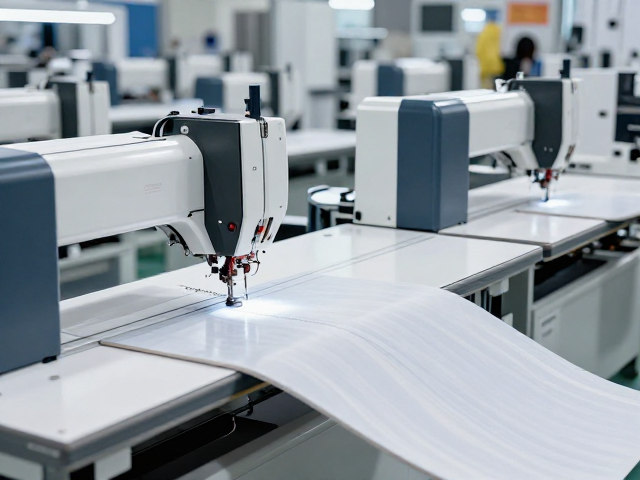
专业家具制造基地的自动化生产布局逻辑
现代家具制造基地的核心竞争力往往体现在生产空间的科学规划与设备布局的合理性上。大型生产基地通常采用模块化设计,将木材加工、喷涂、组装及包装等环节串联为连续流生产线。这种布局减少了物料搬运的非增值时间,使得原材料从入库到成品出库的流转更加高效。地面承重、通风系统以及静电消除设施均需经过严密的工程计算,以确保在大规模生产状态下,环境参数始终维持在最佳作业区间。
设备选型严格遵循高精度与高稳定性的原则,数控机床与自动封边机的精度通常控制在微米级别。生产线上的每一台设备都承担着特定的物理加工任务,例如CNC开料机负责复杂板材的精准切割,而自动排钻则处理连接件的孔位定位。这种高度自动化的硬件基础,为后续软体部分的精细加工提供了稳固的支撑,确保了整体结构件的尺寸一致性,为“双线精密车缝”所需的标准化部件奠定了物理基础。
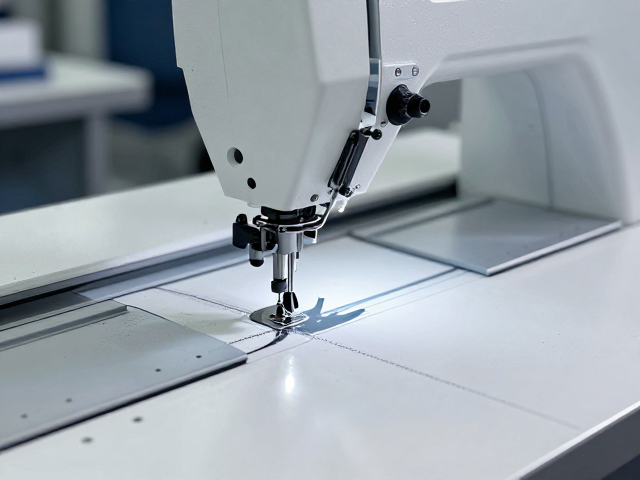
双线精密车缝工艺的机械原理与执行标准
双线精密车缝并非简单的双线并行,而是基于工业平缝机或特种多头缝纫机的复杂机械联动。在专业制造环境中,这一工艺通常涉及同步送布牙、高精度压脚压力调节以及特制机针的协同工作。针距的稳定性是核心指标,常规家具缝纫的针距多保持在2.0mm至3.0mm之间,以确保线迹均匀且具备足够的抗拉强度。缝线材料多选用高强度的涤纶长丝或尼龙线,其热定型处理后的尺寸稳定性能有效应对家具日常使用中的形变。
执行过程中,缝线张力系统的自动平衡机制起着决定性作用。上下线张力需根据面料厚度、衬垫密度进行实时微调,以避免跳针、断线或线迹浮起等现象。精密车缝设备通常配备电子剪线装置和针位自动停止功能,这使得每一针的起落点都经过精确计算。这种机械化控制取代了人工经验判断,使得大批量生产中的产品外观高度统一,线迹平整度达到行业严苛标准,满足了高端家具对细节质感的视觉要求。
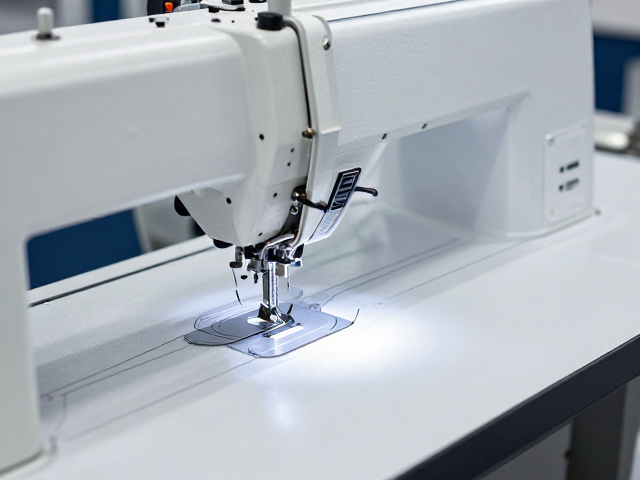
曲线缝纫工艺中的动态张力控制与轨迹管理
曲线缝纫是家具软包制作中的难点,其核心在于面料在随针迹运动时的动态形变控制。当缝纫路径呈现弧度或异形特征时,面料容易因摩擦力产生拉伸或堆积。专业工艺通过调整送布机构的微动频率,配合特制的滚轮压脚,实现对面料进给量的精确补偿。这种动态补偿机制能够消除因路径弯曲导致的线迹扭曲,确保曲线流畅自然,避免出现褶皱或波浪状瑕疵。
轨迹管理依赖于高精度的电脑刺绣或数控缝纫系统,这些系统能够存储复杂的几何路径数据。在实际操作中,系统会根据预设的曲线半径和长度,自动调整针迹密度和机头运动速度。对于转角部位,设备会自动执行减速或暂停补针程序,以增强该区域的结构强度。这种严密的工艺逻辑,使得沙发扶手、靠背等不规则部件能够保持最佳的贴合度与美观性,体现了精密制造在复杂形态处理上的技术深度。
工艺一致性对家具整体结构稳定性的影响
双线精密车缝与曲线缝纫工艺的完美结合,直接决定了家具软体部分的结构完整性。均匀的线迹分布使得受力点更加分散,避免了局部应力集中导致的面料撕裂或衬垫移位。在长期坐压或摩擦作用下,精密缝线能保持原有的张力状态,防止因缝线松弛造成的外观塌陷。这种结构稳定性是家具耐用性的重要指标,直接影响产品的使用寿命和用户体验。
此外,精密工艺还提升了家具的美学一致性。无论是大面积的双线平行缝线,还是局部的曲线装饰,高度的标准化使得每一件产品都呈现出一致的视觉韵律。这种一致性消除了手工缝纫可能带来的随机误差,使得批量生产的家具能够像单一精品一样具备高品质的细节表现。对于追求极致工艺标准的制造基地而言,这种对微观工艺的极致掌控,是其构建品牌技术壁垒的关键环节。