
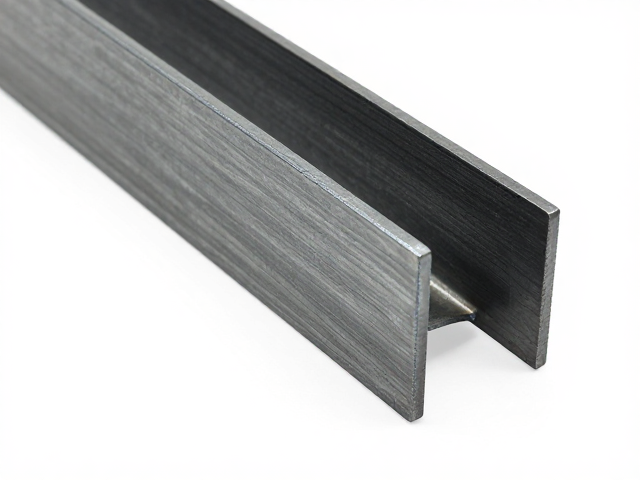
一体钢架折弯工艺的核心控制点
一体钢架折弯并非简单的金属形变,而是对材料延展性与模具精度的双重考验。在实际加工中,折弯系数(K因子)的设定直接决定了成品尺寸的准确性。不同厚度的钢板在折弯过程中,中性层的位置会发生偏移,若未根据具体材质(如Q235或不锈钢304)计算准确的回弹量,会导致角度偏差。现代数控折弯机通常配备角度补偿功能,通过传感器实时监测折弯深度,自动修正滑块位置,从而将角度误差控制在±0.5度以内,确保框架结构的几何稳定性。
折弯过程中的模具选择与压痕控制同样关键。V型模具的开口宽度通常设定为板厚的6至8倍,过窄的模具会增加折弯力并可能导致板材表面损伤,过宽则会降低角度精度。对于需要隐藏折弯痕迹的高质感产品,常采用无痕折弯工艺,使用特殊圆弧底面的模具配合高精度的下模,使板材在变形过程中应力分布均匀,避免在折弯内侧形成明显的压痕或变色。这种工艺处理不仅提升了外观的完整性,也为后续的焊接与喷涂奠定了平整的基础。
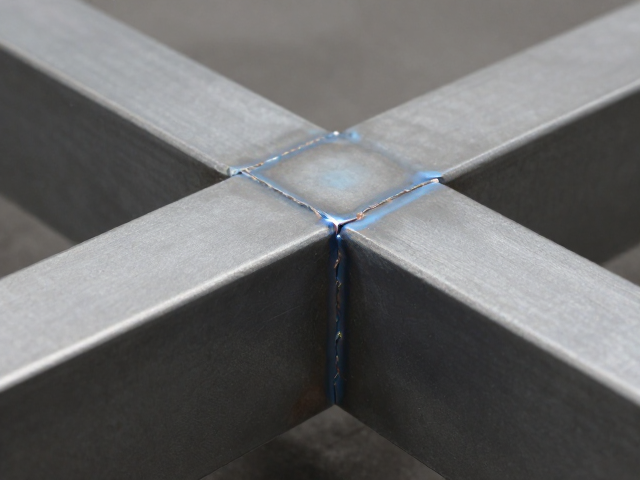
焊接缝处理的精细化流程
焊接是连接钢架各部件的关键环节,但焊缝处的应力集中和表面不平整会严重影响最终质感。在焊接前,必须对接缝处进行严格的坡口处理,通常采用V型坡口并保留2-3mm的钝边,以确保焊透且减少焊材消耗。焊接过程中,需严格控制热输入,采用多层多道焊法,每层焊道之间需彻底清理熔渣,防止夹渣缺陷。对于薄板结构,还需使用散热铜垫板或脉冲焊技术,以减小热变形,防止框架扭曲。
焊后处理是提升接缝美观与耐力的核心步骤。初步打磨需使用百叶片或砂轮去除焊瘤和飞溅,随后使用角向磨光机配合柔性砂轮片进行过渡打磨,使焊缝与母材平滑过渡,消除台阶感。对于高要求表面,还需使用砂纸进行手磨抛光,直至触感光滑无划痕。值得注意的是,打磨过程中需避免过度去除母材,以免削弱连接强度。处理后的焊缝应无裂纹、气孔及未熔合现象,表面粗糙度需达到Ra3.2μm以下,为后续喷漆提供理想的附着基底。
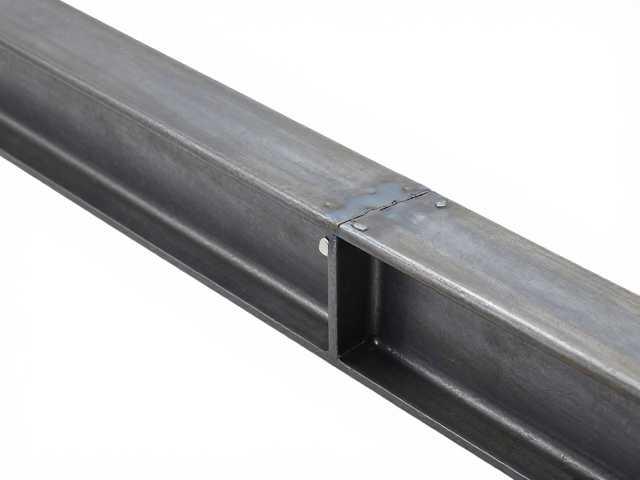
哑光喷漆的涂层体系与施工规范
哑光喷漆通过降低表面光泽度,能够削弱金属本身的冷硬感,呈现内敛、高级的视觉质感。涂层体系通常由底漆、色漆和清漆组成,底漆选用环氧富锌底漆以提供优异的附着力和防锈能力,色漆则选用高固体份丙烯酸聚氨酯哑光漆,确保色彩均匀且无橘皮。清漆层需严格控制光泽度,通常控制在10-20GU(60°光泽值),以形成柔和的漫反射效果,避免高光反射造成的视觉干扰。
施工环境与工艺参数直接影响哑光漆的最终表现。喷涂环境需保持无尘、温度控制在15-25℃,相对湿度低于75%,以防止漆膜出现针孔或发白。喷涂时需采用扇形喷枪,保持喷枪与工件距离20-30cm,移动速度均匀,每遍喷涂厚度控制在20-30μm,避免单次喷涂过厚导致流挂或溶剂滞留。固化过程中,需遵循低温慢干的原则,确保溶剂充分挥发,漆膜完全交联。对于复杂结构,需采用旋喷或翻转喷涂,确保死角部位覆盖均匀,无漏喷或积漆现象。
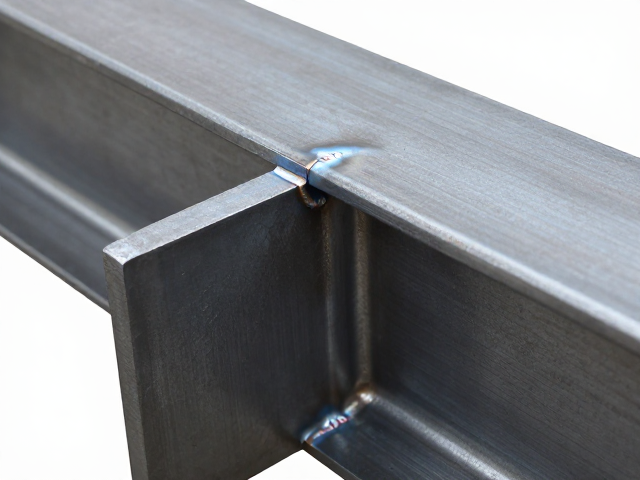
表面处理的耐用性增强机制
哑光喷漆不仅关乎美观,更承担着保护基材免受环境侵蚀的功能。高固体份涂料含有更多的成膜物质,固化后形成的漆膜致密性更高,能有效阻隔水汽、氧气及腐蚀性离子(如氯离子)的渗透。在盐雾测试中,经过标准前处理及多层喷涂的钢架,其耐盐雾时间通常可达500小时以上无红锈,显著优于普通喷漆工艺。这种致密的涂层结构还能抵抗紫外线照射,防止漆膜老化、粉化和变色,延长产品在户外或高湿度环境下的使用寿命。
耐磨性与抗冲击性是评估涂层耐用性的另一重要维度。哑光漆膜表面存在微小的粗糙结构,有助于分散外部冲击力,降低涂层开裂风险。在Taber耐磨试验中,优质哑光漆膜的磨损指数较低,能承受日常使用中的摩擦与刮擦。此外,涂层与基材之间的附着力需经过划格法测试验证,要求达到0级或1级标准,确保在受到弯曲、震动或温度变化时,漆膜不会剥落或起皮。这种综合性能的提升,使得一体钢架在长期使用中仍能保持结构稳定与外观完整。