
广东模具集群一体钢架折弯工艺的集群效应分析
珠三角地区作为中国制造业的核心区域,聚集了大量高精尖模具制造企业,这种地理上的集群效应在一体钢架折弯领域表现得尤为显著。东莞、佛山及深圳等地的工厂通常采用模块化生产线,将激光切割、数控折弯与自动化检测工序紧密衔接。这种布局不仅缩短了物料流转时间,更使得工艺参数的调试能够在不同设备与团队间快速共享。当地成熟的供应链体系确保了高强度钢材与精密模具配件的即时供应,为大规模、高一致性的生产提供了坚实基础。
在一体钢架的生产过程中,集群内的企业普遍采用联合工艺优化策略。面对大型结构件,单一工序难以保证整体精度,因此多环节协同成为常态。通过共享过往的大数据模型,不同批次的折弯参数得以动态调整,有效应对钢材在热处理或运输过程中产生的微小形变。这种基于集群数据的实时反馈机制,使得生产过程中的应力释放问题得到提前预判,从而在源头上降低了因材料特性波动导致的精度偏差。
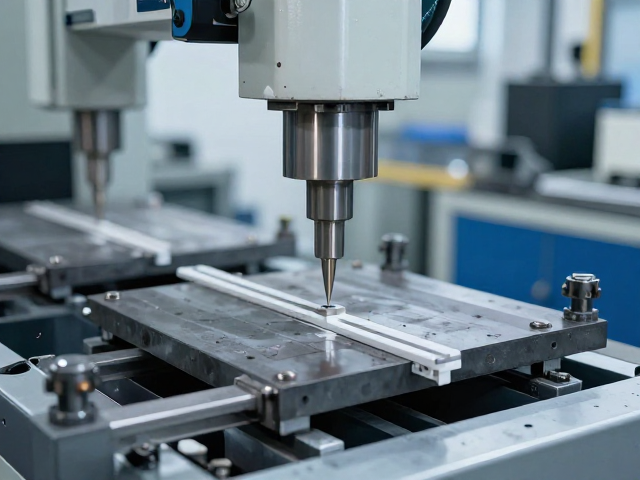
精密公差控制的核心技术手段解析
精密公差的控制离不开高精度的数控折弯机与先进的测量系统的配合。目前主流设备普遍配备自动角度补偿功能,通过传感器实时监测模具与板材的接触状态,动态修正折弯角度。在实际操作中,回弹现象是影响精度的最大变量,技术人员通常采用过屈曲折弯法或多次微调折弯法进行抵消。对于厚度超过规定范围的钢板,还需结合有限元分析软件模拟折弯过程中的应力分布,从而设定最优的折弯系数,确保每一刀下去的尺寸都在微米级范围内。
除了设备本身的精度,环境因素与工装夹具的稳定性也是决定公差控制效果的关键。高标准的生产车间通常配备恒温系统,以减少温度变化对机床机械结构的影响。同时,专用夹具的设计需严格遵循几何公差标准,确保板材在折弯过程中的定位基准绝对稳定。在批量生产中,首件检验与在线抽检相结合,利用三坐标测量机对关键节点进行数据采集,形成严密的公差闭环。这种严密的过程控制体系,使得一体钢架在复杂结构下的装配精度得到了显著提升。
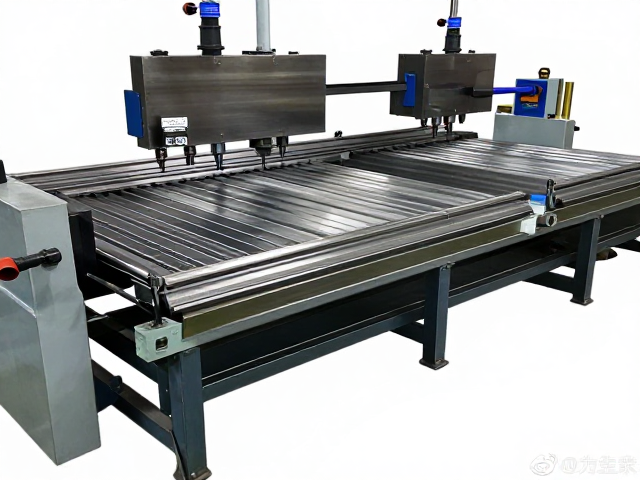
工艺参数对成品质量的影响机制
折弯过程中的下死点控制与保压时间直接影响钢架的最终成型质量。不同的钢材材质,如低碳钢、不锈钢或合金结构钢,其屈服强度和延展性存在显著差异,这要求工艺参数必须根据材料特性进行精细化设定。在一体钢架的折弯中,下死点的压力值需精确计算,过大的压力可能导致模具损伤或板材表面压痕,而过小的压力则无法消除内应力,导致长期使用中出现变形。保压时间的设定需兼顾生产效率与成型效果,通常会根据板材厚度和折弯半径进行多组实验确定最佳区间。
模具刃口的设计与磨损状态是另一个关键变量。锐利的刃口能减少折弯时的摩擦力和材料撕裂风险,但随着使用频率增加,刃口磨损会导致折弯角度变大和表面质量下降。因此,建立严密的模具维护与更换标准至关重要。在实际生产中,通过监测折弯力的变化曲线,可以直观判断模具状态。当折弯力曲线出现异常波动时,即刻触发模具检查程序。这种基于数据驱动的维护模式,有效避免了因模具缺陷导致的批量废品,保证了一体钢架几何尺寸的长期稳定性。
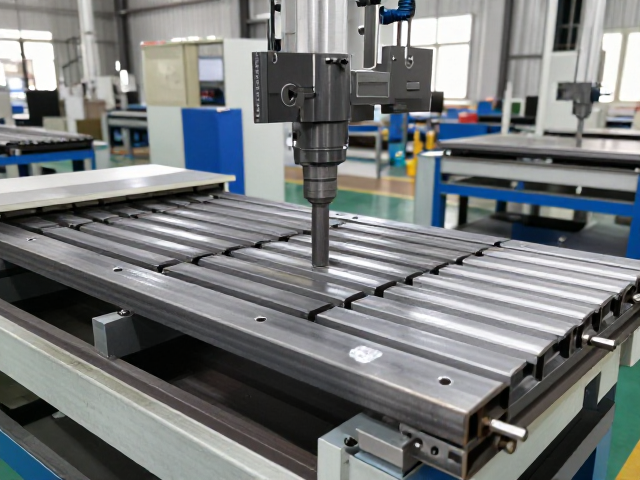
行业标准化与质量控制体系的建设
广东模具产业集群在长期发展中逐步形成了较为完善的质量控制标准体系。这些标准涵盖了从原材料入库检验、生产过程监控到成品出货检测的全流程。在一体钢架折弯工艺中,关键尺寸的控制通常遵循严格的公差等级要求,部分高精度部件甚至要求达到IT6级以上的配合精度。企业内部建立的质量管理体系强调过程数据的可追溯性,每一批次产品的折弯参数、检验报告及操作人员信息均录入管理系统,形成完整的数据档案。
标准化作业流程(SOP)的严格执行是确保批量一致性的保障。针对一体钢架折弯中常见的难点,如深槽折弯、多工位折弯等,集群内的龙头企业通过技术输出与联合攻关,提炼出行之有效的操作规范。这些规范不仅包括设备操作细节,还涵盖了材料预处理、模具选型建议及异常处理预案。通过定期的技能培训和标准宣贯,一线操作人员能够严格遵循工艺要求,减少人为操作误差。这种基于标准化与数据化管理的质量控制体系,为广东模具行业在高端制造领域的竞争力提供了坚实支撑。