
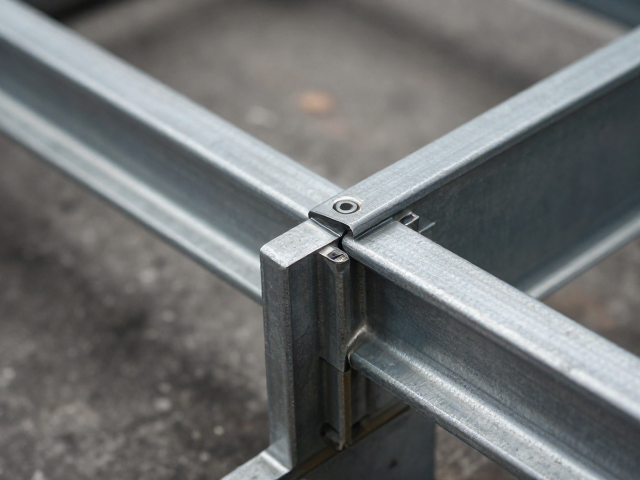
一体钢架折弯工艺的精度控制与应力管理
一体钢架在成型过程中,折弯工艺决定了整体结构的几何稳定性,其中回弹现象是影响尺寸精度的核心变量。不同材质的钢材在经历塑性变形后,内部晶格结构会产生应力释放,导致折弯角度出现偏差。为了消除这种不确定性,现代加工通常采用多道次渐进折弯或带有角度补偿功能的数控折弯机进行作业。例如,在处理厚度为10mm的Q235B钢板时,单次折弯角度误差需控制在±0.5度以内,这要求模具刃口保持锋利且下模V型槽宽度与板厚匹配,通常V槽宽度设定为板厚的6至8倍,以分散折弯应力,避免板材表面产生压痕或裂纹。
除了角度精度,折弯过程中的板材表面保护与内部微观结构变化同样关键。高频率的机械冲击可能导致材料局部硬化,进而降低连接部位的韧性。因此,在折弯前对板材进行适当的退火处理或选用经过预硬化处理的冷轧钢板,能有效提升成型后的力学性能。同时,折弯区域的圆角半径需严格遵循设计规范,最小内圆角半径通常建议不小于板厚的0.5倍,过小的圆角会导致外侧纤维拉伸过度而断裂,特别是在涉及高强度合金钢时,这一参数直接决定了结构件在后续受力分析中的安全系数。
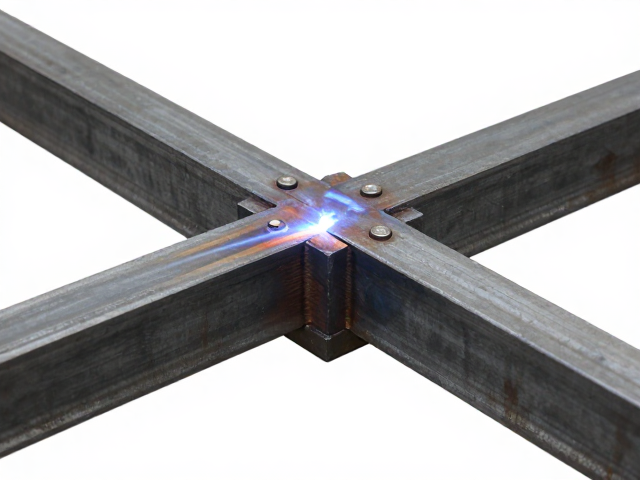
焊接热影响区的优化与连接强度提升
焊接是确立一体钢架整体刚度的关键环节,热输入量的控制直接决定了热影响区(HAZ)的组织性能。过高的热输入会导致晶粒粗大,降低焊缝附近的冲击韧性,因此常采用气体保护焊(如MIG/MAG)配合脉冲电流技术进行施焊。脉冲焊接通过调节峰值电流与基值电流的时间比例,能够精确控制熔深和熔池形态,减少飞溅和变形。对于厚度超过8mm的接头,通常采用多层多道焊法,每层焊道的宽度控制在焊条直径的1.2至1.5倍,通过层间温度的监控(通常保持在150℃以下),有效细化晶粒,提升焊缝金属的致密性。
焊缝的微观组织均匀性与残余应力分布是评估连接稳固度的另一项硬性指标。焊接过程中产生的不均匀加热和冷却,会在构件内部形成复杂的残余应力场,可能导致结构在使用初期发生微变形或开裂。通过焊后热处理(PWHT)或振动时效处理,可以消除大部分残余应力。例如,对于大型钢架结构,将工件加热至550-600℃并保温一定时间后缓慢冷却,能显著改善焊缝区的应力状态。此外,焊缝表面的过渡平滑度会影响疲劳寿命,打磨去除焊瘤和咬边,使焊缝与母材平缓过渡,可避免应力集中,确保连接部位在动态负载下的长期稳定性。
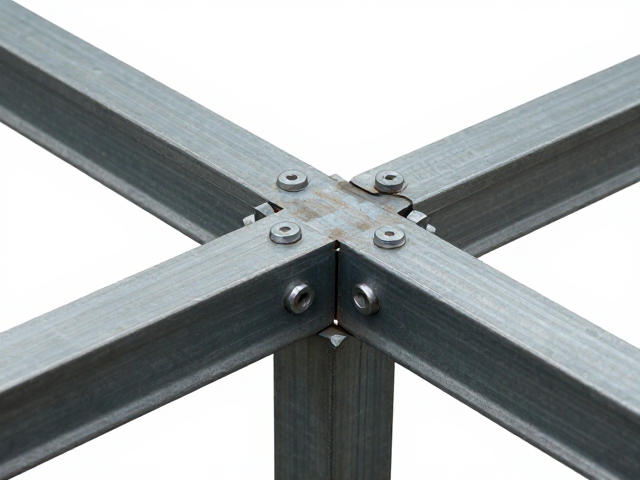
连接界面的预处理与无损检测标准
连接界面的物理状态是决定焊接质量和结构稳固度的先决条件,表面清洁度与装配间隙的控制必须达到严格标准。油污、氧化皮及水分在高温电弧下会分解产生氢气孔或夹杂物,严重削弱焊缝强度。因此,焊前需使用丙酮或专用清洗剂去除坡口及两侧20mm范围内的杂质,并使用钢丝刷清理至露出土黄色金属光泽。装配间隙的均匀性同样重要,对于对接接头,间隙过大易导致烧穿或未熔合,间隙过小则影响焊透深度,通常要求装配间隙误差控制在±1mm以内,并使用定位焊固定,定位焊的长度和间距需根据板材厚度计算,确保主焊过程中结构不发生位移。
无损检测是验证连接件稳固度的一道防线,也是排除隐蔽缺陷的关键手段。超声波检测(UT)适用于内部缺陷的检查,能准确识别气孔、夹渣和未熔合等隐患,其探头频率通常选择2-5MHz,以确保足够的穿透力和分辨率。对于表面裂纹等开放性缺陷,磁粉检测(MT)或渗透检测(PT)更为敏感,其中磁粉检测适用于铁磁性材料,能显示细微的表面及近表面缺陷。在实际工程中,依据GB/T 3323或ISO 5817等标准,根据结构件的受力等级确定检测比例和验收级别,确保每一处连接点均符合设计要求的力学性能指标,从而从源头上保障一体钢架的整体稳固性。