
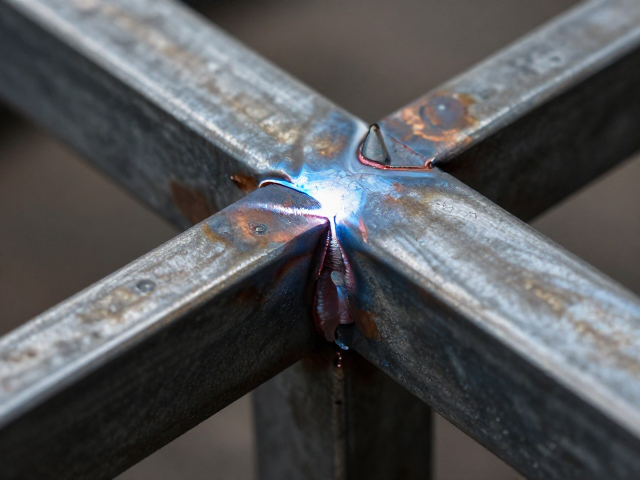
早期钢架焊接缺陷的微观成因与宏观影响
早期钢架在制造初期常因热输入控制不当或母材洁净度不足,导致焊缝区域出现气孔、夹渣或未熔合等微观缺陷。这些缺陷在宏观视觉上可能并不显著,但在应力集中作用下,会成为裂纹萌生的核心点。特别是在高应力工况下,焊接残余应力与外部载荷叠加,使得缺陷扩展速率加快,直接削弱钢架的整体结构强度。历史工程数据显示,因焊接热影响区晶粒粗大引发的脆性断裂事故,在早期重型机械结构中占比较高,这主要源于当时对焊接工艺参数(如电流、电压、焊接速度)的标准化控制能力有限。
气孔的形成往往与焊条药皮受潮或保护气体流量不稳定有关,而夹渣则多由层间清理不彻底造成。这些缺陷不仅降低承载能力,更关键的是破坏了金属基体的连续性,为腐蚀介质的侵入提供了微观通道。在潮湿或腐蚀性环境中,缺陷处的电位差容易形成微电池,加速局部腐蚀。因此,识别早期焊接缺陷的类型及其形成机理,是后续进行防腐设计和工艺优化的基础,必须从材料选择、焊接方法及后处理等多个维度进行系统性排查。
一体钢架折弯工艺的热力学控制与精度保持
一体钢架折弯工艺通过冷作硬化或热成形技术改变金属形态,这一过程伴随着复杂的应力重分布。在折弯过程中,材料外侧受拉,内侧受压,若折弯半径过小或回弹控制不佳,极易在折弯内侧产生微裂纹或折叠缺陷。这些隐性缺陷在后续使用中可能因疲劳载荷而扩展。现代工艺中,常采用数控折弯机配合有限元分析软件,精确计算折弯力和回弹补偿值,以确保几何尺寸的精度和内部应力的均匀分布。
热成形一体折弯则涉及材料相变,需严格控制加热温度和冷却速率,以避免晶界氧化或过度软化。若温度控制失准,可能导致材料屈服强度下降,影响整体刚度。此外,折弯后的时效处理对于消除残余应力至关重要。未经充分时效处理的钢架,在长期载荷作用下可能发生尺寸变形,进而导致连接部位松动或密封失效。因此,工艺参数的标准化和过程监控是保证一体钢架性能稳定性的关键环节,需建立严密的工艺纪律以应对不同材质和规格的需求。
化学腐蚀的电化学机制与防护屏障构建
化学腐蚀在钢架表面主要表现为电化学腐蚀,其核心在于阳极氧化反应与阴极还原反应的耦合。当钢架表面存在杂质、应力集中或不同相结构时,会形成腐蚀微电池。在含有氯离子或二氧化硫的环境中,腐蚀速率显著加快。早期钢架因表面处理技术有限,常依赖简单的油漆覆盖,难以长期隔绝腐蚀介质。现代防护理念强调构建多重屏障,包括富锌底漆、环氧中间漆和聚氨酯面漆的组合,利用锌的牺牲阳极保护作用和漆膜的物理隔离作用,延缓基体金属的腐蚀进程。
除了涂层防护,阴极保护技术也是防止化学腐蚀的重要手段。通过外加电流或连接牺牲阳极(如锌、镁块),使钢架整体成为阴极,从而抑制金属离子向环境中的迁移。这种技术特别适用于地下或水下钢结构的长期防护。在实际应用中,需定期监测保护电位,确保其在有效保护范围内。同时,表面预处理如喷砂除锈至Sa2.5级标准,是确保涂层附着力和防腐效果的前提。任何防护措施的有效性都高度依赖于表面处理的质量,粗糙度适中且无油污、氧化皮的清洁表面是防腐体系发挥效能的基础。
工艺缺陷与腐蚀耦合效应的抑制策略
焊接缺陷与折弯应力会显著加剧化学腐蚀的敏感性。焊缝处的微观组织不均匀和折弯区的残余拉应力,降低了材料的耐腐蚀电位,使其更容易成为腐蚀优先发生的区域。这种耦合效应表现为局部腐蚀坑的深化和裂纹的应力腐蚀开裂。为了抑制这种协同破坏,需在制造过程中实施全过程质量控制。例如,对焊接接头进行无损检测(如超声波或射线检测),确保无致命缺陷;对折弯区域进行喷丸强化,引入表面压应力,抵消部分拉应力,提高抗应力腐蚀开裂能力。
表面处理与防护涂层的完整性是阻断腐蚀介质的一道防线。在存在缺陷风险较高的区域,应采用厚浆型环氧涂层或玻璃钢衬里进行局部加强。此外,环境控制也是重要环节,如在封闭空间内保持低湿度或使用缓蚀剂,可显著降低腐蚀速率。建立基于大数据的腐蚀监测系统,实时跟踪关键部位的腐蚀状态,有助于及时发现并处理潜在风险。通过材料选择、工艺优化、防护涂装和环境管理的综合施策,可有效提升钢架在恶劣化学环境下的服役寿命。