
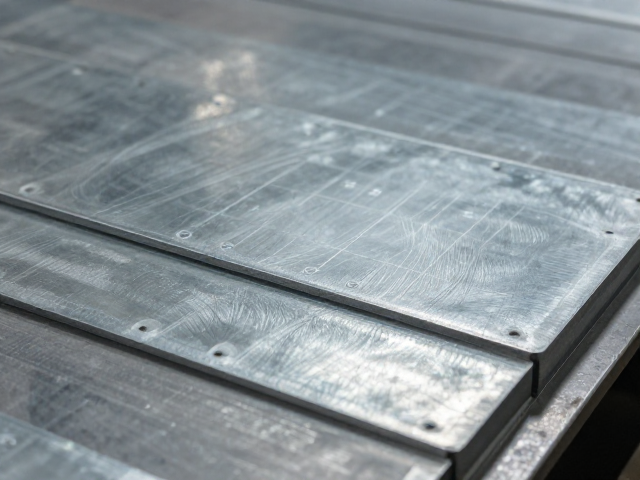
镀锌钢板冲压成型中的材料特性与工艺选择
镀锌钢板因其表面覆盖的锌层而具备优异的耐腐蚀性能,广泛应用于汽车车身、家电外壳及电子机箱等领域。在冲压过程中,锌层与基体钢板的结合状态直接影响最终产品的表面质量与力学性能。常用的镀锌工艺包括热浸镀锌和电镀锌,其中电镀锌钢板由于锌层较薄且均匀,更适合对表面光洁度要求较高的精密冲压件。材料在经历拉伸、弯曲等塑性变形时,锌层可能发生开裂或剥落,因此需根据零件的形状复杂度选择合适的牌号,如DC01、DC03或更高强度的低碳合金钢,以平衡成型性与强度需求。
工艺参数的设定需严格遵循材料的热力学行为。冲压前通常需要进行退火处理以消除内应力,恢复材料的延展性。模具间隙的设计是决定成型质量的关键,间隙过小会导致材料变薄甚至断裂,间隙过大则易产生毛刺和回弹。对于镀锌层,还需考虑润滑剂的选择,使用含氟聚合物或二硫化钼的高性能润滑剂能有效减少摩擦系数,防止锌层破损,同时提高模具寿命。实际生产中,润滑剂的喷涂量与均匀性需通过实验确定,以确保在不同冲压速度下都能形成稳定的润滑膜。
精密公差配合的计算逻辑与理论模型
在精密冲压领域,公差配合的计算并非简单的数值加减,而是基于统计过程控制(SPC)与几何公差分析的综合应用。尺寸公差直接影响装配精度,需依据GB/T 1804或ISO 286标准确定基本偏差与公差等级。对于关键配合面,通常采用基孔制或基轴制,并通过计算最大与最小间隙来验证功能需求。回弹是冲压件精度控制的主要难点,其大小与材料的屈服强度、抗拉强度比值及板厚密切相关。通过有限元分析(FEA)模拟冲压过程,可以预测回弹量,并据此对模具型面进行反向补偿设计,从而抵消变形带来的误差。
公差配合的计算还需考虑模具磨损与设备刚度的影响。随着冲压次数的增加,模具刃口磨损会导致尺寸逐渐偏离理论值。建立基于大数据的公差预测模型,将模具寿命周期内的尺寸变化纳入公差分析,可实现动态公差管理。在实际计算中,常采用方差叠加法评估各工序尺寸链的累积误差,确保最终装配体的功能稳定性。对于高精度零件,还需引入过程能力指数(Cpk)作为判定依据,当Cpk值低于1.33时,需重新审视工艺参数的稳定性或优化模具结构,以确保持续满足公差要求。
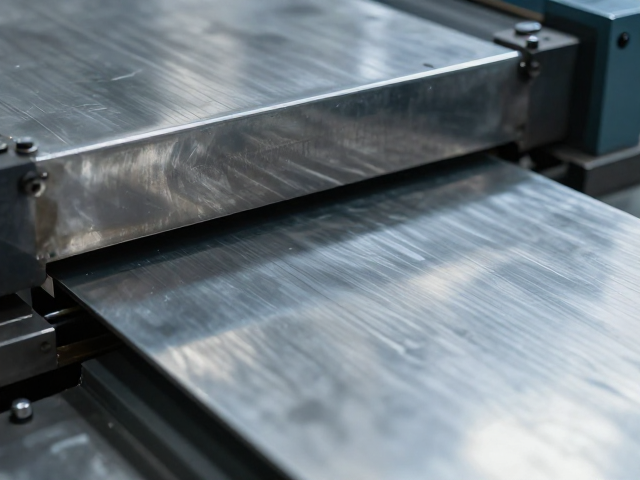
冲压过程中的质量控制体系与检测技术
质量控制贯穿冲压生产的全流程,从原材料入库检验到成品出货,每个环节均需设置严密的监控点。原材料检验重点检测锌层重量、化学成分及力学性能,确保材料符合技术规范。生产过程中,首件检验与巡检是发现异常的重要手段,利用三坐标测量机(CMM)对关键尺寸进行高精度检测,并结合视觉检测系统监控表面缺陷如划痕、凹坑及锌瘤。对于镀锌层附着力,常采用划格试验或弯曲试验进行验证,确保在后续加工或使用中锌层不脱落。
在线检测技术的应用提升了质量控制的实时性与准确性。高频涡流测厚仪可非接触式测量镀锌层厚度,数据实时反馈至控制系统进行闭环调节。超声波检测可用于探测冲压件内部的微裂纹或分层缺陷,尤其适用于高强度钢板的成型质量控制。此外,建立完善的不合格品处理机制,对返修品进行严格标识与隔离,防止不合格品流入下道工序。通过收集生产数据并进行趋势分析,识别潜在的质量波动,及时调整工艺参数,实现从被动检验向主动预防的质量管理转变。