
德国高端冲压设备下的精密数控冲压工艺与卸料螺钉选型指南
德国高端冲压设备通常代表着工业制造领域的顶尖水平,其核心优势在于极高的刚性与动态响应速度,这使得精密数控冲压工艺能够突破传统加工的精度瓶颈。在微米级的公差控制中,机床的几何精度与伺服系统的稳定性共同决定了工件的最终成型质量。此类设备往往配备高精度的模具保护系统与实时力控反馈,确保在高速冲压过程中,模具受力均匀,有效避免因局部应力集中导致的材料撕裂或尺寸偏差。
精密数控冲压并非简单的模具下压,而是涉及材料流变学、摩擦学以及动态力学分析的综合工程。通过优化冲压参数,如冲压速度、压边力以及润滑条件,可以显著提升零件的表面质量与力学性能。在这一过程中,模具组件的稳定性至关重要,任何微小的振动或松动都会被放大为产品缺陷。因此,构建高稳定性的模具支撑体系,是确保德国高端设备发挥其理论精度的先决条件,也是实现高精度批量生产的关键环节。
卸料螺钉在精密模具中的核心作用与失效模式分析
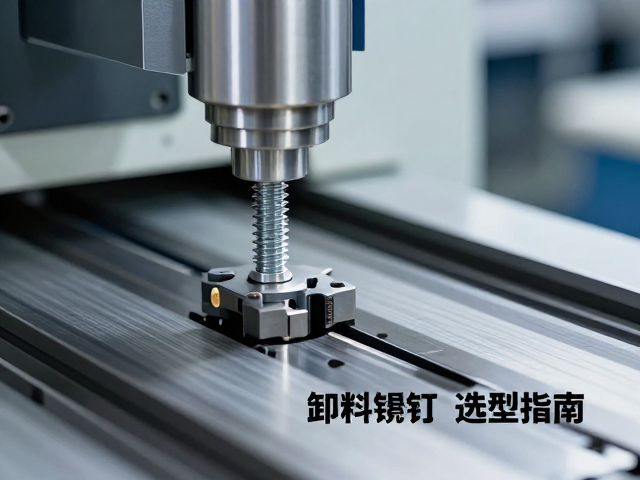
卸料螺钉在冲压模具中承担着固定卸料板、引导卸料动作以及维持模具闭合高度精度的多重任务。在精密冲压场景下,卸料螺钉不仅要承受冲压瞬间的反作用力,还需保证卸料板在回程过程中与凸模保持严密的平行度。这种严密的配合能够防止材料在冲压间隙中发生偏移或起皱,从而确保产品轮廓的精准成型。若卸料螺钉的导向精度不足,极易导致凸模偏斜,进而引发刃口崩裂或模具早期磨损。
常见的失效模式主要包括螺纹滑丝、螺钉弯曲变形以及头部磨损。在高频率的冲压作业中,交变载荷会导致螺纹副产生微动磨损,逐渐削弱紧固力。此外,如果卸料螺钉的材质硬度或表面处理工艺不符合工况要求,螺钉头部可能与卸料板接触面发生粘着磨损,导致卸料不畅,甚至造成模具卡死。针对这些失效风险,必须从材料选择、热处理工艺以及配合公差等多个维度进行系统性管控,以延长模具组件的使用寿命。
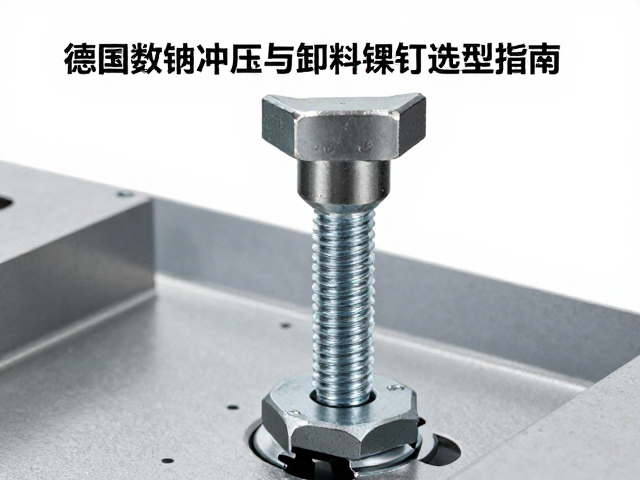
卸料螺钉的材质选择与热处理工艺标准
优质卸料螺钉的材料通常选用高强度合金结构钢,如SKD61、40Cr或更高级别的渗碳钢,这些材料具备优异的淬透性与抗疲劳性能。在热处理环节,通过淬火与低温回火处理,使螺钉获得高硬度与良好韧性的平衡。对于极端工况,部分高端应用会采用真空热处理技术,以减少氧化脱碳,确保螺钉表面硬度的均匀性。硬度值通常控制在HRC58-62之间,既保证了耐磨性,又避免了因过硬导致的脆性断裂风险。
表面处理技术对卸料螺钉的性能具有决定性影响。常见的表面处理包括镀镍、发黑处理以及更先进的DLC(类金刚石)涂层或氮化处理。DLC涂层能显著降低摩擦系数,提高耐磨性与耐腐蚀性,特别适用于高速冲压及润滑条件受限的场景。氮化处理则在螺钉表面形成坚硬的氮化层,进一步提升表面硬度与抗咬合能力。选择何种表面处理需根据冲压材料的特性、润滑剂类型以及生产环境的湿度等具体因素进行匹配,以实现性能与成本的最优平衡。
精密配合公差与几何精度控制
卸料螺钉与卸料板孔的配合公差直接影响模具的运动精度。在精密冲压模具中,通常采用H7/g6或H7/h6的间隙配合,以确保卸料板能顺畅滑动,同时保持足够的导向刚性。公差带的选择需兼顾装配便利性与运行稳定性,过小的间隙可能导致卡滞,过大的间隙则会引发振动与冲击。此外,螺钉的轴线直线度与同轴度也是关键指标,通常要求直线度误差控制在0.01mm以内,以消除因螺钉弯曲导致的偏载现象。
螺钉头部的几何形状与尺寸精度同样不容忽视。平头、沉头或圆柱头的设计需与卸料板的安装孔精确匹配,确保接触面平整,受力均匀。头部与卸料板之间的间隙需经过精密研磨,避免产生阶梯状应力集中。在实际应用中,还需考虑螺钉头部与打料杆或顶针的避让空间,确保模具动作过程中的干涉检查无误。精密的几何精度控制是减少模具维护频率、提升冲压过程稳定性的基础保障。
安装工艺与日常维护规范
正确的安装工艺是发挥卸料螺钉性能的前提。安装前需彻底清洁螺钉螺纹及螺孔,去除油污与杂质,必要时可使用螺纹锁固剂增强防松效果,但需避免过量涂抹导致螺纹填充影响精度。拧紧过程中应采用扭矩扳手,按照对角交叉顺序分次拧紧,确保受力均匀,防止螺钉扭曲或变形。严禁使用冲击扳手直接拧紧精密卸料螺钉,以免因瞬时冲击力过大导致内部微观结构损伤或螺纹损伤。
日常维护应包括定期检查螺钉的紧固状态、表面磨损情况及润滑状况。发现螺钉松动、磨损或变形应及时更换,不可强行使用。润滑方面,建议在螺钉螺纹部位定期涂抹适量的二硫化钼润滑脂,以减少摩擦磨损,防止锈死。在模具大修或保养时,应对卸料螺钉进行精度检测,必要时进行重新研磨或更换。建立完善的模具维护档案,记录螺钉更换周期与失效原因,有助于优化后续模具设计与选材策略。
选型策略与工况匹配原则
选型过程中需综合考量冲压材料的厚度、强度、模具结构以及生产批量等因素。对于高强度钢板冲压,卸料螺钉需具备更高的抗拉强度与抗疲劳性能,材质选择应偏向高强度合金钢。对于薄板精密冲压,则更关注螺钉的导向精度与表面光洁度,以减小摩擦与振动。模具结构方面,封闭式模具对螺钉的刚度要求高于开放式模具,需根据模具的具体受力情况选择合适的螺钉直径与长度。
生产批量也是重要的参考维度。大批量连续生产时,应优先选用高耐磨、自润滑性能优异的高端卸料螺钉,以降低停机维护频率,提升生产效率。小批量多品种生产则可在保证基本精度与强度的前提下,适当考虑成本因素,选择性价比更优的标准件。此外,还需关注螺钉的标准化程度,优先选用符合ISO或DIN标准的通用件,以方便采购与替换,降低库存管理成本。科学的选型策略能够实现性能、成本与维护效率的最优平衡。