
防爆钢板加固工艺的核心逻辑与材料选型
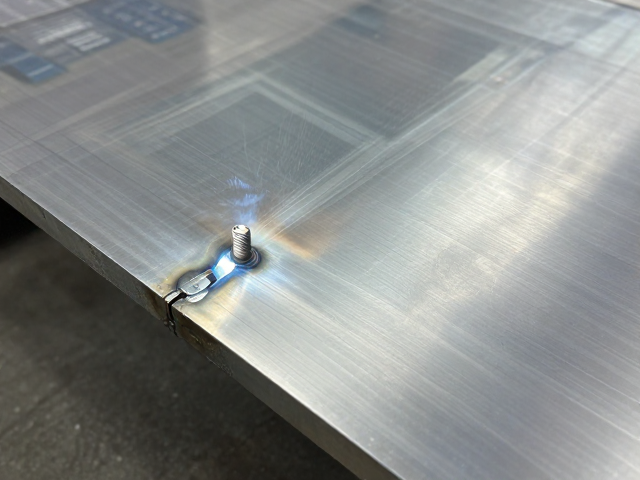
防爆钢板在工业防护体系中承担着吸收冲击波、抵御碎片飞溅的关键职能,其加固工艺并非简单的材料堆砌,而是基于材料力学与结构动力学的精密计算。高强度低合金钢(HSLA)因其优异的屈服强度和断裂韧性,常作为主体基材,而加固层的选择需严格遵循等强匹配原则,确保整体结构在极端载荷下不会出现局部应力集中导致的脆性断裂。在实际工程应用中,钢板表面的预处理状态会直接影响后续焊接接头的微观组织性能,因此喷砂除锈需达到Sa2.5级标准,彻底清除氧化皮、油污及杂质,为后续工艺提供洁净的结合界面。
加固工艺的稳定性依赖于严密的焊接热输入控制,过大的热影响区会导致晶粒粗大,进而削弱材料的抗冲击能力。通过采用多层多道焊或脉冲MIG焊技术,能够有效细化焊缝金属组织,减少残余应力。焊接过程中的层间温度管理至关重要,通常需控制在150℃至200℃之间,以防止氢致裂纹的产生。这种对热力学过程的精准调控,是确保防爆结构在长期服役环境中保持完整性的基础,也是区分常规焊接与高规格防爆加固工艺的核心差异所在。
焊接点打磨抛光的质量控制与表面完整性
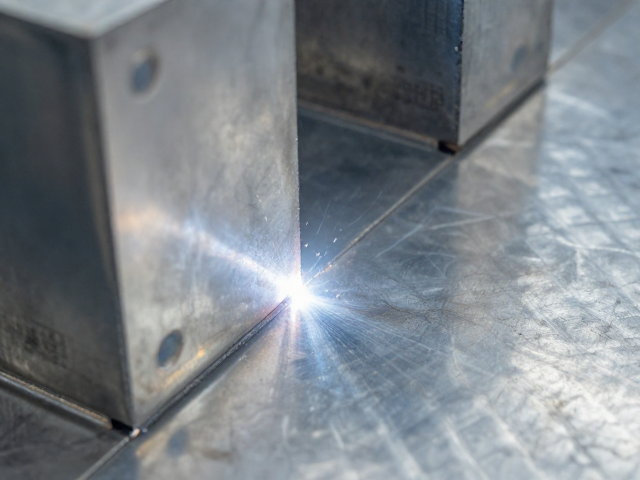
焊接完成后,焊趾部位的几何形状对疲劳寿命有着决定性影响,打磨抛光工序旨在消除焊瘤、咬边及飞溅,使焊缝与母材实现平滑过渡。对于防爆钢板而言,表面粗糙度需控制在规定范围内,通常Ra值需小于规定限值,以消除微观缺口效应,防止应力集中引发裂纹扩展。使用角向砂光机配合特定目数的砂轮进行粗磨,随后换用柔性砂轮进行精磨,这一过程必须保持打磨方向与主应力方向一致或呈一定角度,避免产生与裂纹扩展方向平行的打磨痕迹。
抛光后的表面质量需通过目视检查与无损检测双重验证,确保无可见缺陷及打磨过薄现象。在关键受力区域,打磨深度不得超过设计允许的负偏差范围,以免削弱板材有效厚度。此外,打磨过程中产生的金属粉尘需及时清理,防止残留铁离子在后续防腐涂层下引发电化学腐蚀。高质量的表面处理不仅提升了外观一致性,更通过改善应力分布形态,显著提高了结构在动态载荷下的抗疲劳性能,是防爆钢板加固体系中不可或缺的质量闭环环节。
智能感应压力分布的监测原理与数据应用
智能感应压力分布系统通过在高应力区域布设高密度应变片或光纤光栅传感器,实时捕捉防爆钢板在冲击载荷下的动态响应。这些传感器能够以毫秒级频率采集数据,生成可视化的压力云图,直观展示冲击波传播路径及能量耗散情况。系统利用有限元分析算法对采集的数据进行反演分析,识别出口径过大的应力集中点,从而评估加固结构的实际效能。这种数字化监测手段取代了传统的离散点测量,提供了全场性的结构行为洞察。
基于压力分布数据,工程团队可对加固方案进行迭代优化。若监测显示特定区域压力峰值超出设计阈值,可针对性增加加强筋或调整焊接顺序以重新分布应力。智能系统还能记录长期服役过程中的微小形变累积,预测结构寿命周期。通过对比理论模型与实测数据,修正设计参数,使得防爆钢板在实际应用中能更精准地应对不可预见的冲击场景。这种数据驱动的工程方法,极大地提升了防爆设施的安全性冗余度与可靠性。