
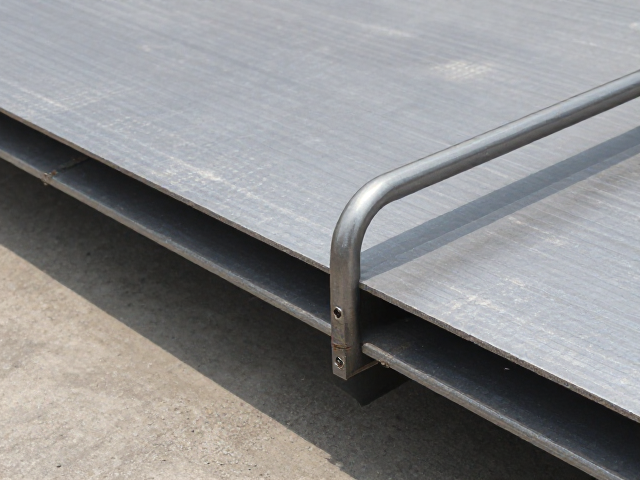
防爆钢板加固的核心工艺解析
防爆钢板在工业防护场景中常面临冲击载荷与结构稳定性挑战,传统的点焊或简单铆接方式难以应对高强度外力。现代加固工艺通常采用连续熔焊结合内部填充技术,确保钢板与主体结构的整体受力。施工前需对基材进行严格的除锈与打磨处理,去除氧化皮及油污,这是保证焊缝熔深和结合强度的先决条件。焊接过程中需控制热输入,避免局部过热导致钢板变形或金相组织改变,进而影响防爆性能。
加固层的布置需严格遵循力学分布逻辑,通常在应力集中区域增加加强筋或采用网格状焊接布局。对于高防爆等级要求的应用,钢板与基材之间常使用高强度结构螺栓进行机械固定,辅以焊接形成“栓焊混合”连接模式。这种双重固定机制能有效分散冲击力,防止钢板在极端工况下脱落或破裂。施工验收时需通过超声波探伤检查焊缝内部缺陷,确保无气孔、夹渣或未熔合现象,数据需符合相关无损检测行业标准。
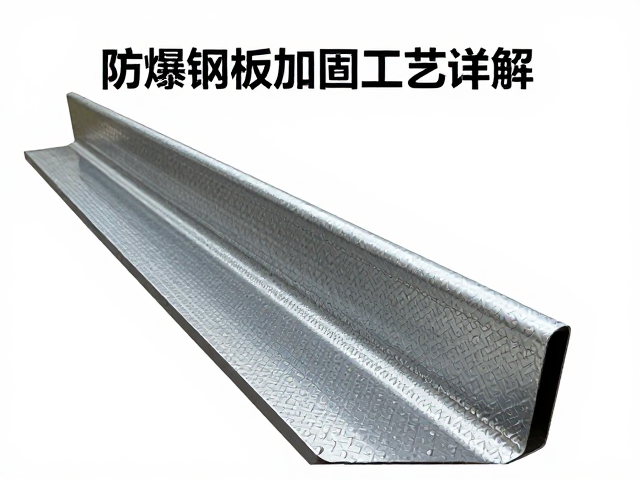
扶手异响的成因分析与标准化解决方案
扶手异响多源于连接件松动、材料疲劳或装配间隙过大,长期振动会导致金属部件间产生摩擦噪音,影响使用体验及安全性。解决此类问题需先进行异响源定位,常见于扶手立柱与底座连接处、扶手管材拼接段或固定螺栓松动部位。诊断时需排除因环境温度变化引起的材料热胀冷缩差异导致的暂时性松动,确认是否为结构性失效。
标准化解决流程包括拆卸检查、更换磨损件及重新紧固。若为连接件松动,需使用扭矩扳手按照设备说明书规定的力矩值进行复紧,并加装防松垫片或涂抹螺纹紧固胶。若为管材磨损或变形,需更换同规格型材,并在装配时确保接触面平整,必要时增加橡胶或尼龙缓冲垫以吸收振动能量。修复后需进行静态负载测试及动态振动测试,确保异响消除且结构强度满足原始设计要求,相关检测报告需存档备查。
环保防锈新材料的特性与应用优势
传统含铬钝化工艺因涉及六价铬等有害物质,正逐渐被环保型防锈技术替代。新型环保防锈材料多基于锌基合金、石墨烯复合涂层或水性环氧树脂体系,具有低挥发性有机化合物(VOCs)排放特点。这类材料在固化过程中不产生有毒气体,符合日益严格的环保法规要求,适用于室内及生态敏感区域的设备防护。
环保防锈涂层通常具备优异的附着力与耐盐雾性能。以水性富锌底漆为例,其通过锌粉的阴极保护作用抑制钢铁腐蚀,配合面漆的屏蔽作用,形成双重防护屏障。施工时可采用喷涂、刷涂或浸渍方式,干燥时间较溶剂型涂料更短,且无需专用溶剂稀释,降低了施工成本与环境风险。实际应用中,经加速老化试验验证,环保防锈层在中性盐雾环境下可持续保护基材数年以上,且无起泡、剥落现象,有效延长了设备使用寿命。

工艺协同与综合防护效果评估
防爆加固、异响消除与环保防锈并非孤立存在的工序,而是构成设备整体防护体系的关键环节。加固工艺提升了结构强度,为后续涂装提供了稳定的基材;异响解决优化了机械连接状态,减少了因振动导致的涂层疲劳剥落;环保防锈则从化学层面延缓基材腐蚀,三者协同作用显著提升了设备在恶劣环境下的可靠性。
在实施综合防护时,需关注各工序间的兼容性。例如,防爆焊接产生的高温可能影响已涂装的防锈层,因此通常遵循先加固、后除锈、涂装的重涂顺序。若对已使用设备进行翻新,需彻底清除旧涂层残留,确保新材料与基材结合。通过多场景下的长期跟踪监测,记录腐蚀速率、结构变形量及噪音分贝值,可量化评估综合防护效果,为后续维护提供数据支撑。