
一体钢架折弯工艺中的浇口痕消除机制
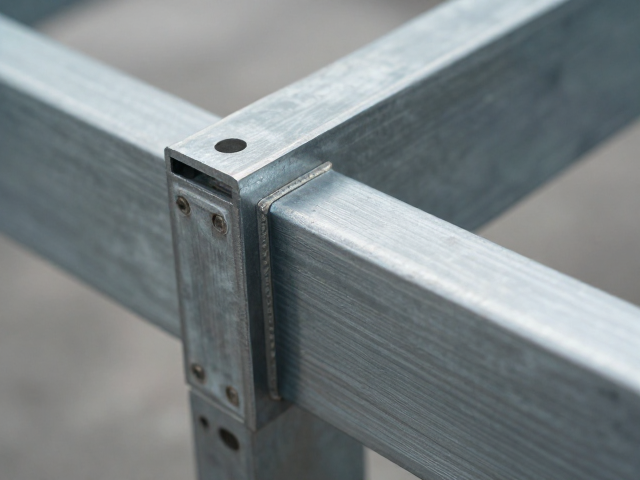
一体式钢架在注塑成型过程中,浇口痕的残留往往源于熔体在浇口处冷却收缩产生的内应力集中,这种微观结构的缺陷会直接削弱材料整体的连续性。通过优化浇口设计,例如采用潜伏式浇口或点浇口,可以使浇口位置隐藏在零件非外观面或装配隐蔽处,从而在物理形态上彻底消除表面可见的痕迹。这种设计不仅避免了后续人工打磨可能导致的表面应力释放不均,还确保了钢架表面处理的平整度,为后续折弯工艺提供均匀的基材基础。
在工艺参数层面,调整保压压力和冷却时间是降低浇口痕深度的关键手段。提高保压压力可以补偿材料冷却时的体积收缩,减少浇口根部因收缩不足形成的凹陷;同时,适当延长冷却时间能让浇口区域充分固化,防止脱模瞬间因受力不均导致的变形。对于高强度钢材基底的复合注塑件,精确控制模具温度能显著提升材料结晶度,使得浇口区域的分子排列更加紧密,从而在视觉上与主体表面融为一体,实现无痕过渡。
抗扭曲性能提升的结构与工艺协同策略
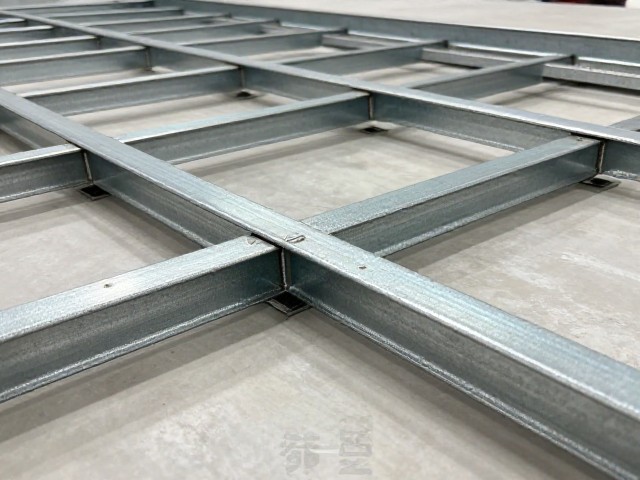
一体钢架的抗扭曲性能直接取决于材料在折弯过程中的晶粒取向与残余应力分布。通过采用渐进式折弯而非一次性成型,可以有效分散局部应力,避免材料内部产生微观裂纹。在折弯前对钢架进行去应力退火处理,能够消除注塑过程中残留的内应力,使材料在后续受力时表现出更均匀的弹性模量。这种工艺协同不仅提升了零件的几何稳定性,还确保了在长期负载下,钢架不易发生塑性变形或扭曲失效。
结构加强筋的布局对抗扭曲性能有着决定性影响。在钢架关键受力区域增加环形或网格状加强筋,可以显著提高截面惯性矩,从而增强整体刚度。结合一体成型技术,加强筋与主体壁板之间形成平滑过渡,避免了传统拼接工艺中的应力集中点。通过有限元分析模拟不同筋位布局下的应力云图,可以精准定位高应力区域并优化加强筋高度与厚度,使得钢架在承受侧向载荷时,能够通过材料自身的结构变形吸收能量,而非发生永久性扭曲。
工艺控制与质量检测的标准体系
建立严密的工艺窗口监控体系是保证一体钢架质量一致性的核心。利用模温机精确控制模具各区域的温度分布,确保熔体流动过程中的粘度稳定,减少因温度梯度过大导致的翘曲变形。同时,注射速度与压力的曲线控制能够优化熔体在型腔内的填充行为,特别是在浇口附近形成均匀的剪切速率,避免分子取向过度导致的各向异性。通过实时监控这些数据,可以及时发现并修正工艺偏差,确保每一批次产品的物理性能符合设计要求。
质量检测环节需引入高精度三维扫描与力学测试设备,对钢架的几何精度和抗扭曲性能进行量化评估。三维扫描能够检测出色差超过0.05毫米的微观表面缺陷,确保浇口痕消除的效果。在力学测试中,通过施加标准扭矩模拟实际工况,记录钢架的角变形量,验证其抗扭曲性能是否达到预定指标。这种基于数据的闭环质量控制流程,不仅提升了产品的可靠性,也为后续工艺优化提供了真实可靠的反馈依据。