
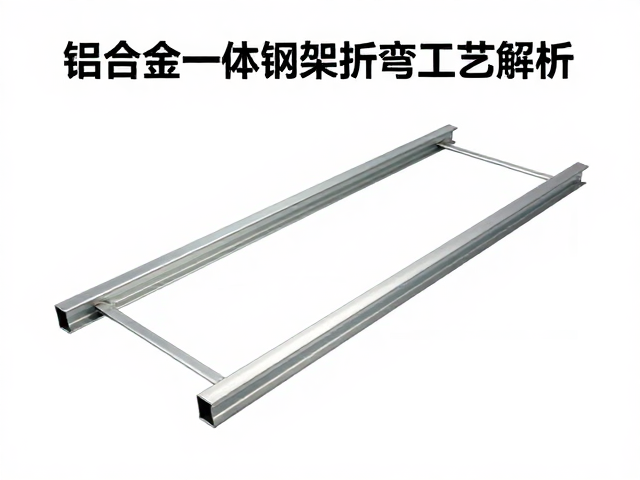
铝合金一体钢架的成型原理与结构优势
铝合金一体钢架并非传统焊接拼接,而是利用高精度数控折弯机,将整块铝合金板材通过多次角度折弯,直接成型为预定形状的框架结构。这种工艺彻底消除了传统焊接带来的焊点应力集中、焊缝氧化以及后续打磨平整度不均的问题,使得整体结构的力学传递更加线性且均匀。在视觉上,一体折弯件表面无焊疤,线条流畅,能够直接进行阳极氧化或喷砂处理,获得极高的一致性和美观度,特别适用于对外观要求严苛的高端家具或精密设备支架。
从材料特性来看,铝合金具有良好的延展性和回弹控制能力,这为一体折弯提供了物理基础。通过计算材料的屈服强度和回弹系数,工程师可以精确设定折弯机的下压角度和力度,以抵消金属在塑性变形后的弹性恢复。这种“冷成型”技术不仅保留了铝合金原有的金属光泽和耐腐蚀层,还通过形变硬化提高了局部强度。相比拼接结构,一体成型件在抗扭力和抗剪切力表现上更为优异,因为结构内部没有因连接件松动或焊接缺陷导致的潜在断裂风险,实现了真正的结构完整性。
高成本背后的工艺难点与设备投入
一体成型价格高昂的核心原因在于其对加工精度的极致要求,这直接导致了高昂的设备折旧与调试成本。制造此类产品通常需要配备带有角度补偿功能的数控折弯机,且模具需根据特定铝合金牌号定制,以确保折弯半径一致,避免内侧材料过薄或外侧开裂。此外,铝合金的热处理状态对折弯效果影响极大,不同批次材料的硬度波动都需要重新调整参数,这种高度定制化和小批量的生产模式,使得单件产品的分摊成本远高于标准化流水线产品。
人工与技术投入也是推高价格的关键因素。一体折弯对操作人员的经验依赖度极高,每一次折弯后的角度检测、回弹修正都需要精细的手工介入或高精度在线测量系统配合。若出现角度偏差,整个部件可能因无法二次修正而报废,材料利用率相对较低。同时,为了应对铝合金易划伤的特性,模具表面通常需要进行特殊的抛光或涂层处理,增加了前期准备的时间成本。这些隐性成本——包括废品率控制、设备维护、技术调试以及高技能工人的薪资,最终都体现在了终端产品的售价中。
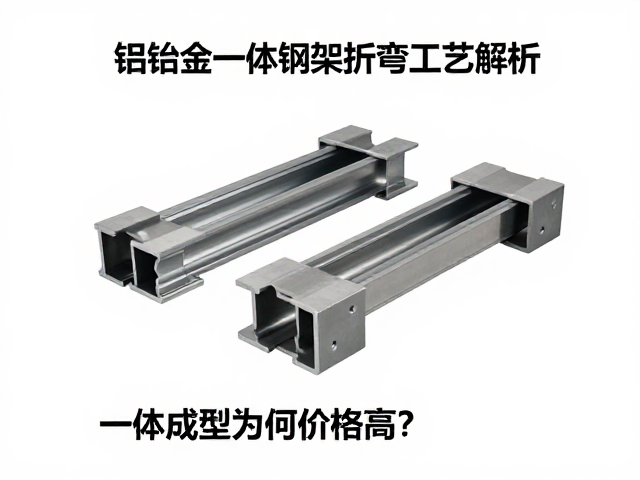
市场应用案例与数据表现
在汽车轻量化改装件领域,铝合金一体钢架的应用数据较为直观。以某款高性能悬挂控制臂为例,采用传统焊接铝合金管结构,其生产周期约为4-6小时,包含焊接、打磨、探伤等工序;而采用一体折弯成型工艺,生产周期可压缩至30-45分钟,且无需后续表面处理。在强度测试中,一体成型件因无焊接热影响区,其疲劳寿命通常比焊接件提升20%-30%,这在高频震动场景下能显著降低断裂风险。
在高端办公家具市场中,价格差异也反映了工艺成本的现实。一款规格为1200mm x 600mm的铝合金书桌支架,若采用管材拼接焊接,市场主流价格区间通常在150-250元;而采用整板一体折弯工艺的同规格产品,由于材料损耗率较高且加工工时增加,价格普遍分布在400-600元区间。这一价格差并非品牌溢价,而是直接对应着从原材料利用率、加工效率到成品一致性的综合制造成本。消费者在选择时,往往能通过观察折弯处是否有拼接痕迹、表面是否有打磨痕迹来直观辨别工艺类型,一体成型件因无拼接缝,其长期使用的结构稳定性得到了数据支撑。