
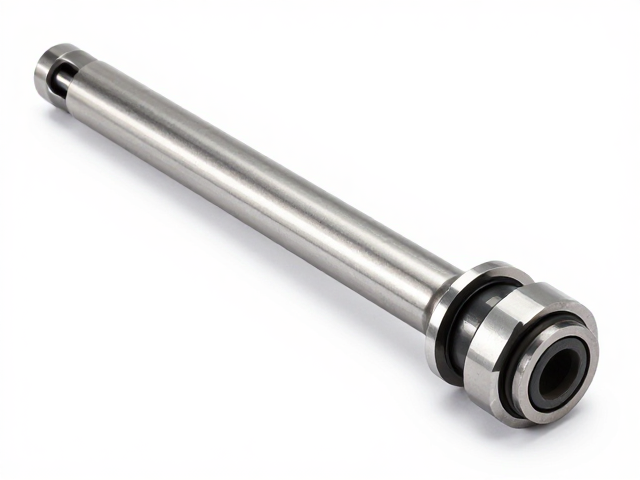
气压棒精密车削工艺的核心控制要素
气压棒核心部件的精密车削直接决定了气体动力系统的响应速度与长期稳定性,其加工过程对刀具几何角度、切削参数及冷却条件有着严苛的物理要求。在针对高强度合金钢管材进行外圆及端面加工时,主轴回转精度需维持在微米级别,以消除因跳动导致的同心度偏差。切削过程中,高速旋转产生的切削热会引发材料微观结构变化,因此采用内冷刀具配合微量润滑(MQL)技术,能有效控制工件热变形,确保杆体圆柱度误差控制在0.005mm以内。
刀具选择需严格匹配基材特性,硬质合金涂层刀具在应对不锈钢或镀铬层时,能显著降低摩擦系数并延长刃口寿命。进给速率与切削速度的配比需根据管材壁厚动态调整,薄壁管需降低径向切削力以防椭圆变形,而厚壁管则需优化断屑槽型以应对高切削阻力。加工环境需保持恒温,避免环境温度波动对精密测量仪器构成干扰,从而保证每一批次零件的一致性。
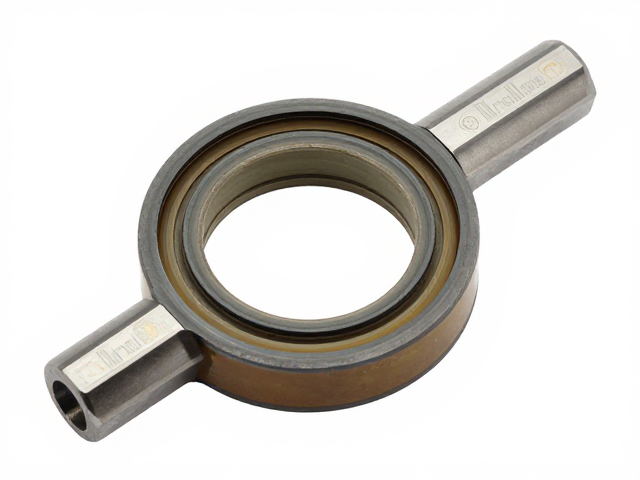
多层油封密封结构的设计逻辑与装配验证
多层油封结构是防止气体泄漏和外部污染物侵入的关键屏障,其设计通常包含唇形密封圈、防尘圈及支撑环的复合组合。唇形密封圈负责在动态摩擦中形成动态密封,其材料多选用耐油、耐磨损的氟橡胶或聚氨酯,需具备特定的预压缩率以应对活塞杆在往复运动中的压力变化。防尘圈则位于外侧,通过严密的贴合防止灰尘、水分附着在杆体表面,避免对唇形密封造成划伤或加速老化。
装配过程中,密封件的无损安装至关重要,任何微小的切口或扭曲都会导致即时失效。需使用专用的引导套和防护罩,防止密封唇口在穿过螺纹或键槽时受损。装配后需进行气密性初检,通过施加额定压力的压缩空气,观察指定时间段内的压力降情况。对于高精度应用,还需进行动态泄漏测试,模拟实际工况下的往复运动,监测密封界面的接触应力分布,确保无可见泄漏点。
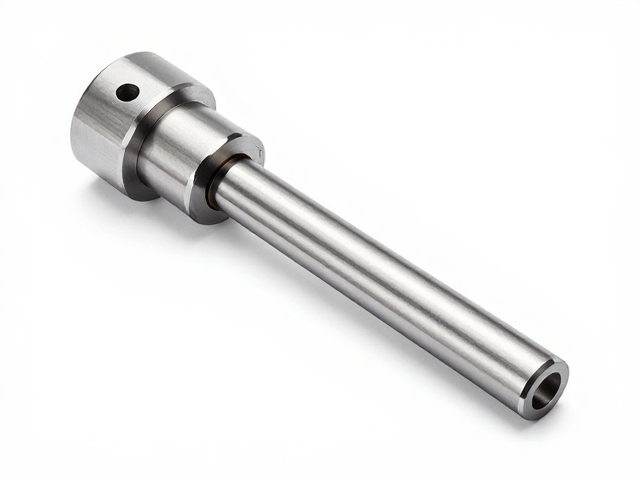
直径规格确认的标准流程与检测规范
气压棒杆体的直径规格是决定其配合公差与承载能力的核心参数,确认过程需依据严密的几何量值传递体系进行。常用检测方法包括气动量仪比对测量与高精度千分尺接触测量,气动量仪通过空气流量变化反映尺寸偏差,适用于大批量快速筛选,其测量分辨率可达0.001mm。对于关键尺寸,需使用经国家计量院校准的高精度外圆千分尺进行多点测量,以验证圆度与圆柱度。
检测数据的记录需符合可追溯性要求,每根气压棒杆体应附带包含实测直径、公差范围、检测日期及操作人员信息的标识。若实测直径超出设计公差带,需分析是加工误差还是测量系统误差,必要时重新校准检测设备。对于不同行程和缸径的气压棒,其直径规格需严格对应国家标准或行业通用规范,确保与配套气缸、导向组件的互换性,避免因尺寸不符导致的装配干涉或配合过松。