
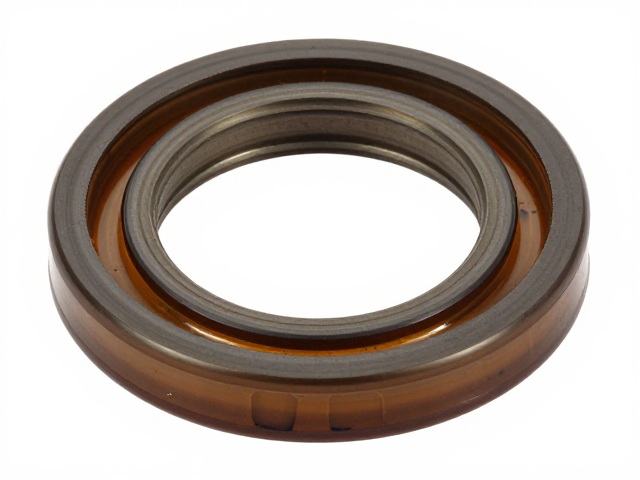
多层油封的结构设计与核心作用
多层油封通常由骨架、弹性密封圈、弹簧及密封脂复合构成,其核心在于通过多重密封界面应对高压与高速旋转带来的复杂工况。在气压棒这一关键线性运动部件中,油封承担着防止内部高压气体泄漏及外部灰尘、杂质侵入的双重职能。传统的单层密封结构难以应对长期高频伸缩产生的摩擦热与形变,多层设计利用不同材质的叠层特性,形成严密的阶梯式阻隔,显著提升了动态密封的稳定性与使用寿命。
气压棒内部充装的高压氮气或液压油会在杆体与缸筒之间形成严密的压力平衡,一旦密封失效,轻则导致升降功能卡顿,重则引发部件断裂或失效。多层油封通过在主密封唇之外增设防尘唇或辅助密封层,有效隔离了环境中的微粒。这种结构不仅降低了主密封面的磨损速率,还通过弹簧的持续径向压力,补偿因温度变化或材料老化导致的间隙,确保在极端工况下仍能维持严密的封闭状态。
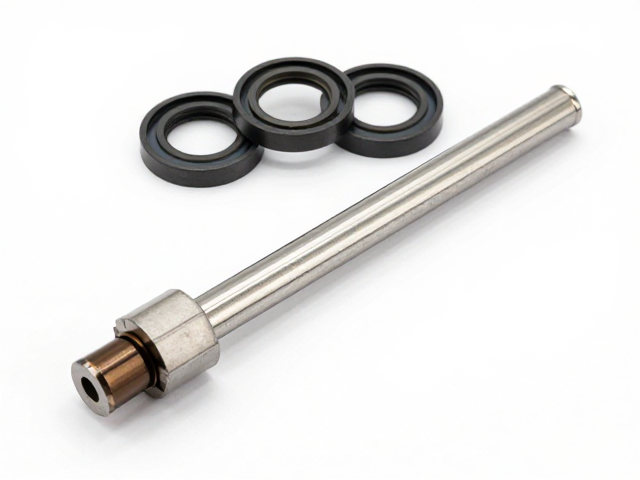
纳米涂层技术的表面改性原理
纳米涂层技术通过物理气相沉积或化学气相相合成等工艺,在气压棒活塞杆表面构建一层厚度仅为微米甚至纳米级的功能性薄膜。这种涂层具有极高的硬度和优异的耐磨性,能显著降低摩擦系数,从而减少油封唇口对杆体的切割效应。常见的纳米陶瓷或类金刚石碳涂层(DLC)不仅具备自润滑特性,还能有效抵抗腐蚀性介质的侵蚀,延长气压棒在潮湿或油性环境中的服役周期。
在微观层面,纳米涂层改变了金属表面的能级结构,使其呈现出超疏水或超疏油特性,阻碍污染物附着。对于气压棒而言,这意味着灰尘和油污难以在杆体表面形成堆积,避免了因杂质嵌入导致油封密封面划伤的风险。此外,纳米涂层的热稳定性极佳,能有效传导摩擦产生的热量,防止局部高温导致油封橡胶材料软化或分解,从而保持密封材料的弹性模量,确保密封压力的持久有效。
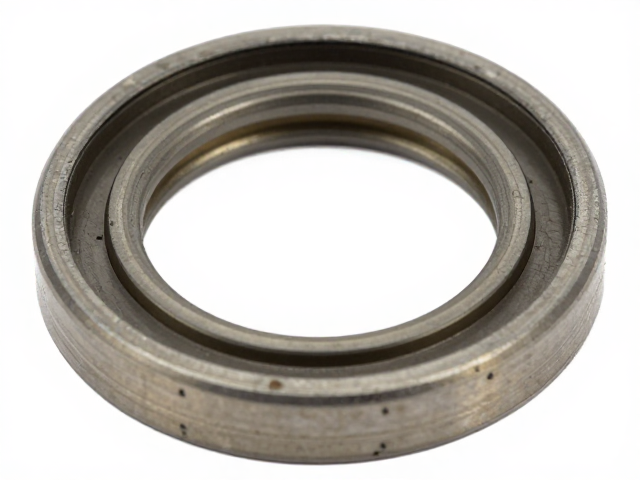
气压棒直径规格的精确确认
气压棒活塞杆直径是决定密封件匹配精度与运动平稳性的关键几何参数,常见规格涵盖12mm、16mm、19mm、22mm、25mm、28mm、32mm、35mm、40mm等系列。规格确认需依据国际标准化组织(ISO)或行业通用的公称直径标准,确保外径公差控制在±0.01mm至±0.02mm范围内,以匹配油封内孔的过盈配合要求。直径偏差过大会导致密封唇口贴合不均,产生偏磨或漏气;直径过小则可能导致配合间隙过大,引发活塞杆偏摆和振动。
在实际工程应用中,直径规格还与气压棒的壁厚、内径以及充气压力紧密相关。例如,高压力工况的气压棒往往需要更厚的壁面和更精密的杆体直径控制,以抵抗内压引起的缸筒膨胀。确认直径时,需结合游标卡尺或千分尺进行多点测量,计算平均直径并评估圆度误差。对于非标定制或特殊应用场景,需根据负载需求计算临界载荷,进而确定杆径,确保气压棒在额定负载下不发生屈曲现象,同时保证油封能在设计的压缩率范围内工作。
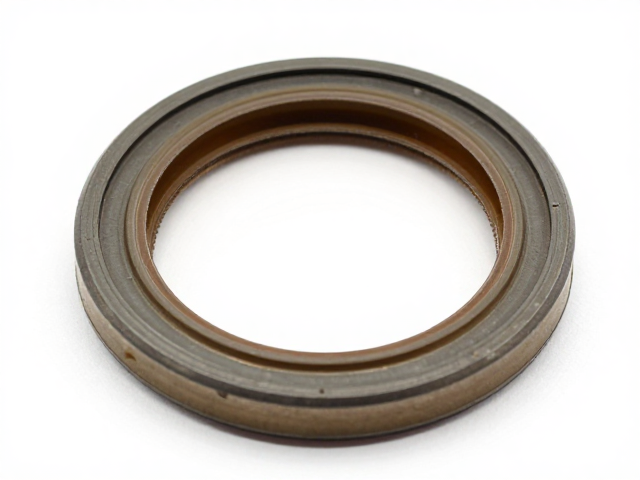
密封工艺的关键控制要素
密封工艺的核心在于确保油封唇口与活塞杆表面的微观接触状态达到理想平衡。安装过程中,需使用专用导向套或保护罩,防止油封唇口在穿过螺纹或键槽时发生卷边或划伤。压装时需控制压力均匀,避免倾斜导致密封骨架变形。对于多层油封,各层材料的贴合精度至关重要,需通过精密模具压制或自动化装配,确保弹簧张力均匀分布,使密封脂能够均匀覆盖在密封界面,形成稳定的流体动压润滑膜。
运行初期的跑合工艺对密封效果具有深远影响。在气压棒出厂前或安装初期,需进行低速往复运动,使油封唇口与纳米涂层表面逐渐磨合,形成最佳的微观接触轮廓。这一过程有助于消除装配应力,使密封材料适应工作温度下的膨胀系数。同时,密封脂的选型与填充量需严格遵循技术规范,过少会导致干摩擦加剧,过多则可能增加运动阻力。通过优化密封工艺,可显著降低启动摩擦扭矩,提升气压棒操作的顺滑度与响应速度。