
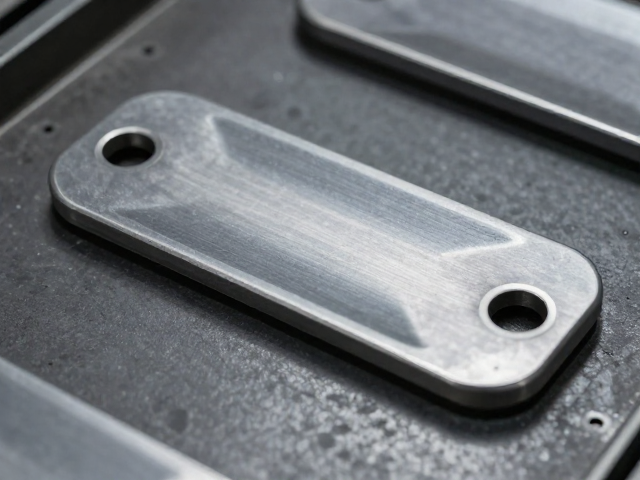
头枕调节片冲压成型的关键技术要点
头枕调节片作为汽车座椅安全系统中的核心连接部件,其功能稳定性直接依赖于冲压件的尺寸精度与表面完整性。在精密冲压过程中,材料在模具型腔内的流动状态决定了零件的成型质量,通常选用高强度低碳钢板或不锈钢卷料,通过开卷、校平、送料等预处理工序进入模腔。由于调节片结构通常包含复杂的卡扣、定位孔及曲面过渡区,冲裁力与成型力的计算必须精确到牛顿级别,以确保模具在高速运行下的稳定性。
工艺参数的设定需严格遵循材料力学特性,冲压速度、下死点位置以及压边力的大小会显著影响零件的回弹现象。对于高强度钢材,回弹控制是技术难点,通常需要通过在模具设计阶段引入反弯曲补偿或采用渐进成形工艺来抵消弹性变形。同时,润滑剂的选用与涂覆均匀度会影响摩擦系数,进而影响材料流动阻力,过大的摩擦可能导致局部变薄甚至破裂,因此需建立严密的工艺窗口监控机制,确保每一批次产品的几何公差控制在微米级别。
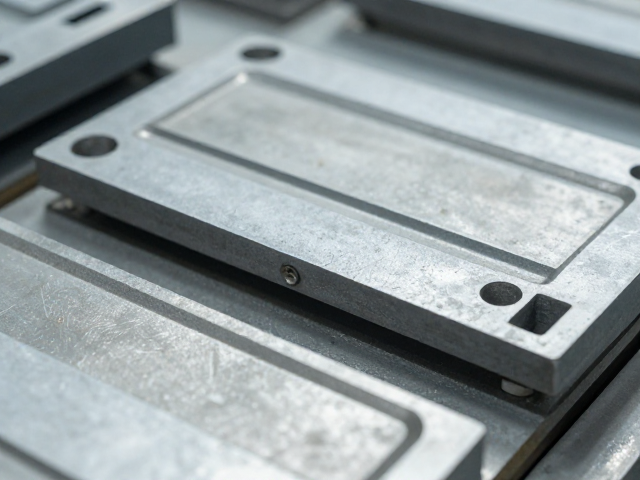
模具存放环境的防潮与防护体系
模具钢材对湿度变化极为敏感,高湿度环境会导致模具表面及内部精密结构产生氧化锈蚀,严重影响冲压件的表面质量及模具寿命。理想的模具存放环境应保持相对湿度在45%至55%之间,温度控制在20℃至25℃的稳定区间,避免温差过大导致冷凝水生成。工业级除湿机需配备湿度传感器进行自动调控,确保库房内空气流通且干燥,地面需铺设防静电、防潮地坪,防止潮气从底部向上渗透。
模具本体在入库前需经过严格的清洁与防锈处理,清除油污、金属屑后,均匀涂抹具有置换水分子功能的防锈油,重点保护分型面、导柱导套、顶针孔等精密配合部位。存放时,模具应放置在专用的防锈垫板或悬空支架上,避免直接接触地面或墙壁,不同型号模具之间需保持适当间距,以便空气流通。对于长期封存或备用模具,建议采用真空包装或充氮保护技术,定期巡检防锈膜状态,发现涂层破损或微量锈迹需立即进行专业除锈与重新防护处理。