
多轴联动与动态刚度控制的技术底座
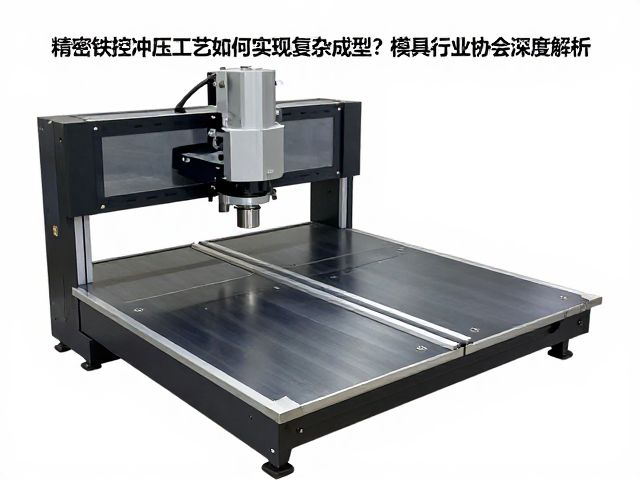
精密数控冲压并非简单的直线压合,其核心在于机床本体在复杂运动下的动态响应能力。高刚性床身结构结合精密直线导轨,确保了滑块在高速往复运动中不发生微幅震颤,这种稳定性是成型微米级特征的基础。现代设备通常配备数字式液压或伺服电动驱动系统,能够实时监测并调整压力曲线,使模具在接触瞬间获得预设的缓冲效果,从而避免传统刚性冲击导致的材料回弹或模具损伤。
模具行业协会在技术研讨中指出,实现复杂成型的关键变量在于工艺参数的数字化映射。通过高精度传感器采集冲压过程中的力-位移数据,工程师可以构建材料流动的三维模型。这种数据驱动的方法使得每一次冲压动作都基于严密的力学计算,而非经验估算。当加工具有深腔或异形特征的零件时,系统会自动优化冲压速度与保压时间,确保材料在模具型腔内均匀流动,减少因受力不均产生的褶皱或开裂现象。
精密模具设计与材料微观行为的协同
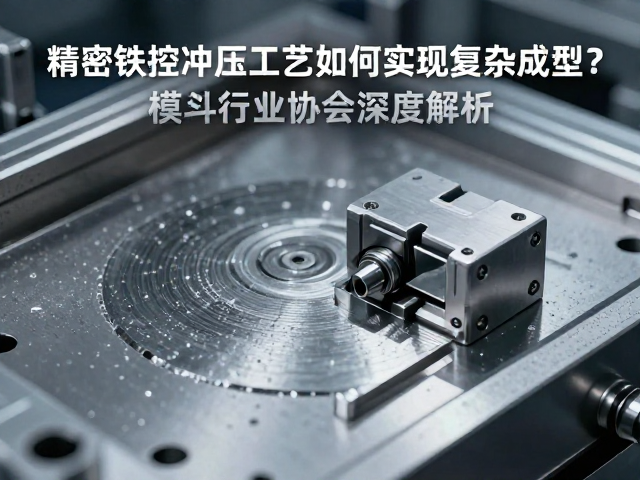
模具型腔的几何精度直接决定了最终产品的成型质量。在制造复杂曲面模具时,五轴联动加工技术被广泛应用于模具镶件的精细化加工,确保型腔表面粗糙度达到镜面级别,这有助于减少摩擦系数,提升材料流动性。模具行业协会强调,模具的热处理工艺同样至关重要,通过真空淬火和深冷处理提升模具钢的硬度和耐磨性,能够维持长期生产中的尺寸稳定性,防止因模具磨损导致的成型偏差。
材料在冲压过程中的微观组织变化会显著影响成型效果。不同牌号的高强度钢或铝合金在经过冲压变形时,其晶粒取向和加工硬化特性各不相同。技术人员需根据材料特性调整润滑策略和模具间隙。例如,在成型铝合金部件时,采用特殊的纳米润滑涂层可以降低界面摩擦,防止材料撕裂。这种对材料微观行为的深入理解,使得复杂成型不再依赖试错,而是基于严密的材料科学原理进行精准控制。
过程监控与自适应补偿机制
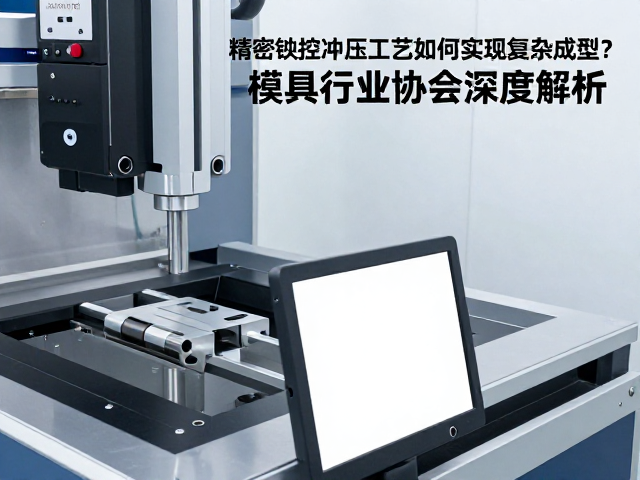
实时过程监控是确保复杂成型一致性的一道防线。现代数控冲压设备集成了激光位移传感器和视觉检测系统,能够在冲压过程中实时捕捉板材的形变情况。一旦检测到偏离预设轨迹,控制系统会通过微调滑块位置或压力输出进行即时补偿。这种自适应机制极大地提高了复杂零件的一次成型合格率,减少了后续修整工序的成本。
模具行业协会的数据分析显示,引入在线检测系统后,复杂成型件的废品率平均降低了15%以上。通过收集历史数据并建立反馈模型,企业能够识别出导致成型缺陷的隐性因素,如环境温度变化对机床热平衡的影响或模具微量磨损带来的累积误差。这种持续优化的闭环控制体系,使得精密数控冲压能够应对日益复杂的工业需求,为航空航天、新能源汽车等领域的关键部件制造提供可靠的技术支撑。