
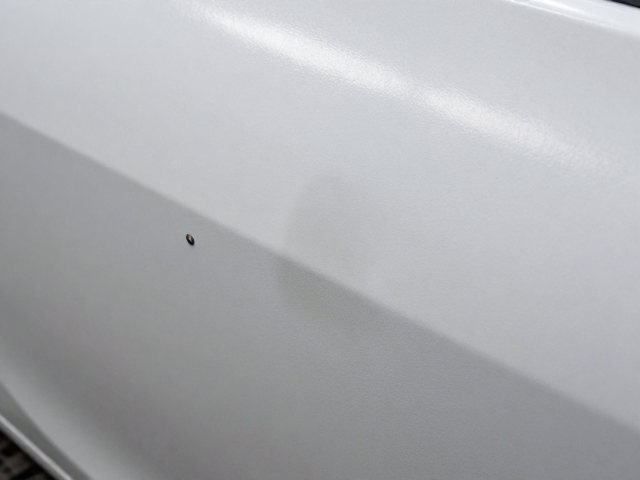
静电喷涂表面缺陷的成因与初步诊断
静电喷涂过程中,高压静电场会吸附涂料微粒,若工件接地不良或喷枪参数设置不当,极易产生缩孔、橘皮或流挂等缺陷。缩孔通常表现为漆膜表面出现圆形凹陷,多因基材存在油污、水分或不同性质的溶剂混合导致表面张力不均所致。橘皮现象则是漆膜未充分流平,呈现类似橘子表皮的粗糙纹理,这往往与喷涂距离过远、雾化压力不足或环境温度过高有关。流挂则是涂料堆积下垂,常见于垂直面喷涂过量或稀释剂挥发速度过慢。
准确诊断缺陷类型是修复的前提。实际操作中,需先观察缺陷区域的形态特征,判断是物理性附着不良还是化学性固化异常。例如,若缺陷边缘清晰且伴有涂层剥离,可能涉及附着力问题;若缺陷处漆膜发白或浑浊,则可能受湿气影响。通过放大镜观察缺陷细节,结合喷涂时的环境记录,能更精准地锁定根本原因,为后续选择修补方案提供依据。
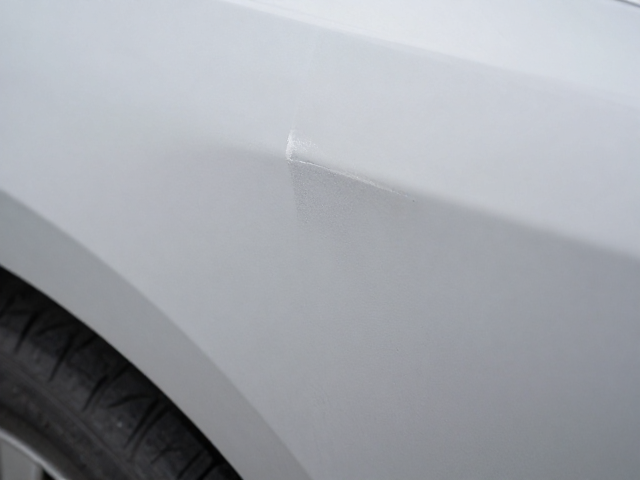
打磨预处理与边缘过渡处理
修补前的打磨是决定修复质量的关键步骤,需根据缺陷程度选择合适的砂纸目数。对于轻微橘皮或流挂,通常使用P400至P600目砂纸进行湿磨,以去除表面不平整并增加新漆附着力。若缺陷较深,需先用P800目砂纸打磨至平整,注意保持打磨力度均匀,避免局部过度磨损导致底材露白。打磨过程中应保持表面清洁,及时清除粉尘,防止杂质混入漆膜。
边缘过渡处理旨在消除新旧漆膜之间的台阶,确保修补区域与周围漆面自然融合。使用细砂纸或海绵块对新旧漆膜交界处进行柔和打磨,形成平滑的斜坡过渡区。此步骤需格外小心,避免破坏原有漆膜的完整性。打磨后,需用无尘布擦拭表面,确保无油污、灰尘残留。若基材为金属,还需检查是否有锈蚀迹象,必要时进行防锈处理,以保障长期耐久性。
PU漆修补工艺与喷涂技巧
PU漆(聚氨酯漆)具有高硬度、耐化学性和优异的装饰性,但其修补需严格控制施工环境。喷涂前,需按照产品说明书比例混合主漆、固化剂和稀释剂,搅拌均匀后静置熟化规定时间,通常为10-15分钟。喷涂时,喷枪与工件保持15-20厘米距离,移动速度均匀,重叠幅度约为50%,以确保涂层厚度一致。对于修补区域,建议采用薄喷多遍的方式,每遍间隔10-15分钟,待表干后再喷下一层,避免一次性喷涂过厚导致流挂或起泡。
喷涂过程中需密切关注环境温湿度,理想施工环境为温度20-25℃,相对湿度40-60%。高温会导致溶剂挥发过快,引发橘皮或针孔;湿度过高则可能引起漆膜发白。若出现轻微流挂,可在漆膜表干后用细砂纸打磨平整,再喷涂薄层修补。若出现缩孔,需检查基材清洁度及涂料中是否混入异物,必要时过滤涂料后重新喷涂。修补完成后,需在规定时间内进行流平,避免移动工件导致漆膜变形。
固化控制与后期质量检验
PU漆的固化过程受温度影响显著,通常需在25℃环境下静置24小时才能达到初步硬度,完全固化需7-14天。在此期间,应避免接触水、油污或剧烈碰撞,以防漆膜受损。若环境温度低于15℃,固化时间需适当延长,或使用专用低温固化剂加速反应。固化过程中,漆膜表面会逐渐形成坚硬的保护层,此时可进行外观检查。
质量检验需从多个维度进行。外观检查包括观察漆膜是否平整、无色差、无气泡、无流挂。可使用手指轻触漆膜,感受其硬度与光滑度。若存在细微瑕疵,可用P1000目以上砂纸极轻微打磨,再喷涂透明清漆进行抛光处理。对于高要求场合,还可使用光泽度仪检测漆膜光泽一致性,确保修补区域与周围漆面视觉效果统一。检验合格后,方可投入使用,确保修复效果持久稳定。