
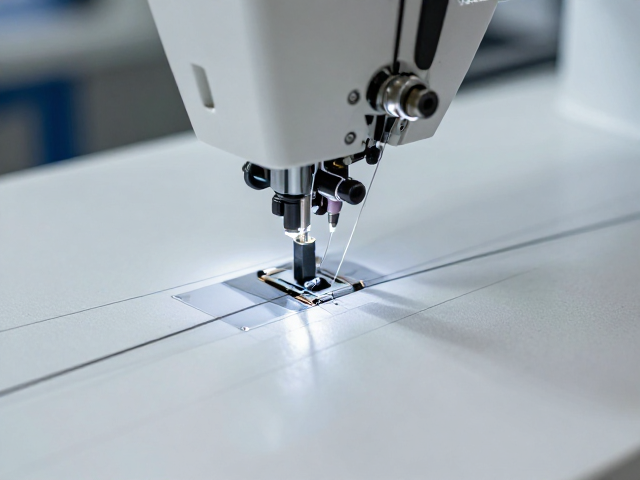
精密车缝中张力平衡的核心机制
线迹的均匀平整度直接取决于缝线与面料之间的张力平衡,这一物理过程在机械化自动化设备中表现为极其精密的动态调整。传统手工缝制难以维持恒定的张力,而现代自动平缝机通过配备电子张力控制器,能够实时监测并微调上下线轴的摩擦系数。当针尖穿透布料时,旋梭勾住缝线形成线环,此时张力系统需克服缝线与针孔、导针器之间的阻力,确保线环稳定扩张且不被拉断。若张力过大,缝线会被切断或导致面料起皱;张力过小,则会出现浮线或跳针现象。自动化设备利用高灵敏度传感器捕捉缝线张力波动,将数据反馈至主控单元,通过步进电机精确调节夹线器压力,从而在高速运转中维持张力的微观稳定性。
面料的物理特性会显著影响张力分布,特别是在处理弹性纤维或多层复合材料时,机械结构的适应性成为关键。自动化车缝系统通常集成压脚压力调节装置,可根据面料厚度自动调整压脚对布料的按压力,防止布料在缝制过程中发生位移或拉伸变形。对于高弹性面料,设备需降低送布牙的升程高度,配合同步性更好的针杆与旋梭运动,减少因面料回缩导致的线迹扭曲。此外,针板的孔径设计与针槽形状也会影响缝线退出针孔时的顺畅度,精密加工的针板能减少缝线磨损,降低断针率,进而保障线迹在连续生产中的一致性。
自动化送布系统的同步控制逻辑
送布机构的同步性是决定线迹间距均匀的核心要素,自动化设备通过高精度伺服电机驱动送布牙,替代了传统机械凸轮的结构限制。伺服电机能够以微秒级的响应速度调整送布牙的前后移动轨迹,确保每次送布距离严格符合设定值。在多针或多压脚模式下,各送布单元之间需保持严密的相位同步,任何微小的时间差都会导致线迹歪斜或重叠。现代控制系统采用闭环反馈机制,通过编码器实时监测送布轴的位置,动态修正因负载变化引起的误差,从而在复杂曲线缝制中依然能保持直线段的等距特征。
缝针与送布动作的时序配合直接影响线迹的稳定性,自动化系统通过编程优化针杆与送布牙的运动曲线,避免在缝线形成过程中因送布停顿或超前导致的线迹扭曲。在高速缝制环境下,惯性力会导致布料滞后,控制系统需提前计算并补偿这一延迟,确保送布动作与针杆上下运动完美契合。对于需要精准对位的花型缝制,设备还引入了视觉定位或激光引导技术,实时校正布料位置,消除因人为操作或机械磨损带来的累积误差。这种严密的时序控制使得线迹在起步、转弯和收尾阶段均能保持均匀的形态特征。
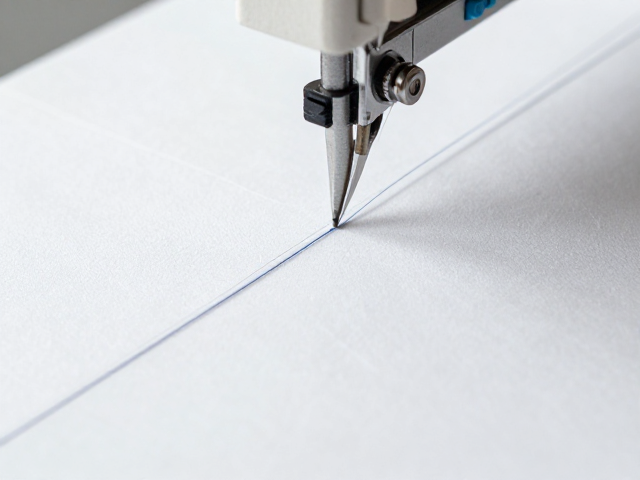
针具与辅件的选择对线迹形态的影响
针具的几何参数对线迹质量有着决定性作用,针尖形状、针杆直径及针槽深度需与缝线规格和面料类型精确匹配。圆头针适用于弹性面料,能推开纤维而非切断,减少面料损伤和跳针;尖头针则用于紧密织物,能精准穿透纤维间隙。自动化设备中常配备针杆加热或冷却装置,以应对高速运转产生的摩擦热,防止缝线因过热熔融或变脆。针槽的设计需足够宽大以容纳缝线,同时保持与针孔的紧密贴合,减少缝线摆动,确保线迹在面料表面的平滑过渡。
压脚与导针器的表面处理技术会直接影响缝线摩擦系数,进而影响线迹平整度。高光泽度的镀铬或陶瓷涂层压脚能减少缝线与压脚之间的摩擦,防止缝线起毛或断线。在自动化生产线中,压脚通常采用浮动式设计,能自适应面料表面的不平整,保持恒定的接触压力。导针器的孔径需经过精密打磨,确保缝线顺畅通过而不产生额外的扭转力。辅件的材质选择也需考虑耐磨性和抗腐蚀性,以维持长期运行中的精度稳定,避免因部件磨损导致的线迹偏差。
环境因素与设备维护对线迹稳定性的作用
温度与湿度变化会影响缝线的物理性能,自动化车间通常配备恒温恒湿系统,以维持缝线张力的一致性。合成纤维缝线在高温下易软化,导致张力降低,产生松散的线迹;低温则可能使天然纤维变脆,增加断线风险。设备的气路系统需保持干燥清洁,防止油污或水汽进入张力调节部件,影响夹线器的响应精度。定期校准传感器和执行器,确保机械结构无松动或变形,是维持线迹均匀平整的基础。
润滑系统的状态直接影响机械部件的运动顺畅度,自动化车缝机的高频运动部件需使用专用低粘度润滑油,以减少摩擦热和磨损。油路分布需均匀,避免局部缺油导致送布牙或旋梭运动卡顿,进而引起线迹跳跃或歪斜。日常维护中需检查针杆、旋梭、送布牙等核心部件的磨损情况,及时更换超差零件。建立严密的预防性维护计划,记录设备运行数据,分析线迹缺陷的先征兆,可在问题发生前进行干预,确保持续产出高质量的精密车缝产品。