
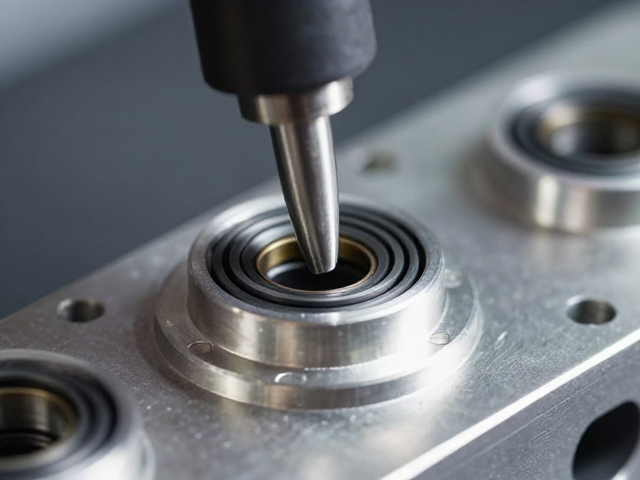
超声波焊接在航空级铝合金油封中的技术原理
超声波焊接技术利用高频机械振动产生的摩擦热,使航空级铝合金在固相状态下实现原子间的扩散与结合。相较于传统熔焊,该工艺避免了母材熔化,从而消除了气孔、裂纹等典型熔焊缺陷,特别适用于6061或7075等高强度铝合金部件的精密连接。在多层油封结构中,这种固相连接方式能够保持材料原有的力学性能,确保密封界面在极端工况下的稳定性。
工艺核心在于焊头将高频振动传递至铝合金接触面,局部温度迅速升高至材料熔点以下但足以引发塑性流动的状态。这一过程去除了表面氧化膜,暴露出国活性金属表面,在压力的作用下形成金属键连接。对于航空级铝合金而言,其表面致密的氧化铝层是主要阻碍,超声波的空化效应能有效破碎这层硬脆氧化物,为后续原子级结合创造必要条件,从而在微观层面构建连续且均匀的焊接界面。
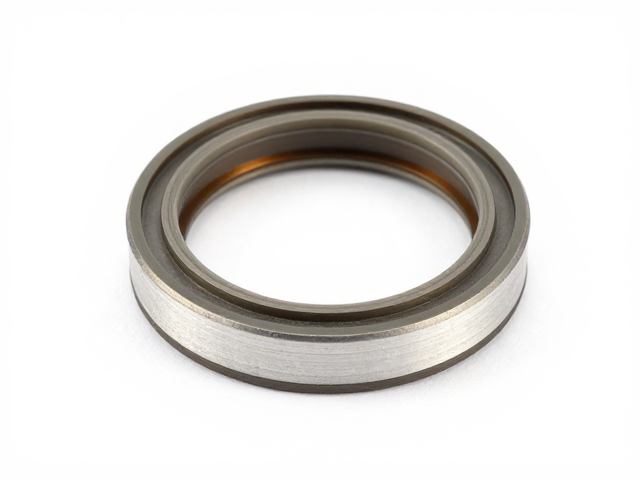
多层油封结构的关键参数控制
焊接过程中的振幅参数直接决定了能量输入的密度,航空级铝合金通常需要设定在50至100微米的振幅范围内,以确保足够的界面塑性变形而不造成材料过度挤出。焊接压力需精确控制在0.5至2.0 MPa之间,过高的压力会导致材料流动过快,削弱结合强度,而过低的压力则无法有效去除氧化膜,导致虚焊。保压时间的设定需与材料厚度及合金牌号相匹配,通常保持在0.5至2.0秒,以确保护结构在冷却过程中维持稳定的晶粒结构。
频率选择对焊接质量具有显著影响,20 kHz至40 kHz的超声波频率适用于大多数航空铝合金组件。高频段能提供更高的能量密度,适合薄壁或多层叠加结构的焊接,而低频段则穿透力更强,适用于较厚部件的热输入控制。此外,夹具的刚性设计至关重要,需确保焊接区域在振动过程中无相对位移,任何微小的松动都会导致能量分散,造成焊接不均或表面损伤,因此高精度定位工装是保证批次一致性的基础。
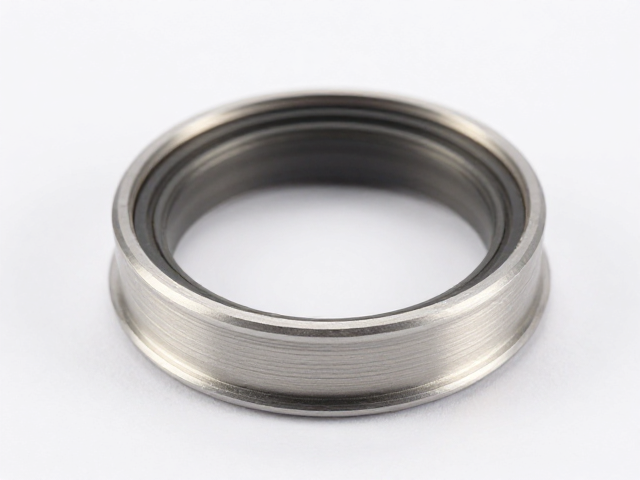
焊接质量检测与无损评估方法
超声波焊接后的多层油封通常采用金相显微镜观察截面微观组织,评估结合面的完整性与晶粒生长情况。理想的焊接界面应呈现均匀的纤维状结构,无明显未结合区或夹杂物。通过显微硬度测试,对比焊缝区与基体的硬度分布,可判断热影响区的范围及材料性能变化,确保焊缝强度不低于母材强度的80%以上,满足航空部件对结构完整性的严苛要求。
无损检测方面,超声相控阵检测技术被广泛用于探测内部缺陷。由于铝合金对超声波具有良好的透射性,该技术能有效识别分层、未熔合等隐蔽缺陷。在实际应用中,通过对比标准试块的反射波形,可量化评估焊接质量。此外,气密性测试是验证油封功能的关键步骤,使用氦质谱检漏仪检测泄漏率,确保多层结构在高压环境下无渗透现象,保障航空液压或燃油系统的密封安全。
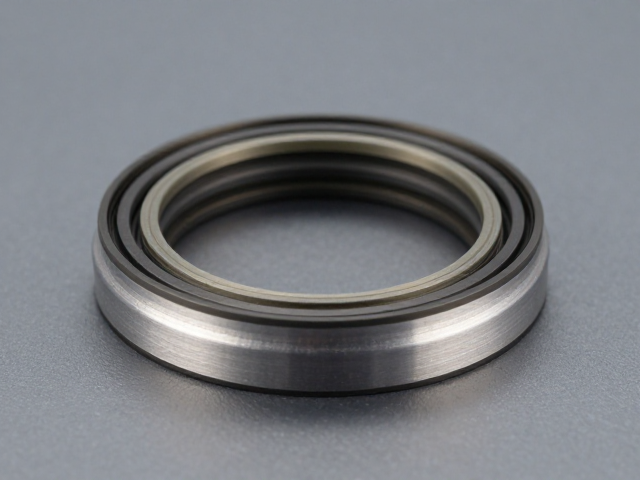
工艺优化与工程应用实践
针对多层铝合金油封的翘曲变形问题,采用分段焊接策略可有效释放残余应力。通过优化焊点布局与焊接顺序,减少热输入集中区域,降低结构变形风险。在实际工程中,预清洗工艺是提升结合强度的必要环节,使用无水乙醇或专用清洗剂去除表面油污与灰尘,确保超声波能量高效传递至金属界面,避免因污染物介入导致的结合力下降。
随着航空制造对轻量化与可靠性要求的提升,超声波焊接技术正逐步替代传统机械紧固与胶粘连接。在多层油封组件中,该技术实现了无紧固件连接,减少了应力集中点,提升了整体结构的疲劳寿命。通过建立严密的工艺数据库,记录不同合金牌号、厚度组合下的最佳参数窗口,可实现焊接过程的数字化控制,为航空关键部件的规模化生产提供稳定可靠的技术支撑。