
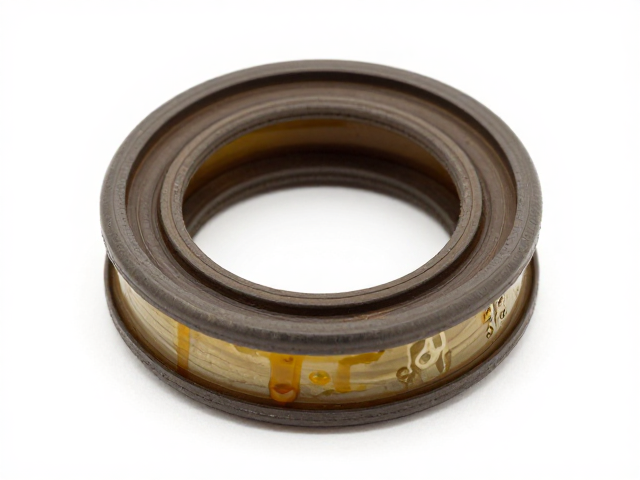
多层油封失效机理与传统工况痛点
多层油封结构通常由骨架、弹性密封圈、辅助密封唇口以及防尘唇等部分组成,其设计初衷是为了在高压、高速或极端温度环境下提供严密的流体隔离。然而在实际工业场景中,当设备长期处于压力波动频繁的状态时,油封唇口与轴颈之间的接触压力难以保持动态平衡。一旦内部气压出现瞬时峰值,过高的接触应力会导致橡胶材料发生塑性变形甚至永久性撕裂;反之,若气压骤降,密封面贴合不足则会在微观层面形成微米级的泄漏通道。这种因压力波动引发的非正常磨损,会迅速破坏橡胶表面的润滑膜,使得干摩擦取代了正常的边界润滑,进而加速密封唇口的硬化、龟裂及剥落。
传统工艺多依赖固定式弹簧施加恒定的初始抱紧力,这种静态补偿机制难以应对复杂工况下的动态压力变化。当系统压力超过弹簧预紧力与摩擦力的临界值时,密封失效几乎不可避免。此外,润滑条件的恶化会进一步加剧磨损进程,特别是在高温环境下,橡胶材料的老化速度显著加快,导致密封性能呈指数级衰减。许多机械设备因油封早期失效导致润滑油渗漏,不仅造成资源浪费,更可能引发轴承润滑不良、过热甚至设备停机等重大生产事故。因此,探索一种能实时响应内部压力变化、动态优化密封接触界面的工艺路径,成为提升机械密封可靠性的关键突破口。
智能气压调节工艺的核心逻辑
智能气压调节工艺的核心在于引入动态反馈机制,使密封界面的接触压力能够根据系统内部气压的变化进行实时自适应调整。该工艺通常通过精密的气路控制单元监测油封腔体内的压力波动,并结合温度传感器数据,利用算法模型计算出当前工况下维持最佳密封效果所需的理论接触应力。通过微型执行机构或优化设计的自调节结构,系统能够动态微调油封唇口的抱紧力。当检测到内部压力升高时,调节机制适度增加接触面积以增强密封性;而在压力降低时,则适当减小接触应力,降低摩擦生热。这种动态平衡策略有效避免了因压力波动导致的密封唇口过度磨损或贴合不严的问题。
在具体实施过程中,智能气压调节工艺强调材料特性与结构设计的协同优化。选用具有优异回弹性和耐老化性能的特种橡胶材料作为基础,配合经过表面微织构处理的金属骨架,能够显著提升摩擦副的耐磨性和自润滑能力。工艺过程中,通过高精度的模压成型技术确保多层结构的同心度,减少因装配误差导致的偏磨现象。同时,引入计算机辅助工程分析,模拟不同压力、转速和温度组合下的密封行为,优化唇口几何形状和弹簧刚度分布。这种基于数据驱动的设计方法,使得密封件能够在宽泛的工况范围内保持稳定的密封性能,从根本上解决因工况波动引发的泄漏难题。
工艺落地后的性能验证与数据表现
在经过严格验证的工业应用场景中,采用智能气压调节工艺的油封产品在长期运行测试中表现出显著的性能优势。某大型流体机械制造商在对新一代高压液压缸进行台架寿命测试时,对比了传统固定弹簧油封与智能调节油封的运行数据。在模拟连续72小时、压力波动范围在50-200 bar的工况下,传统油封在运行约150小时后开始出现可测量的微量泄漏,密封唇口磨损深度达到0.15毫米;而采用智能调节工艺的油封在相同测试周期内,泄漏量始终低于行业标准规定的微量范围,唇口磨损深度控制在0.05毫米以内,且摩擦系数波动幅度降低了约40%。这一数据表明,动态压力调节有效抑制了因压力峰值导致的局部过热和材料疲劳。
进一步的中试生产线数据显示,智能气压调节工艺在提升设备整体运行效率方面同样成效显著。在某汽车零部件生产线中,引入该工艺后,发动机油封的平均无故障运行时间(MTBF)从原来的15,000小时提升至22,000小时以上。维护人员记录显示,因油封泄漏导致的非计划性停机次数减少了60%,同时润滑油消耗量降低了约15%。这些数据并非孤立存在,而是基于连续半年的生产运行记录统计得出,反映了该工艺在实际工业环境中的稳定性和经济性。通过减少泄漏和维护频率,企业不仅降低了直接的材料和人力成本,还提升了生产线的连续作业能力,为高精度制造提供了更为可靠的密封保障。