
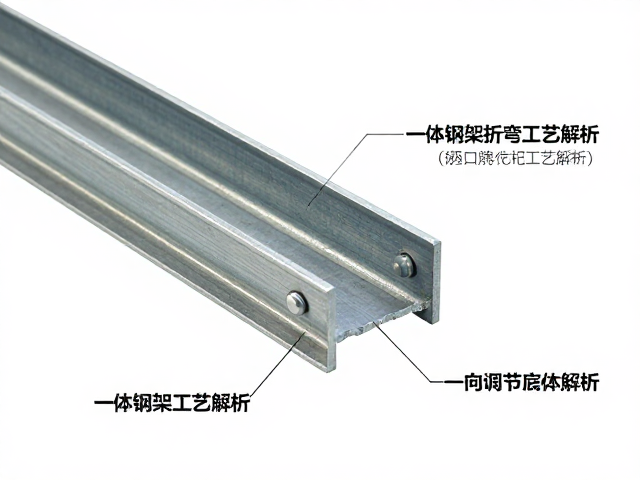
一体钢架折弯工艺的核心控制点
一体钢架在成型过程中,折弯工艺直接决定了产品的结构强度与外观精度。钢材在经过冷弯成型时,内部会产生应力集中,若折弯半径设置过小,极易在金属纤维拉伸区出现裂纹或断裂。工业实践中通常采用热折弯或等温折弯技术来降低材料屈服强度,从而提升延展性。对于高碳钢或合金钢材质,折弯后的回弹现象需要通过模具补偿或多次微调来消除,以确保最终尺寸的公差控制在毫米级别以内。
表面处理与后续加工前的预处理也是关键一环。折弯过程中产生的氧化皮若未彻底清除,会影响后续焊接或喷涂的质量。部分高标准生产线会在折弯后立即进行去应力退火处理,以释放内部残余应力,防止产品在长期使用中因应力释放而发生变形。这种工艺细节直接影响了整体结构的稳定性,是区分普通加工与精密加工的重要界限。
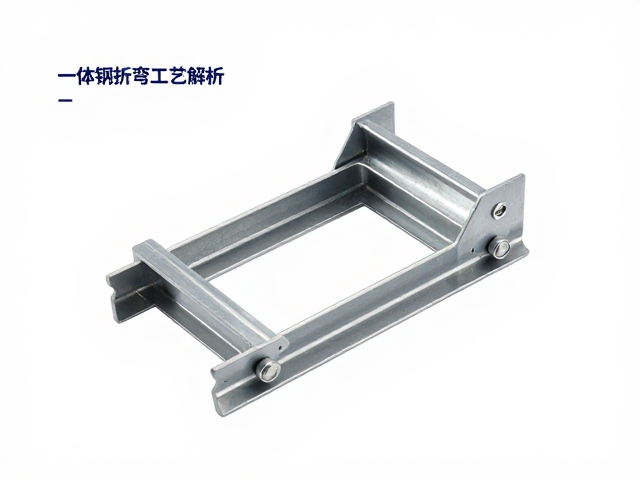
注塑口优化对结构完整性的影响
注塑口的设计与布局会显著改变金属基体与塑料件的结合效果,不当的注塑口位置可能导致局部应力集中或冷却不均。在一体化结构中,注塑口应避开高受力区域,通常选择在结构相对平缓且非主要承重的位置。优化注塑口的流道设计,能够减少熔接痕的产生,提升界面结合力。通过模拟分析软件预测熔体流动路径,可以精准定位注塑口,避免气泡或空洞缺陷。
注塑过程中的温度与压力参数需与钢材的热膨胀系数相匹配。过高的注塑温度可能导致金属表面轻微氧化或变形,而过低的温度则可能引起填充不足。现代工艺中常采用嵌件注塑技术,将预热后的钢件放入模具,再注入塑料材料。这种工艺能减少温差应力,提高界面的分子级结合强度。注塑口的尺寸与数量也需经过严密的流体力学计算,以确保填充均匀,避免产品内部存在未被完全填充的盲区。
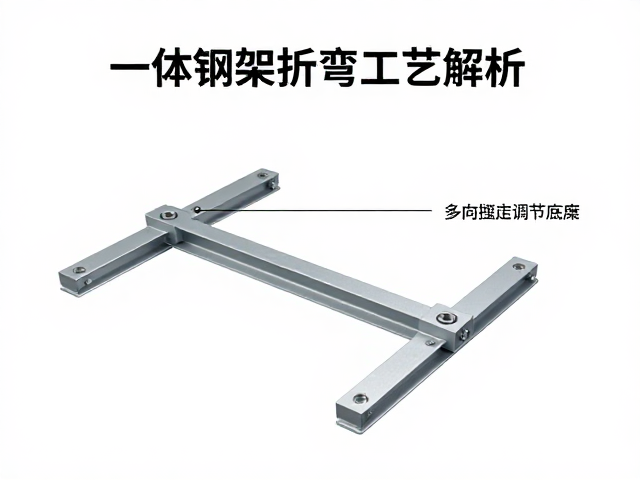
多向调节底座的安装逻辑与校准
多向调节底座的核心在于其机械结构的精密配合,安装时需严格遵循力矩规范。底座通常由多个关节部件组成,通过高精度螺栓或销轴连接。安装过程中,各关节的预紧力需均匀分布,避免局部过紧导致转动不畅或过松引起晃动。使用扭力扳手按照对角线顺序逐步拧紧螺栓,是确保连接可靠性的标准操作。
校准是多向调节底座安装后的必要步骤。安装完成后,需检查各调节轴的自由度与阻力均匀性。通过专业仪器测量底座的水平度与垂直度,确保在任意调节角度下,中心轴线保持稳定。若发现阻力不均,需检查内部润滑脂分布或关节配合面的平整度。正确的校准能延长调节机构的使用寿命,并确保设备在动态负载下保持稳定的姿态。