
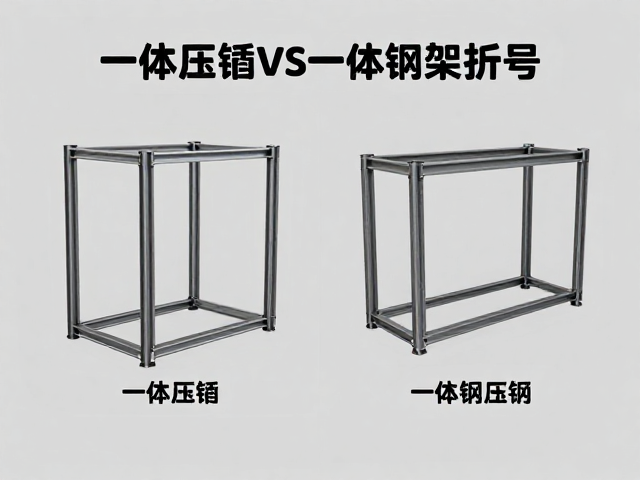
一体压铸与一体钢架折弯的核心工艺差异解析
一体压铸技术主要依赖于高强度铝合金材料,通过大型压铸机将熔融金属一次性注入精密模具中成型。这种工艺极大地简化了零部件数量,将原本需要焊接或螺栓连接的数十个部件整合为单一结构件。其核心优势在于极高的结构刚度和一致性,能够消除传统焊接带来的应力集中点,从而提升整车或大型结构件的抗扭性能。该工艺对模具精度和材料流动性要求极高,通常需要在高温高压环境下进行,适合大规模标准化生产。
相比之下,一体钢架折弯工艺基于高强度钢材或铝合金板材,通过高精度数控折弯机对板材进行多次角度折叠和成型。这一过程保留了材料原有的金属纤维结构,未经历高温熔炼带来的微观组织变化,因此在延展性和吸能特性上表现优异。折弯工艺更依赖于模具的设计精度和机床的稳定性,能够灵活应对不同尺寸和复杂曲面的需求,特别适合中小批量或需要快速迭代的产品结构,其连接方式多采用激光焊接或铆接形成整体框架。

结构强度与轻量化表现的客观对比
在轻量化领域,一体压铸铝合金结构件通常能比同等强度的钢制焊接结构减重20%至30%。由于去除了大量连接件和加强筋,整体密度分布更为均匀,有助于降低产品重心,提升运动稳定性或运输效率。铝合金材料本身的低密度特性与压铸工艺形成的致密组织相结合,使得其在保持高强度的同时实现了显著的重量优化。这种减重效果在追求极致性能或能耗控制的场景中具有直接的数据支撑优势。
钢制折弯框架在绝对强度和抗冲击能力方面通常优于铝合金压铸件。钢材的屈服强度普遍高于铝合金,使得钢制结构在承受极端载荷或碰撞时具有更好的形变控制能力。虽然钢的密度较大,导致其减重效果不如铝合金,但通过优化截面设计和局部加强,可以在关键受力区域提供卓越的保护。对于对安全性要求极高或需承受巨大静态载荷的应用场景,钢制框架提供了更为稳健的物理基础。
生产效率与成本模型的深度考量
一体压铸的生产周期极短,单次成型通常只需几十秒至一分钟,且无需后续大量的焊接和组装工序。这使得其在大规模生产中的单位时间产出率极高,能够显著降低单件的人工成本和制造时间。然而,该模式的前期投入巨大,大型压铸设备价格高昂,且模具开发周期长、成本极高。一旦模具设计确定,修改空间极小,因此更适合需求稳定、产量巨大的产品线,通过规模效应分摊高昂的固定成本。
一体钢架折弯的生产准备相对灵活,模具成本远低于压铸模具,且板材采购和库存管理更为便捷。折弯过程可快速调整参数以适应不同批次或定制需求,适合多品种、小批量的生产模式。虽然单件加工时间可能因多次折弯和焊接而增加,但整体运营风险较低。对于市场波动较大或产品迭代迅速的行业,折弯工艺提供了更低的试错成本和更高的供应链弹性,能够在不牺牲核心性能的前提下控制总体制造支出。
场景适配与选型决策逻辑
对于追求极致轻量化、高刚性以及大规模量产的产品,如高性能电动车车身底盘或大型无人机机架,一体压铸铝合金是更优的技术路径。其带来的结构完整性和减重效果能直接转化为性能指标的提升,且规模化生产下的边际成本优势明显。此类选型需重点评估产能规划与模具投资回报周期,确保产量规模能覆盖前期高昂的设备与模具投入。
若产品侧重于高安全性、复杂工况下的耐用性以及中小批量的灵活定制,如工程机械结构件、特种车辆底盘或高端家具框架,一体钢架折弯工艺更具实际价值。钢材的优异吸能特性和焊接后的整体强度,能更好地应对冲击和疲劳载荷。此外,折弯工艺对设计变更的包容度更高,允许在开发阶段进行频繁迭代,适合需要快速响应市场需求变化的制造场景。