
小批量打样成本高背后的核心痛点解析
在精密制造领域,传统认知中常将“规模效应”视为降低成本的唯一路径,但这导致许多工程师在面对小批量、多品种的打样需求时,面临着极高的单次分摊成本。数控冲压工艺虽然具备高精度和优异的一致性,但小批量生产往往伴随着频繁的模具更换、调试以及设备空转时间,这些隐性成本迅速侵蚀着项目利润。当订单数量不足以覆盖开模与调试的固定投入时,单位零件的成本呈指数级上升,使得许多创新设计因初期成本过高而难以推进。
此外,材料利用率与工艺参数的匹配度在小批量阶段难以达到最优状态。大批量生产可以通过长时间的工艺磨合稳定良率,而小批量打样往往缺乏足够的试错数据支持,导致材料浪费率偏高。许多企业在这一阶段仍沿用粗放的管理模式,未对冲压过程中的废料回收、模具预热时间以及定位精度进行精细化管控,使得每一颗样品的背后都隐藏着高昂的资源消耗。这种成本结构的失衡,直接限制了企业对新产品的快速迭代能力。
精密数控冲压工艺优化的技术路径
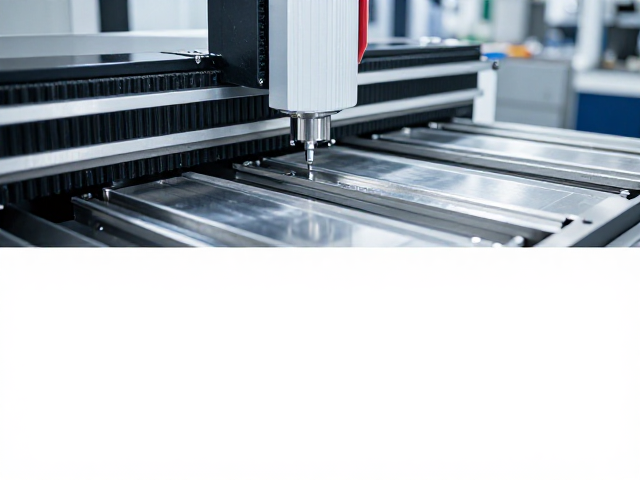
针对上述痛点,引入高精度数控冲压设备并结合自动化上下料系统,能显著降低单件的人工干预时间与调试误差。通过优化模具导向结构与卸料装置,减少冲压过程中的震动与偏移,可以提升首件合格率,从而缩短反复调试所需的时间。同时,采用柔性夹具技术替代传统专用夹具,使得模具更换和定位调整的时间从小时级压缩至分钟级,大幅提升了设备的有效利用率。这种工艺层面的优化,核心在于将原本僵化的生产流程转化为可快速响应变化的敏捷制造模式。
在数据处理与工艺规划层面,利用计算机辅助工程(CAE)进行冲压成型模拟,能够在虚拟环境中预判开裂、起皱等缺陷,从而在试模前修正模具设计。这种前置的仿真验证减少了物理试模的次数,降低了模具修改的成本。此外,通过建立严密的工艺参数数据库,记录不同材料厚度、硬度在特定模具下的最佳冲裁间隙与压边力,使得小批量生产能够直接调用最优参数,避免了人工经验判断带来的波动,确保了每一件样品的质量稳定性,从技术源头压缩了因不良品产生的额外成本。
模具行业协会对标准化与协作的建议
国内模具行业协会在近期发布的行业指导文件中指出,解决小批量成本高的问题,需从行业标准化入手,推动通用模架与标准模件的广泛应用。协会建议企业减少对定制化非标件的依赖,优先选用符合国家标准或行业通用规范的标准件进行模具组装。这种标准化策略能够降低模具加工的难度与周期,同时便于后期维护与备件更换。通过建立行业共享的标准件库,企业可以在采购环节获得更优的价格支持,并缩短模具交付周期,从而间接降低整体制造成本。
在产业链协作方面,行业协会强调应打破传统上下游之间的信息壁垒,推广模块化设计与协同制造模式。建议模具企业与冲压加工商建立紧密的技术对接机制,在设计阶段即考虑冲压工艺的可制造性,减少后期工艺调整的需求。同时,鼓励行业内部共享试模资源与检测平台,避免每家企业都为小批量订单重复建设高成本的检测设备。通过行业资源的整合与共享,形成规模化的服务效应,使得小批量生产像大批量生产一样享受到集约化带来的成本优势,提升整体行业的竞争力。