
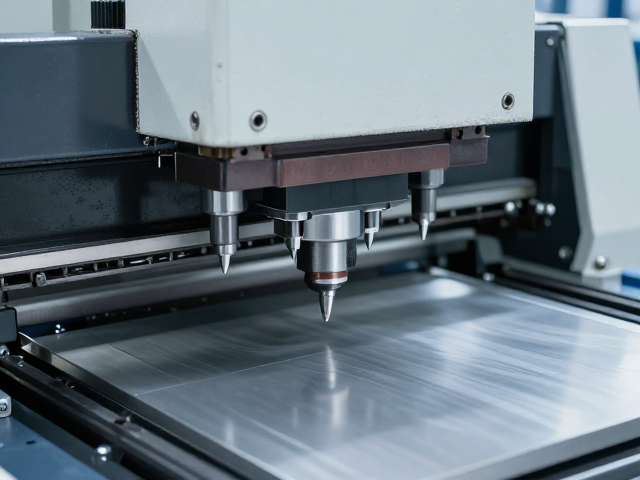
自动冲压生产线中精密数控冲压的核心技术特征
自动冲压生产线通过高精度伺服驱动系统与刚性模具的结合,实现了传统曲轴压力机难以达到的运动轨迹控制。伺服冲压技术利用伺服电机直接驱动滑块,能够精确调节滑块在行程中的任意位置的速度和压力分布。这种控制方式使得冲压过程不再局限于固定的下死点,而是可以在行程的任何阶段进行保压、拉伸或成型操作。对于深冲、变薄拉伸等复杂工艺,伺服冲压提供的柔性运动曲线显著降低了材料开裂风险,提高了成形极限。
精密数控冲压工艺依赖于高精度的模具定位与实时力控监测。现代生产线普遍采用光栅尺或编码器反馈系统,确保滑块回程与冲压过程的重复定位精度达到微米级别。模具安装后,通过数控系统对模具闭合高度进行自动补偿,消除因模具磨损或基础沉降带来的误差。同时,压力传感器实时采集冲压过程中的吨位数据,一旦检测到异常波动,系统即刻停止运行并记录故障代码,这种闭环控制机制有效避免了模具损坏和废品产生,保障了生产过程的稳定性。
材料成型性在冲压过程中的关键影响因素
材料的屈服强度、延伸率以及硬化指数直接决定了冲压件的成形质量。低碳钢板、铝合金及高强钢在冲压过程中表现出截然不同的流变特性。例如,高强钢具有较高的屈服强度,在冲压过程中需要更大的成形力,且回弹现象更为显著。为了控制回弹,通常需要优化模具间隙和压边力,有时还需引入拉延筋来调节板料流动。材料的各向异性特征也会导致成形后的尺寸偏差,因此在工艺设计阶段需通过有限元分析模拟材料的流动行为,预判起皱、破裂等缺陷的发生区域。
润滑条件与模具表面状态对材料成型性有着显著影响。良好的润滑可以减少板料与模具之间的摩擦系数,促进材料在模具型腔内的均匀流动,降低成形力和表面划伤风险。不同的冲压工艺对润滑剂的要求各异,深冲工艺通常需要高粘度的润滑剂以形成完整的油膜,而浅冲或成形工艺则可能选用低粘度润滑剂以利于后续涂装或焊接。此外,模具表面的涂层处理,如氮化或DLC涂层,能提高模具耐磨性和抗粘附能力,延长模具寿命,同时改善冲压件表面质量,减少粘模现象。
精密数控冲压与材料成型的协同优化策略
工艺参数的优化是提升冲压质量的核心环节。冲压速度、压边力、模具间隙等参数之间存在着严耦关系,需通过系统性实验或仿真模型进行匹配。较高的冲压速度有助于提高材料应变率硬化效应,提升成形极限,但过高的速度可能因惯性效应导致模具冲击加剧或材料流动不稳定。压边力的设定需平衡防止起皱和促进材料流动两方面的需求,过大的压边力会增加摩擦阻力,导致破裂;过小的压边力则易引发起皱。通过数控系统对压边力进行动态调节,可在成形不同阶段提供最优约束,实现复杂曲面的高质量成形。
模具设计与材料选择的协同优化可显著降低试模成本和生产周期。在模具设计阶段,结合材料的成型性数据,合理设计卸料力、推件力及导向结构,确保模具动作顺畅。对于易裂材料,可采用双动拉延或液压成形等辅助工艺,改善材料受力状态。同时,建立材料数据库,记录不同批次、牌号材料的力学性能波动范围,为工艺参数调整提供数据支持。通过持续收集生产过程中的力控数据和尺寸检测数据,不断优化工艺窗口,实现从经验驱动向数据驱动的智能制造转型,确保持续稳定的高品质输出。