
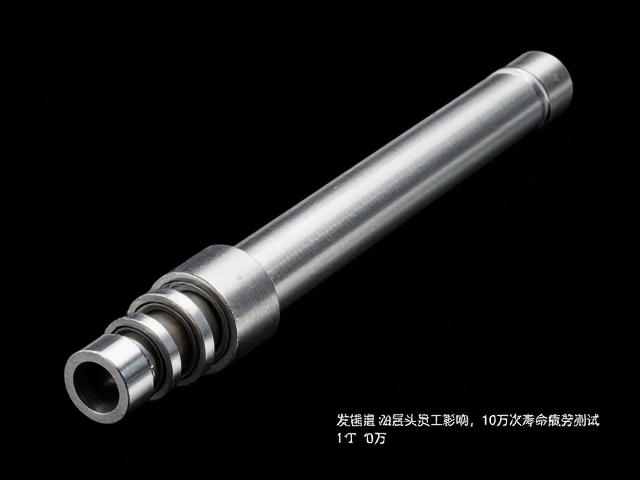
气压棒核心部件:直径规格对结构强度的决定性影响
气压棒(气弹簧)的内部结构中,缸筒与活塞杆的直径配合是决定其承载能力与使用寿命的基础物理参数。工业标准中,常见的直径规格涵盖16mm、20mm、25mm、32mm、40mm及50mm等多个层级,不同直径直接对应不同的最大静载荷范围。例如,直径25mm的常规办公椅气压棒通常适用于60-80kg的负载场景,而直径40mm及以上的大口径气压棒则常用于人体工学椅或重型办公座椅,可支撑90kg至120kg以上的重量。规格的选择并非随意,而是基于严密的力学计算,需确保缸筒壁厚与活塞杆直径在承受最大压力时不发生塑性变形或屈曲断裂。
在制造环节,直径规格的公差控制至关重要。高精度气压棒的缸筒内径与活塞杆外径公差通常控制在±0.01mm至±0.02mm之间,这种严密的配合间隙是保证气体密封性和运动平稳性的前提。过大的间隙会导致氮气泄漏加速,产生异响及下沉现象;过小的间隙则会增加摩擦阻力,导致升降卡顿。因此,在选型与生产确认阶段,必须依据国家标准GB/T 26556-2011《升降桌用气弹簧》或ISO 7127等相关规范,对直径尺寸进行逐项核对,确保产品规格书与实际物理参数完全一致,避免因规格误判导致的安全隐患。
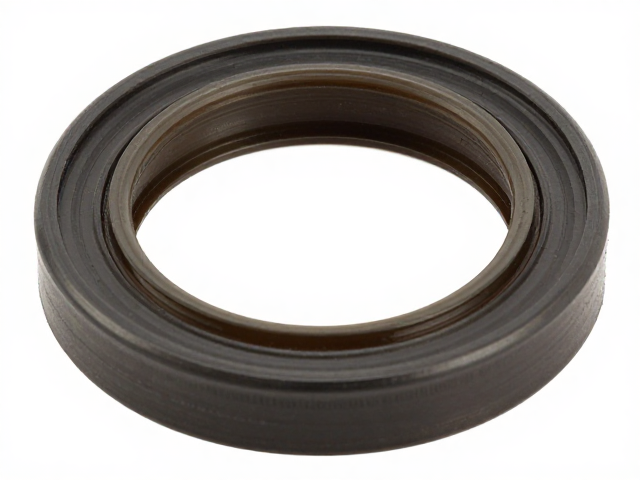
多层油封技术:构建严密的氮气阻隔防线
气压棒内部充装的是高压氮气,长期处于高压状态下极易通过微观缝隙发生缓慢泄漏,因此密封系统是延长产品寿命的核心环节。现代高品质气压棒普遍采用多层油封组合设计,通常由骨架油封、防尘圈及主密封件构成。骨架油封利用金属骨架提供支撑力,外层橡胶包裹着精密的唇口,能够紧密贴合活塞杆表面,有效阻挡外部灰尘与水分进入,同时防止内部氮气外泄。防尘圈则作为第一道防线,拦截较大的颗粒物,保护内部精密密封结构免受机械损伤。
多层油封工艺的核心在于材料科学与表面处理技术的结合。密封件通常采用耐油、耐老化性能优异的丁腈橡胶(NBR)或氟橡胶(FKM),这些材料在长期高压和温度变化下能保持稳定的物理性能。活塞杆表面经过多层电镀处理(如硬铬镀层),表面粗糙度Ra值需控制在0.1-0.2μm之间,极高的光洁度能减少密封唇口的磨损,降低摩擦系数。在组装过程中,密封件的安装角度和预紧力需经过严格计算,确保在活塞杆往复运动过程中,密封唇口能形成稳定的流体动压润滑膜,从而实现长效密封。
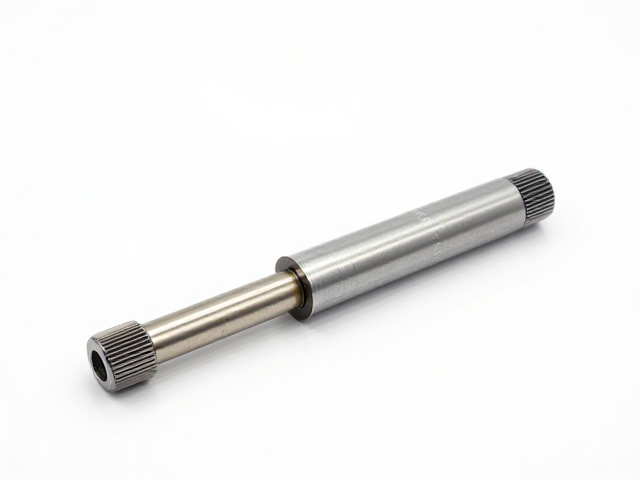
10万次疲劳测试:验证产品寿命的真实数据逻辑
为了量化气压棒的使用寿命,行业通用标准进行了严酷的疲劳测试。10万次升降测试是衡量高品质气压棒的重要指标,该测试模拟用户日常使用场景,以每分钟约10-15次的频率进行全行程升降操作。测试过程中,气压棒需在额定负载下连续工作,记录每次升降的顺畅度、阻力变化以及是否存在下沉现象。通过10万次测试后,合格的气压棒应无明显的气体泄漏,缸筒内壁无异常磨损,活塞杆镀层无脱落,确保产品在长期使用中性能稳定。
疲劳测试的数据不仅关乎安全性,更是材料工艺水平的直接体现。在测试初期,气压棒内部摩擦系数可能略有波动,但随着磨合期的结束,密封系统与运动部件会逐渐达到最佳配合状态。测试结束后,需通过气压计检测内部氮气压力值,压力下降幅度需在允许范围内(通常小于5%)。此外,测试过程中还需监测缸筒的温度变化,过高的温升可能表明内部摩擦过大或散热设计存在缺陷。10万次测试是一个过程性的验证,它揭示了产品从微观材料到宏观结构在动态负载下的真实表现,为后续的设计优化提供数据支撑。
规格确认与工艺落地的综合评估体系
在实际应用中,气压棒的直径规格与多层油封工艺需结合具体使用场景进行综合评估。对于高频使用的办公环境,直径规格的选择需兼顾稳定性与操作轻便性,通常优先选用25mm或32mm规格,配合高精度多层油封,以应对长时间、高频次的升降需求。而对于需要承受较大冲击载荷或极端温度变化的工业场景,则需选用更大直径规格,并采用耐温性更强的氟橡胶密封件,以确保在恶劣工况下的可靠性。
建立严密的规格确认与工艺追溯机制是提升产品质量的关键。生产企业需对每一批次的气压棒进行直径尺寸抽检、密封件材料成分分析以及压力衰减测试。通过大数据记录每一根气压棒的测试数据,形成完整的质量档案。这种基于真实数据的质量管理体系,能够及时发现生产过程中的微小偏差,及时调整工艺参数,从而确保每一根出厂的气压棒都符合既定的寿命与性能标准,为用户提供安全、稳定的支撑体验。