
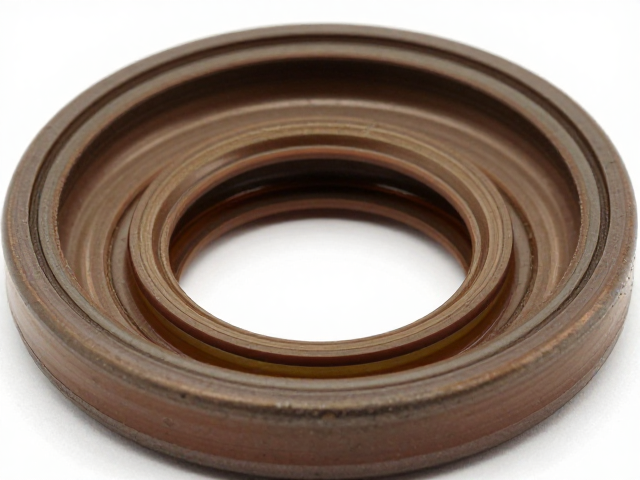
多层油封工艺的核心结构与材料协同机制
多层油封并非简单的橡胶圈堆叠,而是通过不同材质、硬度和功能的密封单元在轴向或径向上的精密组合。这种设计通常由主密封唇、防尘唇、弹簧复位机构以及辅助支撑体构成,各层之间存在着严密的力学传递关系。主密封唇直接接触旋转轴颈,负责建立初始液膜屏障;防尘唇则位于外侧,用于阻挡外部粉尘与杂质侵入密封腔室。支撑体多采用丁腈橡胶(NBR)或氟橡胶(FKM),其硬度设计需高于密封唇,以提供稳定的几何形状保持能力,防止在高压工况下出现挤出或翻边现象。
材料层面的协同是解决磨损的关键。传统单唇油封在面对高转速或含颗粒介质时,极易因摩擦热导致材料老化失效。多层工艺引入了梯度硬度设计,例如在密封唇根部采用高弹性材料以贴合轴颈微小跳动,而在接触面采用高耐磨、低摩擦系数的改性材料。这种异质材料的复合结构,使得油封在承受径向载荷时,能够通过内部应力分布优化,减少局部应力集中,从而延缓密封界面的微观裂纹扩展。实际工业应用中,这种结构显著提升了油封在极端工况下的尺寸稳定性,避免了因材料蠕变导致的密封间隙失效。
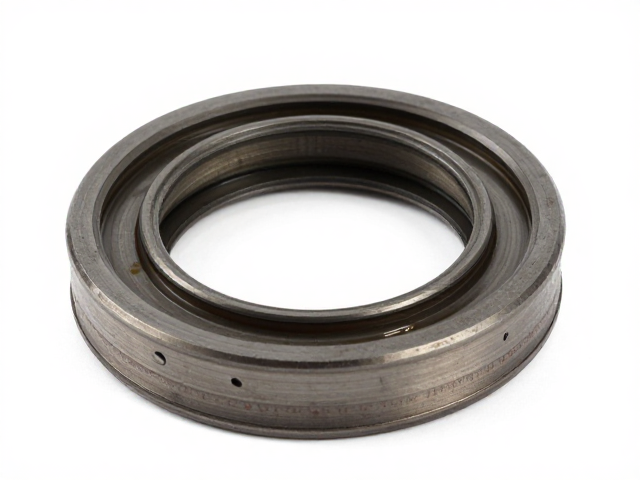
摩擦力自锁密封技术的物理原理与动态平衡
摩擦力自锁密封技术的核心在于利用流体动压效应与干摩擦/边界润滑状态的耦合机制。当轴颈开始旋转,密封唇与轴面之间形成的楔形空间会捕获润滑油,生成周向分布的压力场。这个压力场不仅起到润滑降温作用,更会产生一个指向密封腔内部的反向液压,该液压与弹簧预紧力共同作用,将密封唇紧紧压在轴面上。所谓“自锁”,即指在特定工况下,密封唇能够根据系统压力自动调整接触形态,形成稳定的密封闭环,而非依赖外部强制加压。
在动态运行中,这种技术通过精确计算唇口接触线的宽度与压强分布,实现“微泄漏”与“充分润滑”的平衡。过大的接触压力会导致剧烈摩擦和高温,加速密封面磨损;过小的压力则无法阻止介质泄漏。自锁机制使得密封唇能够像“自适应皮肤”一样,随着轴颈的偏心或振动进行微米级的位移补偿。当介质压力升高时,唇口贴合力随之增加,维持密封完整性;当压力降低或轴颈速度变化时,接触状态自动松弛,降低摩擦功耗。这种动态平衡消除了传统密封中因工况波动导致的间歇性泄漏问题,确保了长期运行的可靠性。
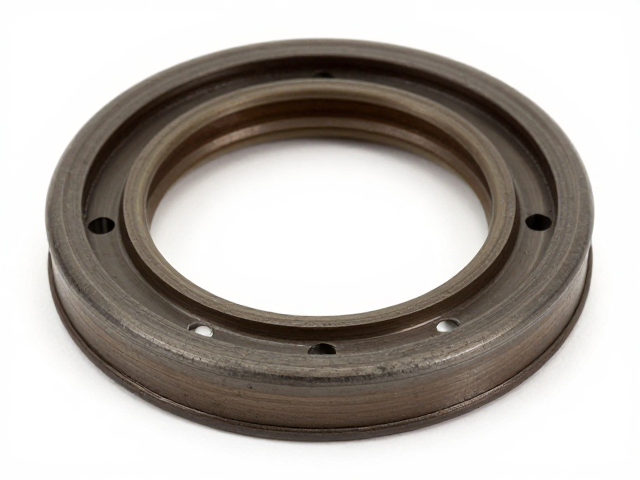
密封面磨损机理与多层结构的抗磨对策
密封面的磨损主要源于粘着磨损、磨粒磨损和疲劳磨损三种形式。在多层油封应用中,磨粒磨损尤为突出,外部侵入的硬质颗粒会像锉刀一样切削密封唇表面,破坏其光洁度,进而导致泄漏。多层结构通过在外侧设置独立的防尘唇,并配合迷宫式或间隙式阻挡结构,大幅降低了进入主密封界面的颗粒浓度。同时,主密封唇表面的微织构处理(如激光纹理)可以储存微量润滑油,形成稳定的流体膜,隔离金属或硬质颗粒与橡胶的直接接触,从而显著降低粘着磨损的风险。
针对疲劳磨损,多层油封利用内部弹簧或金属骨架提供持续的轴向补偿力。随着密封唇材料的微量磨损,弹簧力推动唇口向轴颈方向移动,自动补偿磨损间隙,保持接触压力的恒定。这种自补偿机制避免了因材料损耗导致的密封失效。此外,多层结构中不同层级的材料剪切强度差异,使得磨损主要发生在可替换或易维护的外层,保护了承担主要密封功能的核心层。实际检测数据显示,采用此类抗磨设计的多层油封,其密封唇平均寿命较传统单唇结构提升显著,特别是在含有润滑脂杂质或工况波动频繁的机械传动系统中表现优异。
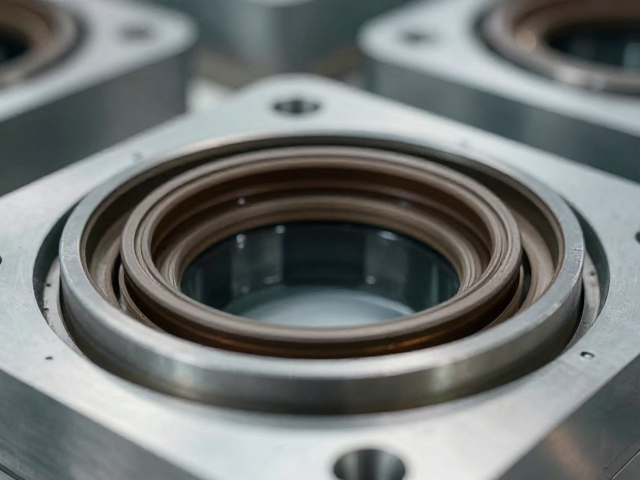
工艺实施中的关键控制点与测试验证
多层油封的生产涉及精密模压、硫化以及复杂的装配工艺。模具设计的精度直接决定了各层材料的贴合质量,尤其是密封唇与支撑体的结合部,必须确保无气泡、无缺料,否则会成为泄漏的突破口。硫化过程中的温度曲线控制至关重要,过高的温度会导致橡胶交联过度而变脆,过低则影响材料性能。现代生产线常采用计算机控制的硫化机,确保每一批次产品的硫化程度一致,从而保证批次间的性能稳定性。
验证多层油封性能的标准测试包括静态压力泄漏测试、动态摩擦寿命测试以及高温高压模拟试验。在动态测试中,通过高速旋转轴模拟实际工况,记录油封在数千小时运行后的泄漏量变化及摩擦扭矩波动。真实案例表明,经过严格工艺控制的多层油封,在连续运行10,000小时后,泄漏率仍保持在微升/小时级别,且摩擦扭矩无明显上升。这些测试数据为工艺优化提供了直接依据,确保产品在面对不同介质、温度和速度组合时,仍能维持预期的密封效果。